Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Zero Point Clamping Chuck Series mula sa Propesyonal na Manufacturer para sa Precision Workholding
Bilang isang maaasahang supplier ng volume ng Zero Point Clamping Chuck series,JWGRIPmga inhinyero at gumagawa ng paghahanap ng mga chuck, L-plate carrier at multi-position clamping plate na may mahigpit na kontrol sa pagpapaubaya. Ang machine-side anchoring hardware na ito ay idinisenyo para sa mga workshop na tinatrato ang positioning repeatability bilang pundasyon ng kalidad ng bahagi, hindi nag-aalaga na machining at mabilis na palitan ng fixture. Para makabuo ng buong zero-point setup, nagbibigay din kami ng Zero Point Pallet Series atCNC Self-Centering Visespara sa fixture-side at workpiece-side configuration. Ang lahat ng key locating surface ay gumagamit ng hardened precision-ground processing upang magarantiya ang pangmatagalang stable na performance sa ilalim ng tuluy-tuloy na cycle ng produksyon.
Mga Sukatan sa Kritikal na Pagganap
Ang katumpakan ng paulit-ulit na pagpoposisyon ay ang nag-iisang pinakamahalagang numero. Ang isang de-kalidad na chuck ay nagbabalik ng papag sa parehong posisyon sa loob ng ilang microns, libu-libong beses. Ngunit ang katumpakan sa papel ay walang ibig sabihin kung ang mekanismo ng pag-lock ay mabilis na maubos o ang kontaminasyon ay pumasok sa mga lugar na hinahanap. Maraming mga tagagawa ang nag-publish ng mga kahanga-hangang parameter ng teoretikal-katumpakan sa mga polyeto, ngunit ang mga figure na ito ay hindi maaaring tumagal sa ilalim ng mga tunay na kondisyon ng workshop na may tuluy-tuloy na pagputol, pag-splash ng chip at pagguho ng coolant.
Mahalaga rin ang puwersa ng paghila: dapat hilahin ng chuck ang papag nang mahigpit laban sa mga mukha ng datum upang hindi ito maiangat o mailipat ng mga puwersa ng pagputol at panginginig ng boses. Ang iba't ibang mga machining load ay nangangailangan ng iba't ibang klase ng clamping force. Ang mga light-cut precision parts ay hindi humihingi ng matinding pull-down force, habang ang mabigat na stock-removal milling para sa makapal na metal blabs ay nangangailangan ng high-grade clamping output upang labanan ang cutting impact.
Madalas na minamaliit ang paglaban sa kontaminasyon. Ang mga chips, coolant at alikabok ay umiiral kahit saan sa loob ng isang makina. Ang isang well-sealed chuck ay patuloy na naghahanap ng mga ibabaw na malinis, dahil kahit na ang isang maliit na butil sa pagitan ng mga mukha ng datum ay nagdudulot ng paglihis ng posisyon. Kung walang maaasahang mga istraktura ng sealing, ang mga pinong debris ay unti-unting makakamot sa mga surface ng datum na may katumpakan at magdadala ng mga nakatagong panganib sa kalidad para sa mga bahaging ginawa ng batch.
Ang pangmatagalang pagkakapare-pareho ay nagpapasya sa tunay na halaga: pagkatapos ng sampu-sampung libong mga pag-ikot, ang mga bukal, bola at mga pinatigas na ibabaw ay dapat pa ring maghatid ng parehong pag-uulit. Ang kalidad ng materyal at paggamot sa init ay tumutukoy sa haba ng buhay na ito. Ang mga mababang hilaw na materyales o hindi kumpletong proseso ng paggamot sa init ay hahantong sa pagkapagod ng pagpapapangit ng mga panloob na gumagalaw na bahagi pagkatapos ng mahabang panahon na operasyon.
Mga Pangunahing Prinsipyo sa Mekanikal
Karamihan sa mga zero point chuck ay gumagamit ng spring-loaded mechanical locking core: kapag ang papag ay itinulak papasok, ang mga tapered o spherical na elemento ay igitna ito at ang mga spring ay hinihila ito pababa at ini-lock ito. Ang paglabas ay na-trigger nang pneumatically o manu-mano, na ginagawang mabilis ang buong operasyon at hindi nakasalalay sa lakas ng operator. Ang mga operator ay hindi kailangang maglapat ng malaking pisikal na puwersa upang makumpleto ang clamping o unclamping work.
Ang mga ibabaw ng paghahanap ay tumigas at katumpakan ng lupa, kaya ang pagsusuot ay nananatiling minimal kahit na sa ilalim ng madalas na high-force clamping. Ang mataas na katumpakan na paggiling ay nag-aalis ng mga depekto sa ibabaw at tinitiyak ang pagiging patag ng lahat ng mga pangunahing lugar ng contact.
Dahil ang puwersa ng pag-clamping ay nabuo nang mekanikal sa halip na sa pamamagitan ng mga bolts, pare-pareho ang estado ng pag-lock sa bawat oras — walang mga pagkakaiba-iba ng torque, walang labis na paghihigpit, walang kulang sa paghigpit. Ang mga tradisyunal na bolt-tightened fixtures ay lubos na umaasa sa manual na karanasan sa pagpapatakbo, na madaling lumilikha ng hindi pare-parehong resulta ng pag-clamping sa iba't ibang manggagawa.
Apat na variant ng chuck para sa iba't ibang trabaho sa gilid ng makina
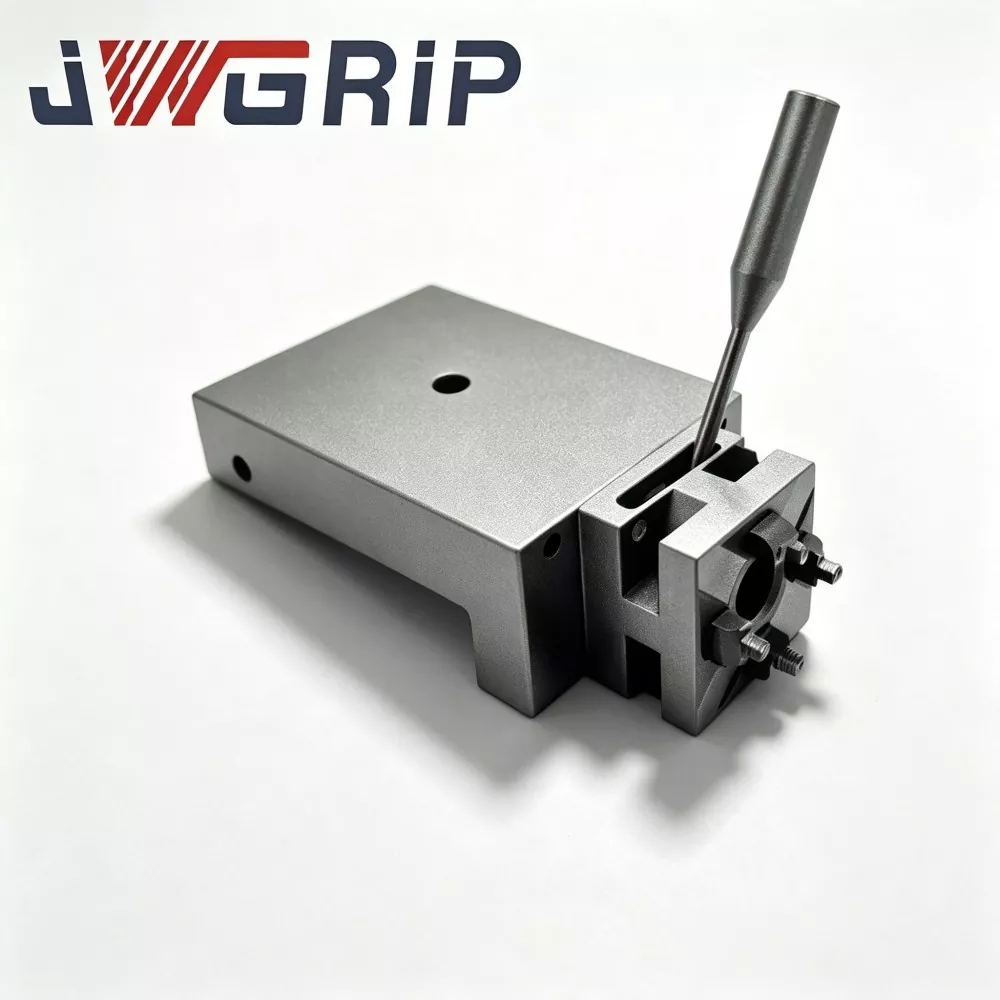
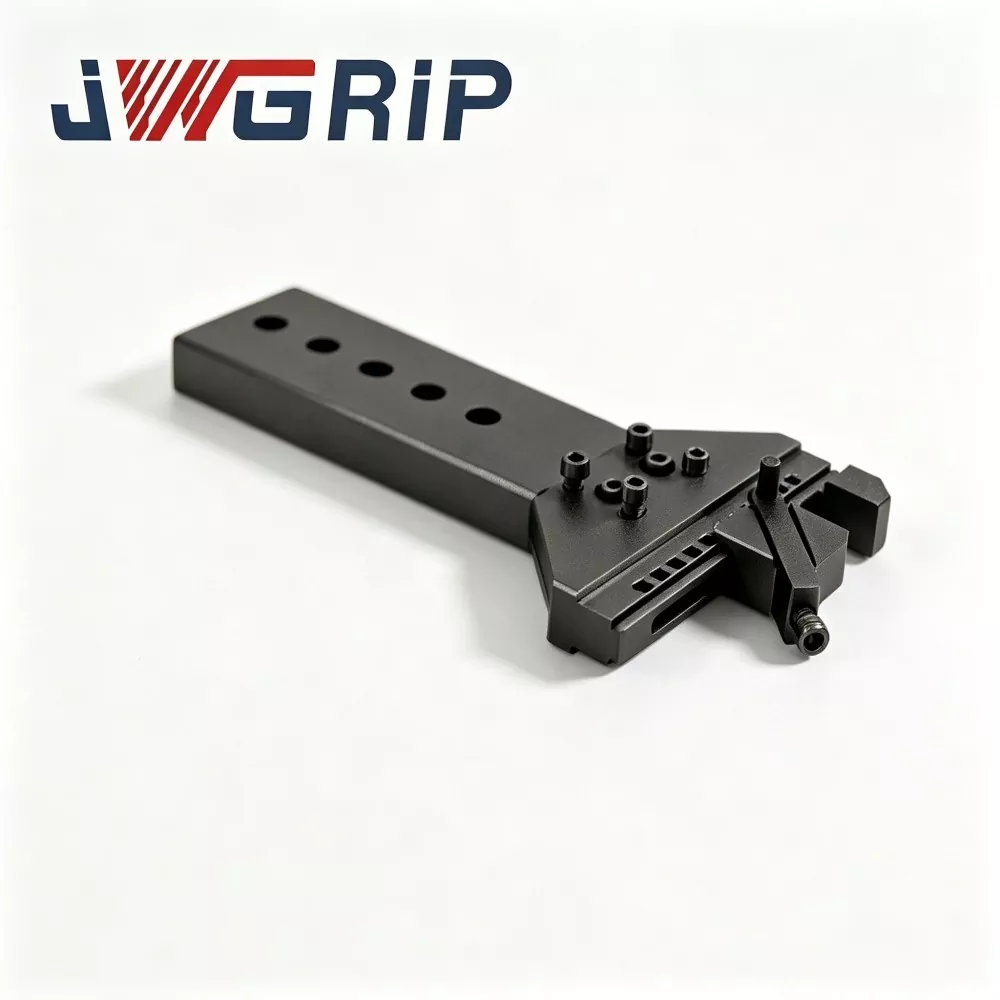
Zero Point Positioning Chuck L Type Pallet: isang L-shaped carrier na pinagsasama ang chuck function na may vertical reference surface, perpekto para sa mga setup kung saan ang fixture ay nangangailangan ng parehong horizontal datum at vertical locating face. Ito ay malawakang ginagamit para sa espesyal na anggulo na pagpupulong ng fixture at mga kinakailangan sa multi-directional machining.
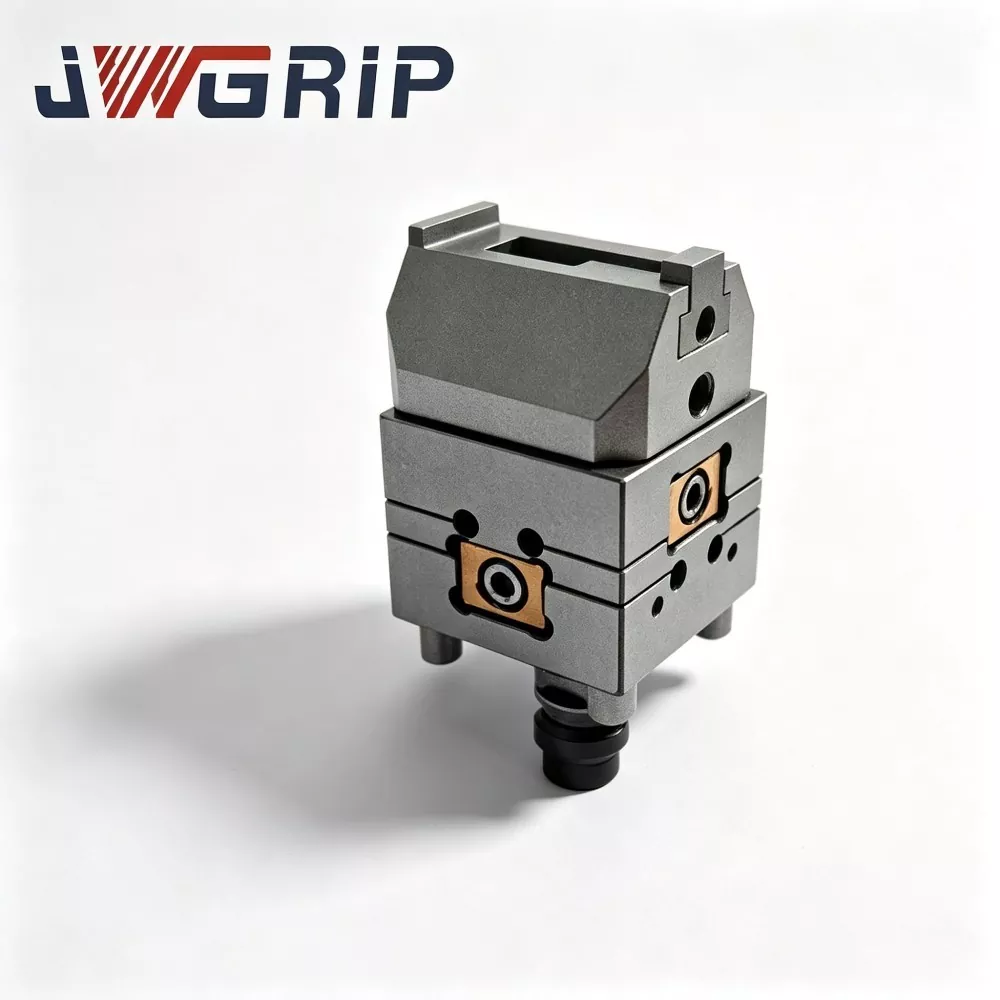
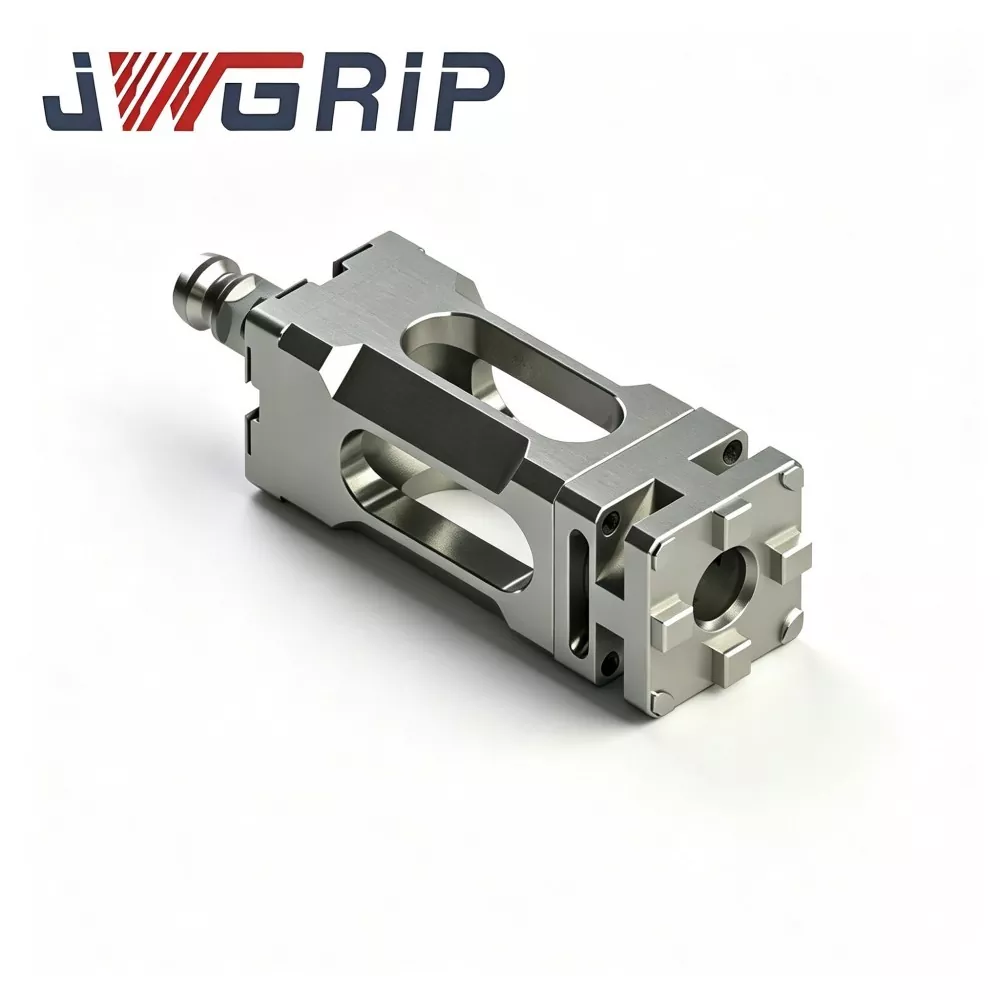
Single Center Zero Point Positioning Chuck: ang klasikong single-point chuck na direktang naka-mount sa machine table at nagla-lock ng isang papag o fixture sa isang pagkakataon, ang pinakakaraniwang ginagamit na variant para sa 3-axis at 5-axis na makina. Ito ay umaangkop sa karamihan ng karaniwang laki ng CNC machine-table T-slot na mga layout.
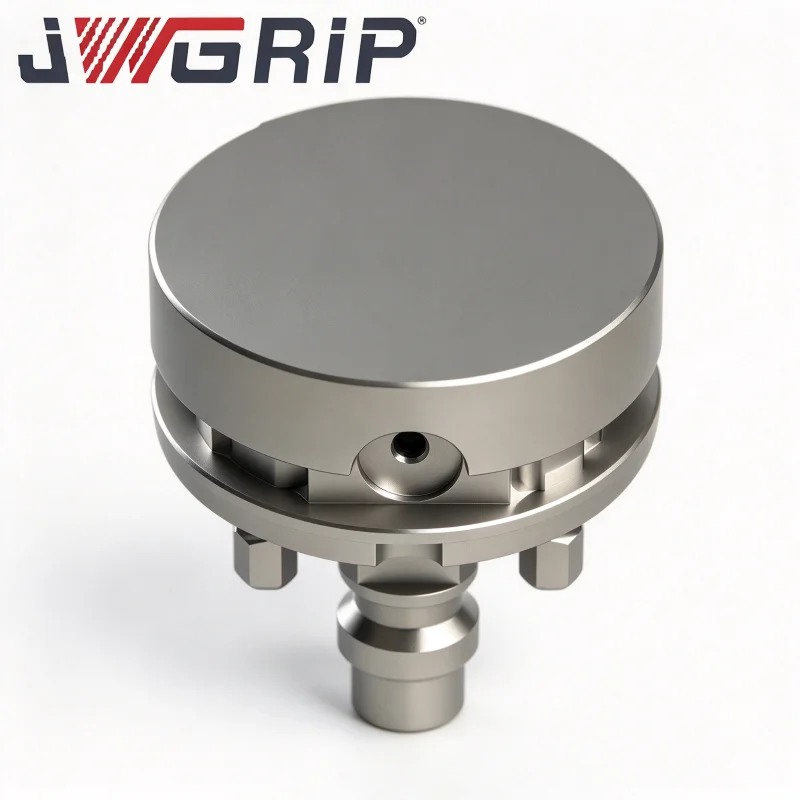
Integrated Single Center Zero Point Clamping Chuck: isang compact integrated construction na nagpapababa ng stack-up na taas at nagpapahusay ng rigidity, na angkop para sa mga makina na may limitadong Z-axis clearance. Iniiwasan nito ang sobrang taas na trabaho na maaaring magdulot ng interference ng spindle sa panahon ng five-axis tilting movement.
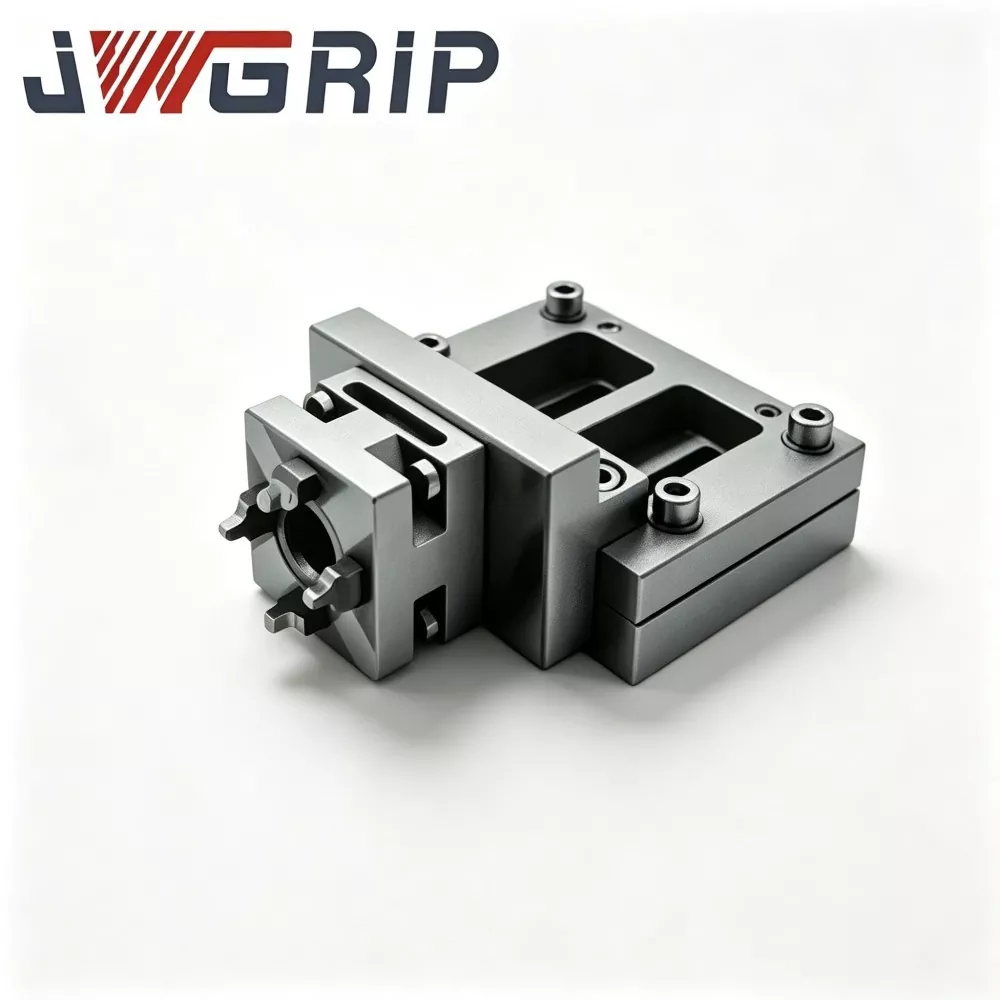
Anim na Posisyon Zero Point Clamping Plate: isang plate-type na chuck na may anim na locating position, na sumusuporta sa mga multi-station setup kung saan ang ilang mga pallet o fixture ay nakakandado sa isang plate sa isang solong cycle. Itinataas nito ang single-cycle processing output para sa maliit na laki ng batch workpiece.
Mga Hakbang sa Pagpapatakbo
1.Paano matitiyak na ang chuck datum ay tumutugma sa mga axes ng makina?
Bago ang huling paghigpit, magpatakbo ng isang dial indicator sa buong mukha ng paghahanap at ayusin hanggang ang pagbabasa ay nasa loob ng tolerance, pagkatapos ay i-lock ang mga mounting bolts nang pantay-pantay na may wastong torque. Ang hindi pantay na metalikang kuwintas ng bolt ay magwa-warp sa chuck base at sisirain ang orihinal na datum flatness.
2.Paano mapanatiling tumpak ang chuck sa paglipas ng panahon?
Linisin ang mga locating surface bago ang bawat pagpapalit ng papag, pana-panahong suriin ang mga mounting bolts, at muling i-verify ang datum pagkatapos ng anumang mabigat na banggaan o mahabang pagpapanatili. Ang biglaang mekanikal na banggaan ay isa sa mga pangunahing sanhi ng hindi nakikitang panloob na pinsala sa mga zero-point chuck.
3.Paano pipiliin ang mounting position?
Mag-iwan ng sapat na espasyo sa mesa sa paligid ng chuck para sa pagpapalit ng papag, daloy ng coolant at pag-access ng robot kung binalak ang automation. Ang hindi sapat na nakalaan na espasyo ay hahadlang sa manual na operasyon o sa hinaharap na robotic retrofitting work.
Gabay sa Pagpapatunay
Repeatability test: i-clamp at bitawan ang isang test papag dose-dosenang beses at sukatin ang paglihis ng posisyon; Ang mga matatag na resulta sa loob ng detalye ay nagpapatunay na ang mekanismo ng pag-lock ay malusog.
Pull-down force check: i-verify na mahawakan ng chuck ang papag nang ligtas sa ilalim ng maximum cutting load na plano mong ilapat. Huwag kailanman magpatakbo ng mabibigat na pagsubok nang direkta sa mga pormal na bahagi ng produksyon nang hindi kinukumpleto ang hakbang ng inspeksyon na ito.
Cycle at wear inspection: pagkatapos ng maraming cycle, tingnan kung may abnormal na paglalaro, ingay o pag-anod ng posisyon; pinipigilan ng maagang pagtuklas ang mga sorpresa sa kalidad sa sahig ng tindahan. Ang mga menor de edad na abnormal na palatandaan ay dapat harapin sa oras sa halip na balewalain para sa patuloy na produksyon.
Bakit pumili ng JWGRIP?
Ang aming mga chuck body at locating elements ay ginawa mula sa hardened alloy steel na may precision ground datum surface. Ang bawat unit ay pumasa sa repeatability, clamping force at sealing-related checks bago ipadala.
Sinusuportahan namin ang mga customized na mounting pattern, height at pneumatic o manual release na mga configuration upang tumugma sa iyong machine table at automation level.
Tinutulungan ka ng aming mga inhinyero na pagsamahin ang mga chuck sa Zero Point Pallet Series, UPC Zero Point Positioning Series at Quick Change Workholding System para manatiling pare-pareho ang buong arkitektura ng workholding.
Quality Assurance at After-sales Support
Ang bawat JWGRIP Zero Point Clamping Chuck Series ay umaalis sa pabrika na may dokumentasyon ng inspeksyon na sumasaklaw sa repeatability, clamping force at katumpakan ng datum, at ang aming dekalidad na team ay nagpapanatili ng field feedback loops upang patuloy na mapabuti ang sealing, wear resistance at daily usability.
Mula sa pag-verify sa unang artikulo hanggang sa nakagawiang pagpapanatili, nagbibigay kami ng gabay sa pag-install, mabilis na pagtugon sa pag-troubleshoot at pagkakaroon ng ekstrang bahagi upang manatiling produktibo ang iyong mga makina.
Pinagkakatiwalaan ng mga machining workshop at automation integrator sa maraming industriya, ang JWGRIP zero point chucks ay inengineered para gumanap ng pareho sa unang cycle at sa ika-sampung libo.


- View as
Mga katugmang EROWA Uniblank 72 ER-035210
Ang JWGRIP ay ang manufacturer at supplier ng Compatible EROWA Uniblank 72 ER 035210 sa China. Ang high-performance precision blank carrier na ito ay umaangkop sa EROWA quick-change workholding system bilang isang pagbaba sa kapalit para sa karaniwang 72 chuck, palletizer at electrode holder. Ginawa mula sa premium na hardened alloy steel sa aming in-house na CNC-fixture workshop, nag-aalok ito ng maaasahang durability at positioning repeatability para sa EDM, milling, grinding at wire-cutting, malawakang ginagamit sa paggawa ng amag, graphite electrode, automotive at 3C precision tooling at unmanned automated machining cells.
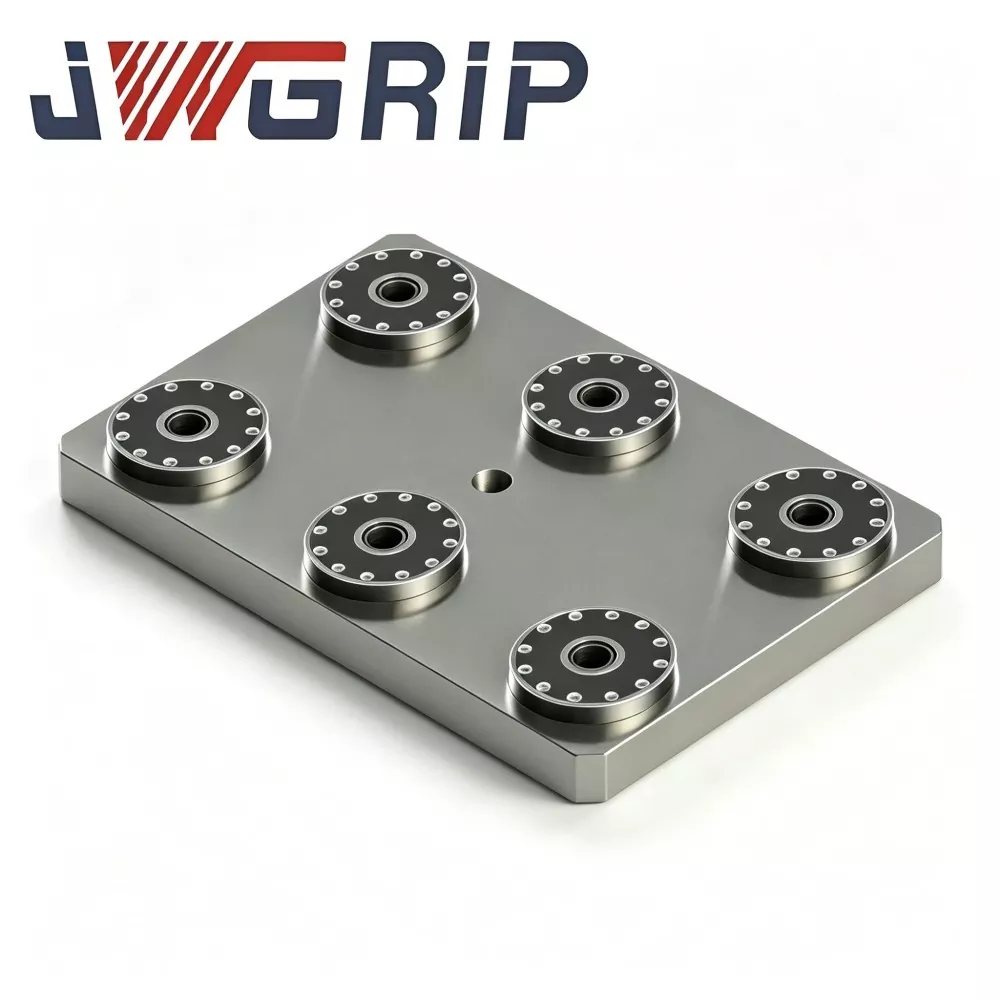
Anim na Posisyon Zero Point Clamping Plate
Ang JWGRIP ay ang tagagawa at supplier ng propesyonal na Six Position Zero Point Clamping Plate sa China. Ito ay isang pinagsamang multi-station zero-point clamping fixture na espesyal na idinisenyo para sa mataas na kahusayan ng CNC milling at grinding flexible production scenario. Ang produktong ito ay nagsasama ng anim na independiyenteng zero-point locking unit sa iisang integral heavy-duty base, na napagtatanto ang multi-fixture at multi-workpiece na sabay-sabay na pag-mount. Nagtatampok ito ng all-in-one na structural design na walang scattered modular assembly, na maaaring direktang i-install sa mga machine tool worktable at tumutugma sa mga offline presetting system upang lubos na mapabuti ang pangkalahatang kahusayan sa pagpapatakbo ng mga precision processing workshop.
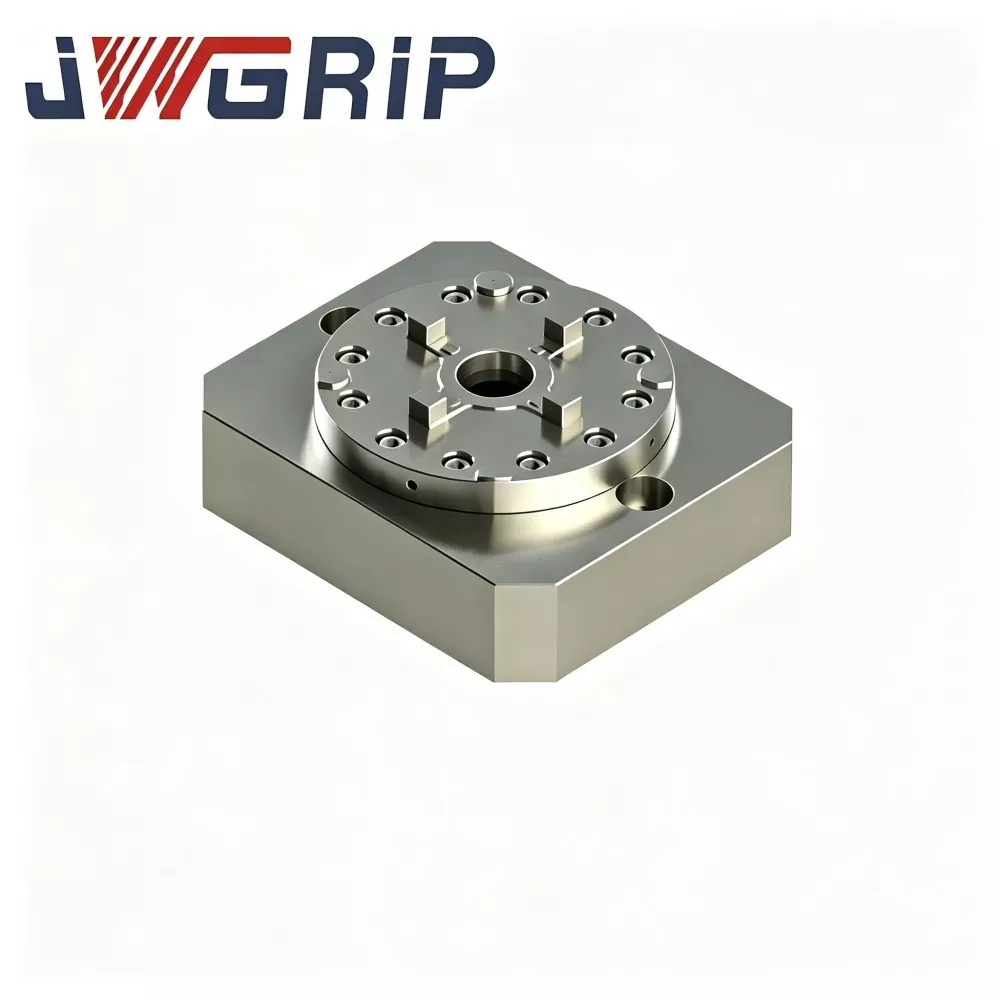
Pinagsamang Single Center Zero Point Clamping Chuck
Nagbibigay ang JWGRIP ng Factory Direct sales ng Customized Integrated Single Center Zero Point Clamping Chuck sa China. Ito ay isang all-in-one integrated positioning at clamping fixture na espesyal na na-optimize para sa modernong CNC turning-milling composite machine at vertical machining centers. Naiiba sa tradisyonal na split-type na mga kumbinasyon ng fixture, isinasama ng produktong ito ang single-center self-centering clamping mechanism at zero-point locking positioning structure sa isang kumpletong monolitikong katawan, na hindi nangangailangan ng karagdagang mga katugmang accessories.
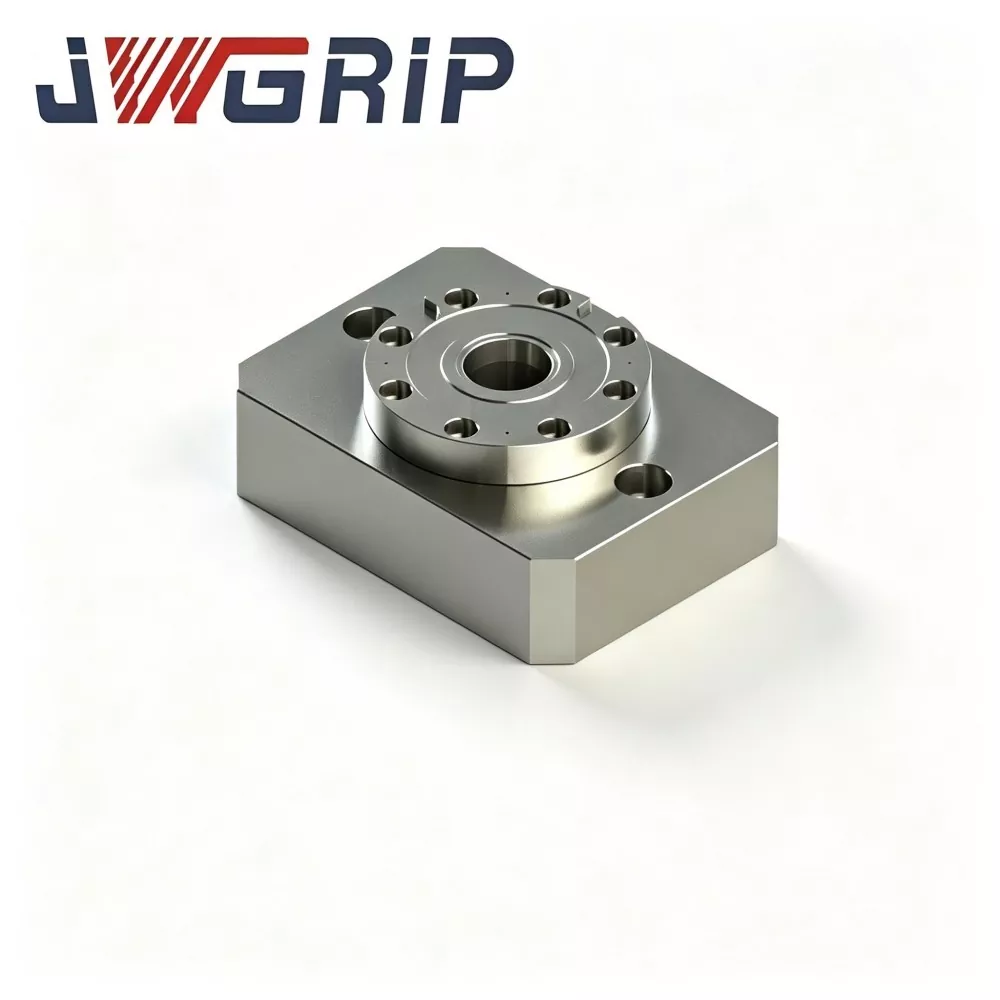
Single Center Zero Point Positioning Chuck
Ang JWGRIP ay ang tagagawa at supplier ng propesyonal na Single Center Zero Point Positioning Chuck sa China. Bilang isang pangunahing modular unit ng karaniwang serye ng Zero Point Clamping Chuck, ang produktong ito ay isang standalone na single-point zero-point locking at positioning fixture na espesyal na idinisenyo para sa mga flexible na CNC quick-change system. Gumagamit ito ng isang independiyenteng disenyo ng modular na istraktura, na nagsisilbing pangunahing yunit ng pagpupulong para sa mga customized na layout ng fixture, at epektibong nilulutas ang mga limitasyon sa layout ng tradisyonal na integral multi-station na zero-point pallet.
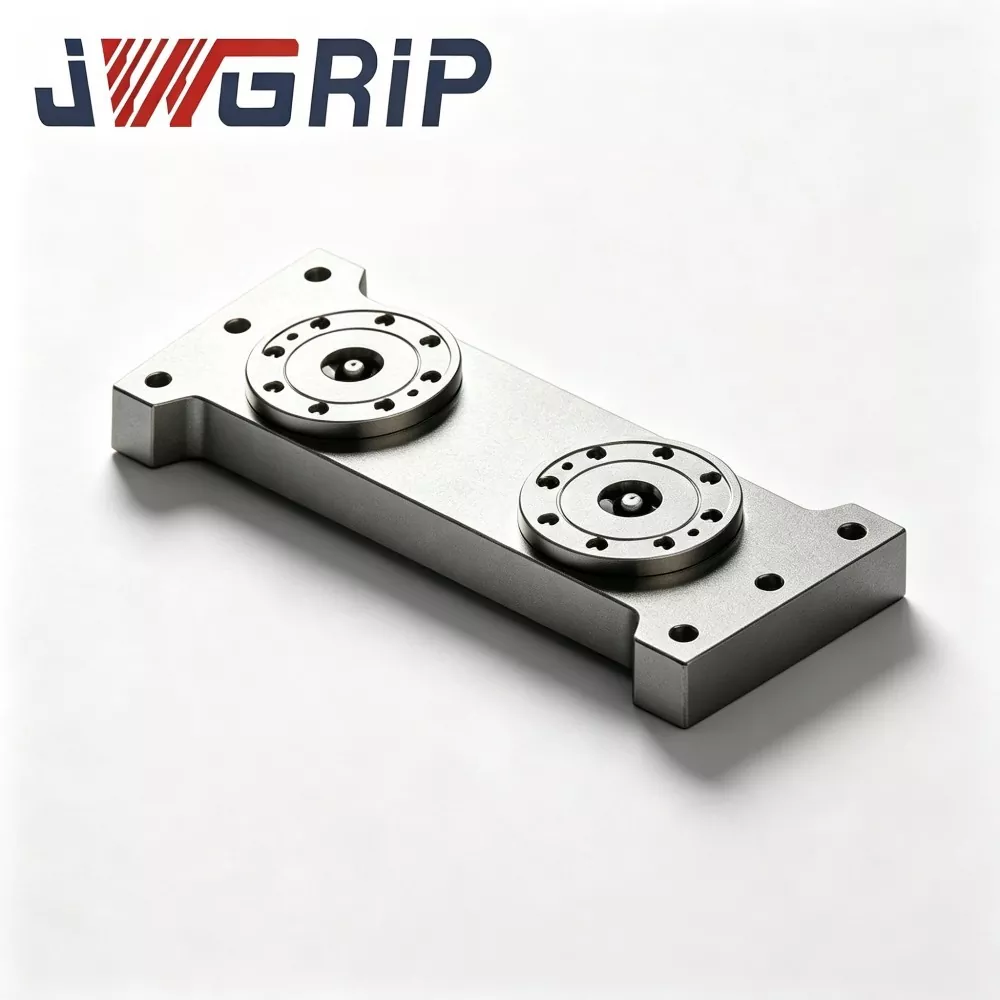
L-Type Zero Point Positioning Chuck Pallet
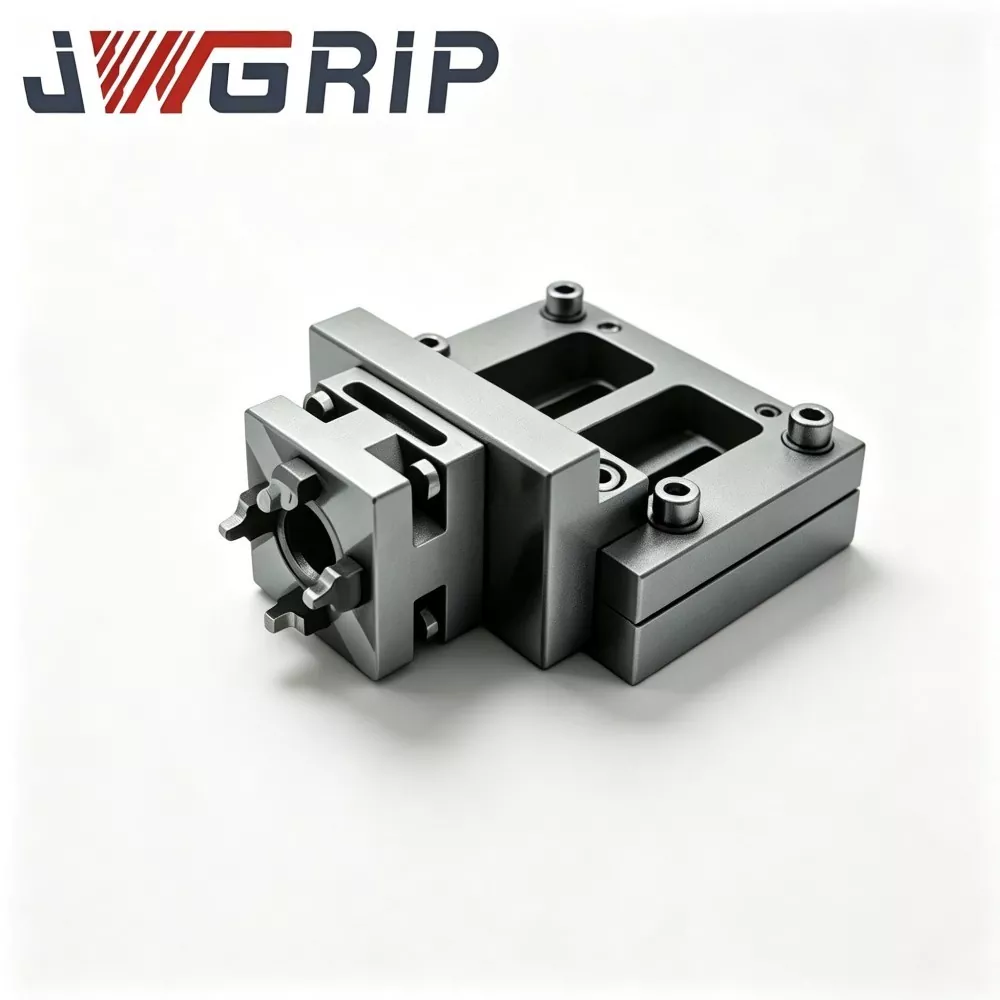
Nagbibigay ang JWGRIP ng Propesyonal na L-Type Zero Point Positioning Chuck Pallet na may Factory Direct sales service sa China. Bilang isang core integrated fixture ng Zero Point Clamping Chuck series, ang propesyonal na L-type na zero point pallet na ito ay espesyal na idinisenyo para sa flexible CNC machining production lines na may space-limited na kagamitan. Pinagsasama nito ang vertical na istraktura ng conversion ng datum at mga bahagi ng pagpoposisyon ng zero-point na may mataas na katumpakan sa isang monolitikong unit, na inaalis ang pangangailangan para sa mga karagdagang auxiliary na istruktura ng adapter upang maisakatuparan ang vertical workpiece clamping at side feature machining.
Ang JWGRIP ay isang propesyonal na Serye ng Zero Point Clamping Chuck tagagawa at supplier sa China. Malugod ka naming tinatanggap sa pakyawan na mataas na kalidad na mga produkto sa mapagkumpitensyang presyo mula sa aming pabrika.
Mga Rekomendasyon sa Balita