Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
R-Type Electrode Holders mula sa isang Pinagkakatiwalaang Manufacturer para sa Maaasahang Welding Operations
Bilang isang dalubhasang tagapagtustos ng workholding ng R-Type Electrode Holders,JWGRIPgumagawa ng high-stability extension rods, collet units at pneumatic drawbar assemblies para sa mga mold manufacturer, EDM process engineers at fixture sourcing buyer na nahihirapan sa electrode run-out at vibration sa panahon ng deep-cavity spark erosion. Ang bawat pangunahing bahagi ay dumadaan sa paggamot na nakakapagpawala ng stress at precision grinding upang mabawasan ang mga error sa concentricity kapag nag-mount ng magkakaibang graphite at copper electrodes. Ang mga mounting accessory na ito ay nagpapagaan sa pag-uurong-urong sa panahon ng malalim na paglubog, na nagpapahusay sa kalidad ng surface finish ng masalimuot na mga detalye ng amag. Bukod sa mga electrode mounting assemblies, nagsusuplay din ang JWGRIPR-Type EDM Chucksat EROWA Compatible Electrode Chucks para bumuo ng kumpletong tooling chain na sumasaklaw sa chuck base hanggang electrode tip.
Nakatuon lang ang maraming halaman sa paggawa ng amag sa pagganap ng mga EDM chuck at mga parameter ng spark machine, na binabalewala kung paano direktang nakakaimpluwensya ang mga bahagi ng electrode mounting sa mga resulta ng panghuling machining. Kahit na ang mga high-grade na copper-graphite electrodes ay bubuo ng halatang run-out kung itugma sa mababang kalidad na mga may hawak. Kapag pinoproseso ang malalim, makitid na mga lukab ng amag, ang bahagyang vibration na ipinadala mula sa mounting position ay magbubunga ng mga rippled side walls, blurred corner radii at hindi pare-parehong spark gaps. Ang muling paggana ng mga may sira na lukab ay nag-aaksaya ng mga electrodes, nauubos ang oras ng pagtakbo ng makina at naantala ang paghahatid ng order. Maraming off-the-shelf na pangkalahatang-purpose mounting parts ang hindi makakalaban sa impluwensya ng dielectric fluid splashing at temperature fluctuation sa loob ng EDM working tank, na humahantong sa unti-unting accuracy drift pagkatapos ng paulit-ulit na pagpapalit ng electrode.
Mga Pagkakaiba sa Pagganap
Ang mga generic na tool holder ay idinisenyo para sa high-speed milling sa halip na mga spark erosion environment. Bihirang isaalang-alang nila ang dielectric fluid resistance, pagbabagu-bago ng init at ang mga espesyal na kinakailangan sa pag-clamping ng mga marupok na graphite electrodes.
Sa paghahambing, ang R-Type Electrode Holders ay ganap na na-optimize para sa sinker EDM na mga katangian ng pagpapatakbo. Ang R-Type Extension Rod para sa EDM Electrode Holder ay nagpapalawak ng abot para sa deep cavity machining nang hindi nagpapalakas ng vibration. Ang R-Type ER32 Collet para sa EDM Electrode Holder ay naghahatid ng pare-parehong circumferential gripping force, na pumipigil sa mga brittle graphite electrodes mula sa pag-crack sa ilalim ng clamping pressure. Ang R-Type Pneumatic Drawbar para sa EDM Electrode Holder ay nagbibigay-daan sa malayuang awtomatikong pag-lock at pag-unlock, na umaangkop sa mga high-frequency na electrode replacement workflow. Ang R-Type CNC Calibration Block para sa EDM Workholding ay sumusuporta sa mabilis na offset na pag-verify, nagpapaikli sa oras ng pagsukat bago magsimula ang pagpoproseso ng spark. Ang makatwirang katugmang mounting hardware ay nagpapanatili sa electrode concentricity stable kahit na nagtatrabaho nang malayo sa chuck datum, na iniiwasan ang mga depekto sa ibabaw na sanhi ng vibration sa mga lukab ng amag.
Pagbawas ng Electrode Waste
Ang graphite at copper electrodes ay kumakatawan sa mga pangunahing variable na gastos para sa mga pagawaan ng amag. Ang mahinang holder concentricity at hindi matatag na clamping force ay kadalasang nakakasira ng mga mamahaling electrodes bago pa man magsimula ang spark machining. Ang standardized R-Type Electrode Holders ay nagpapahintulot sa mga operator na tapusin ang electrode pre-setting, trimming at offset measurement sa labas ng EDM machine tank. Ang mga operator ay nagsasama-sama ng mga electrodes sa mga extension rod o collet unit sa mga panlabas na bangko sa pagsukat; pagkatapos ng pagkakalibrate, mabilis na mai-install ang buong assembly sa R-Type EDM Chucks.
Ang pneumatic drawbar ay nag-aalis ng mga manu-manong operasyon ng wrench, na nagpapababa sa panganib ng sobrang paghigpit na nakakabasag ng mga materyal na grapayt. Kapag nagtatayo ng mixed-mode na mga linya ng produksyon na pinagsasama ang manual na operasyon at semi-automation, maaaring pagsamahin ng mga user ang mga may hawak na ito sa mga locating module mula sa Quick Change Workholding System, na napagtatanto ang pinag-isang paglipat ng datum sa pagitan ng mga pre-station measuring bench at EDM machine table. Binabawasan ng daloy ng trabaho na ito ang mga rate ng scrap ng electrode at binabawasan ang oras na nauubos sa pamamagitan ng paulit-ulit na pagwawasto sa makina.
Mga Pangunahing Kalamangan ng Produkto
Ginagarantiyahan ng precision-ground mating surface ang mahusay na concentricity, na epektibong pinipigilan ang electrode run-out sa panahon ng deep-cavity spark erosion.
Ang mga sari-sari na structural form kabilang ang extension rod, ER32 collet at pneumatic drawbar ay umaangkop sa mga maiikling electrodes, long-reach deep cavity tasks at automated production demands.
Ang surface na anti-corrosion treatment ay lumalaban sa dielectric fluid erosion, nagpapabagal sa kalawang at contamination accumulation sa loob ng EDM working tank.
Compatible sa mainstream na R-Type locating accessory, na sumusuporta sa mabilis na pakikipagtulungan sa mga calibration block at maraming istilo ng EDM chucks.
Panimula ng Module ng Produkto
Sinasaklaw ng mga electrode mounting assemblies ng JWGRIP ang maramihang functional modules upang mahawakan ang iba't ibang haba ng electrode, materyales at antas ng automation.
Ang R-Type Extension Rod para sa EDM Electrode Holder ay nilulutas ang machining obstacle ng malalim at nakakulong na mga lukab ng amag; ito ay nagpapalawak ng electrode working distance habang kinokontrol ang vibration amplification sa loob ng mga katanggap-tanggap na limitasyon. Ang R-Type ER32 Collet para sa EDM Electrode Holder ay nag-aalok ng kahit na nakapalibot na clamping force, na nagpoprotekta sa mga marupok na graphite electrodes mula sa lokal na pagdurog na deformation. Sinusuportahan ng R-Type Pneumatic Drawbar para sa EDM Electrode Holder ang malayuang pneumatic locking, na angkop para sa mga workshop na nagtataguyod ng mas mataas na antas ng automation. Ang R-Type CNC Calibration Block para sa EDM Workholding ay nagsisilbing auxiliary na tool sa pagsukat para sa offset checking, binabawasan ang trial-and-error sa panahon ng pag-setup ng electrode. Ang lahat ng mga module na ito ay nabibilang sa R-Type EDM Workholding System ecosystem. Kung kailangan ng mga workshop na magproseso ng malalaking batch na karaniwang mga electrodes, maaari silang pumili ng mga tumutugmang unit mula sa EROWA Compatible Electrode Chucks, na nakakamit ng flexible fixture switching sa iba't ibang pamantayan ng tooling.
Pangunahing Mga Sitwasyon ng Application
Ang mga electrode mounting component na ito ay malawakang ginagamit sa consumer electronics mold manufacturing, automotive interior part mold processing, medical-device precision mold production at multi-electrode composite machining task. Ang mga ito ay umaangkop sa sinker EDM equipment para sa deep cavity machining, maliliit na feature carving at complex texture etching. Kung nag-a-upgrade man ng lumang kagamitan sa EDM o gumagawa ng mga bagong cell na gumagawa ng amag, ang mga wastong napiling may hawak ay nagpapatatag sa status ng pagtakbo ng electrode at nagpapababa ng hindi kinakailangang paggamit ng electrode. Ang mga ito ay malawakang pinagtibay ng mga custom na pabrika ng amag, mga precision tooling workshop at mga negosyo na nagsasagawa ng mataas na kumplikadong mga order sa outsourcing ng amag.
Praktikal na Patnubay
Una, linawin ang iyong karaniwang lalim ng machining: ang malalalim na makitid na lukab ay nangangailangan ng mga istruktura ng extension rod na pinipigilan ng vibration, habang ang mga mababaw na tampok ng amag ay maaaring magpatibay ng mga maiikling configuration ng direct-mount.
Pangalawang kumpirmahin ang materyal ng elektrod: ang mga graphite na electrodes ay nangangailangan ng mga may hawak na estilo ng collet na may pantay na ipinamahagi na puwersa ng pag-clamping upang maiwasan ang pag-crack.
Suriin ang iyong antas ng automation ng produksyon: ang mga workshop na may madalas na pagpapalit ng electrode ay maaaring unahin ang pneumatic drawbar para sa mabilis na malayuang pag-lock. Ang mga manu-manong small-batch workshop ay maaaring pumili ng mga kumbinasyon ng extension rod at collet para sa cost-effective na deployment.
Bago bumili, i-verify ang pagiging tugma sa iyong kasalukuyang R-Type EDM Chucks at mga accessory sa pagkakalibrate. Kung nahaharap ka sa pagkalito tungkol sa pagpili ng haba o mga scheme ng kumbinasyon, maaari kang sumangguni sa mga sheet ng detalye ng dimensyon na inilabas ng JWGRIP upang i-filter ang mga angkop na numero ng bahagi ayon sa diameter ng elektrod at kinakailangan sa overhang.
Mga Tip sa Pagpapanatili
Ang nalalabi sa dielectric fluid, carbon dust at pinong graphite powder ay maiipon sa mating surface pagkatapos ng pangmatagalang produksyon ng EDM. Ang regular na paglilinis ng mga collet bores, rod taper at drawbar connecting surface ay mahalaga upang mapanatili ang orihinal na katumpakan ng pagpoposisyon. Iwasan ang paglalapat ng labis na mekanikal na epekto sa panahon ng pag-install ng elektrod; ang mabigat na katok ay magpapa-deform ng precision-ground taper surface at magdudulot ng permanenteng pagkawala ng concentricity. Lagyan ng anti-corrosion protective oil pagkatapos ng paglilinis, lalo na para sa mga unit na nakaupo nang walang ginagawa nang matagal. Ang pagpapalit ng mga pagod na collet sa iskedyul ay pumipigil sa hindi pantay na puwersa ng pag-clamping na pumipinsala sa mga mamahaling electrodes. Ang standardized na pang-araw-araw na gawi sa pagpapanatili ay magpapanatili sa pangmatagalang pagganap sa paghahanap ng mga high-precision mounting assemblies na ito at panatilihing matatag ang iyong sinker EDM na output sa libu-libong mga cycle ng produksyon.


- View as
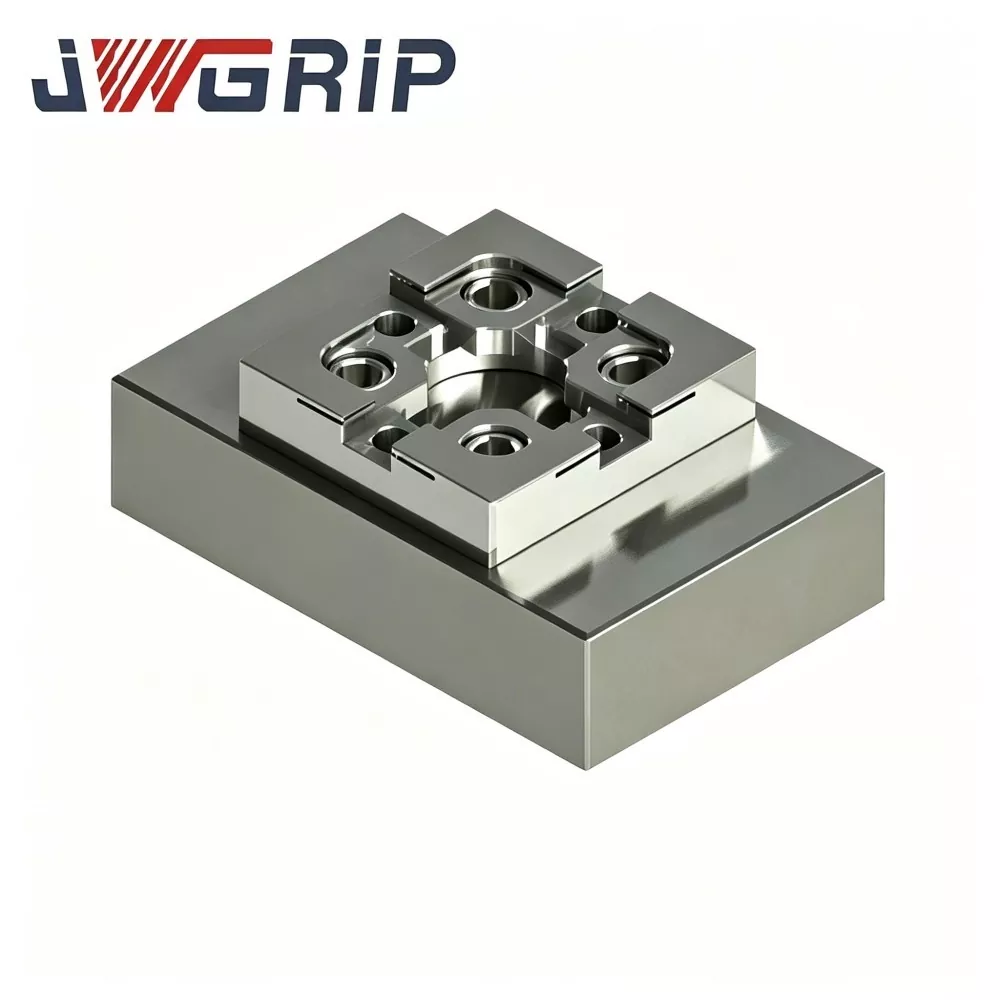
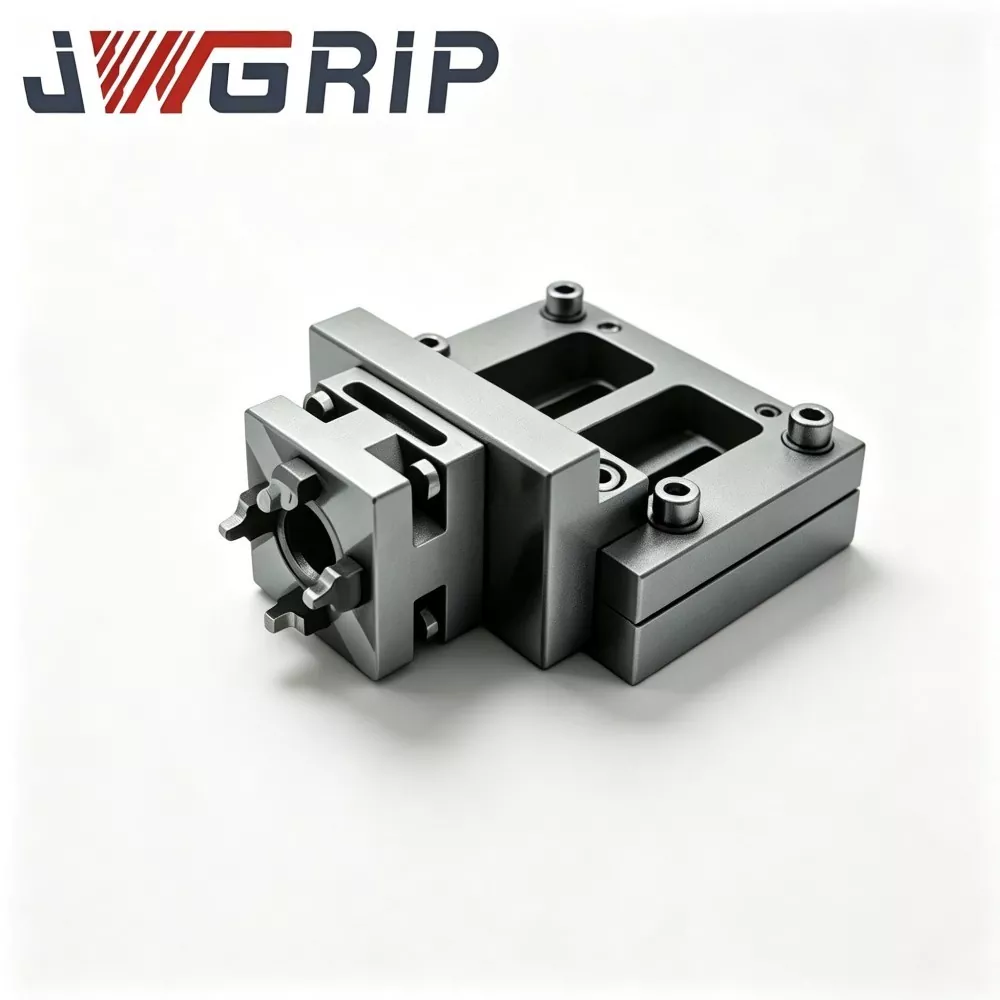
R-Type CNC Calibration Block para sa EDM Workholding
Ang JWGRIP, isang maaasahang factory-direct at propesyonal na exporter ng precision EDM workholding accessories, ay nagbibigay ng mataas na katumpakan ng R-Type CNC Calibration Block para sa EDM Workholding, bulk order at mga custom na proyektong nakabatay sa pagguhit. Ginawa ng stabilized na tool-steel na may stress-relief aging, multi-face CNC milling at ultra-precision surface grinding, ang calibration block na ito ay nagpapanatili ng matatag na geometric tolerance sa ilalim ng madalas na pagbabagu-bago ng temperatura at paulit-ulit na probe contact. Ang natatanging R-type na rounded reference-corner ay nagpapababa ng matalim na panganib sa pagkasira at naghahatid ng nauulit na coordinate offset na data.
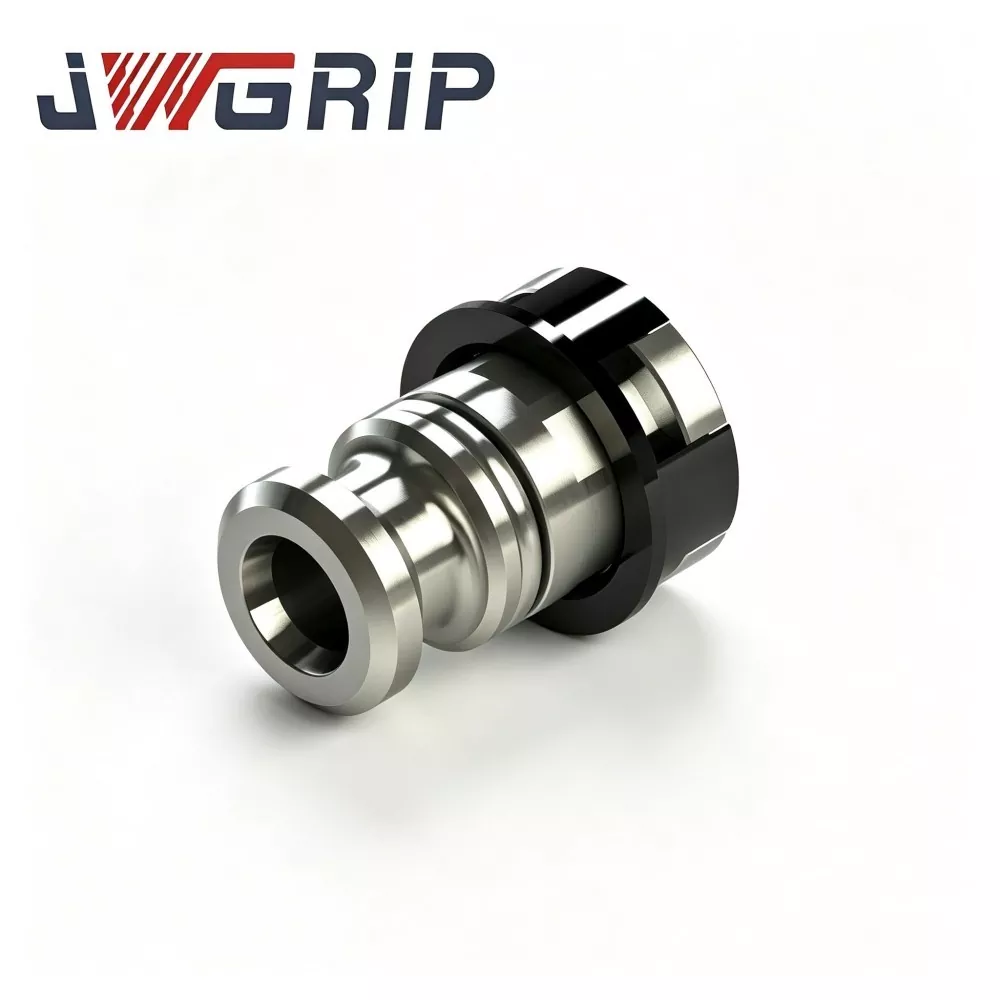
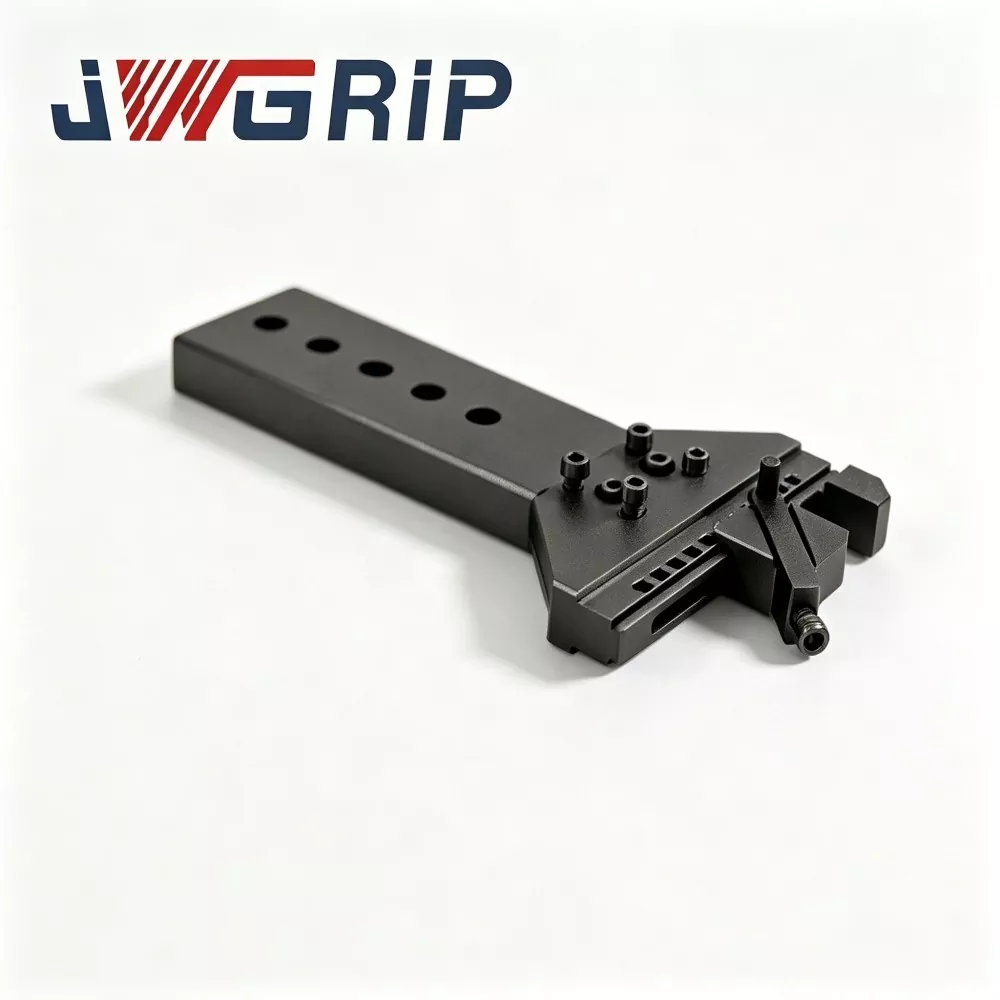
R-Type Pneumatic Drawbar para sa EDM Electrode Holder
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type Pneumatic Drawbar para sa EDM Electrode Holder sa China, na may mga standard na detalye na ganap sa Stock at tumatanggap ng pandaigdigang Bulk Order para sa mga automated na intelligent na mga proyekto sa pagawaan ng amag. Ito ay isang high-reliability integrated pneumatic pulling component na espesyal na idinisenyo para sa unmanned automated sinker EDM production lines. Pinagsasama nito ang naka-optimize na R-type na stress-balanced force transfer structure at high-hardness na anti-corrosion na mekanikal na pagganap sa iisang device, inaalis ang tension attenuation, lokal na konsentrasyon ng stress at madaling pagsusuot ng mga depekto ng tradisyonal na straight-body drawbars.
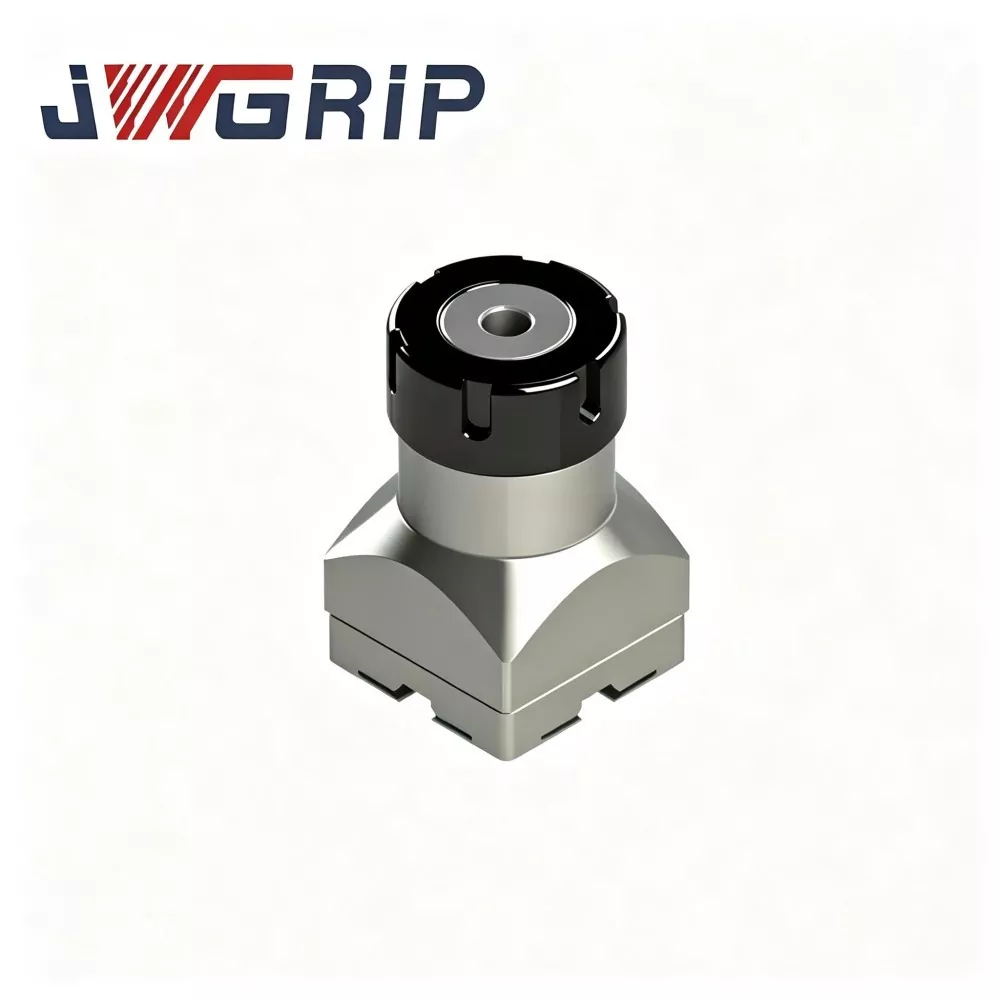
R-Type ER32 Collet para sa EDM Electrode Holder
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type ER32 Collet para sa EDM Electrode Holder sa China, na nagbibigay ng Factory Direct supply at mature na OEM modification service para sa pandaigdigang sinker EDM na mga negosyong gumagawa ng amag. Ito ay isang high-performance na EDM-specific na elastic clamping accessory na espesyal na na-optimize para sa mga kondisyon sa pagtatrabaho ng spark erosion machining. Pinagsasama ang naka-optimize na R-type na force balance structure at high-precision elastic clamping performance sa isang unit, nilulutas nito ang mga karaniwang depekto ng mga ordinaryong general-purpose collet tulad ng hindi pantay na stress at madaling precision attenuation.
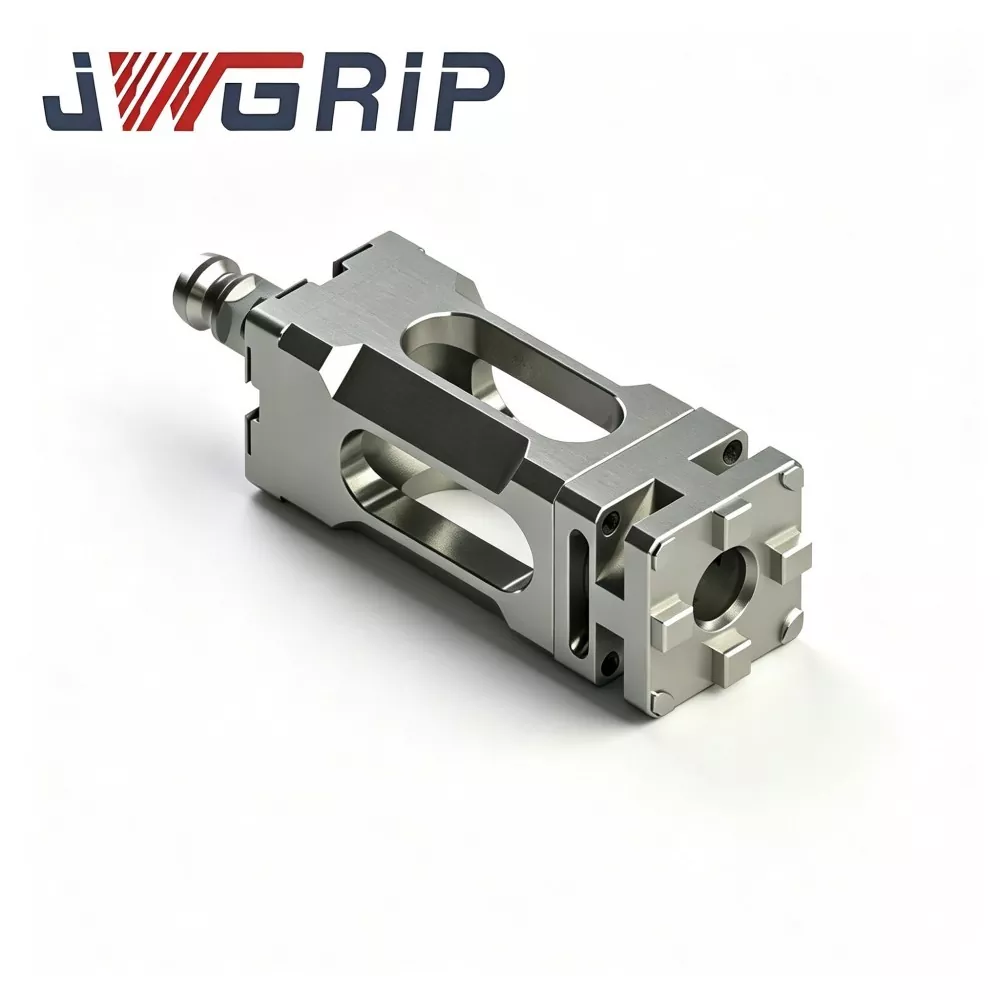
R-Type Extension Rod para sa EDM Electrode Holder
Ang JWGRIP ay ang propesyonal na tagagawa at tagapagtustos ng R-Type Extension Rod para sa EDM Electrode Holder sa China, na nagbibigay ng Customized na dimensional modification service na may maramihang standard na mga detalye na ganap sa Stock. Ito ay isang propesyonal na high-precision EDM tooling extension component na espesyal na idinisenyo para sa kumplikadong die-mold sinker machining deep cavity processing scenario. Pinagsasama nito ang high-rigidity structural design at ultra-precision coaxial positioning performance sa iisang integrated rod body, perpektong nilulutas ang problema ng hindi sapat na working stroke ng standard electrodes sa deep cavity machining.
Ang JWGRIP ay isang propesyonal na R-Type Electrode Holders tagagawa at supplier sa China. Malugod ka naming tinatanggap sa pakyawan na mataas na kalidad na mga produkto sa mapagkumpitensyang presyo mula sa aming pabrika.
Mga Rekomendasyon sa Balita