Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
High-Performance Manual Zero Point Pull Studs para sa Precision Clamping
Bilang isang industrial-grade component supplier ng Manual Zero Point Pull Studs,JWGRIPnagbibigay ng standard locating studs, high-load stud options at custom-adapted threaded blanks para sa fixture-retrofit workshops, fixture integrators at process engineers na nagnanais na gumamit ng zero-point locating logic habang pinapanatili ang mga kasalukuyang fixture plate, custom jigs at homemade tooling. Nagbibigay din ang JWGRIPSerye ng Zero Point Clamping Chuckat Quick Change Fixture Disc Series para bumuo ng kumpleto at maaasahang locating chain para sa mga na-retrofit na lumang-generation fixture.
Retrofit Solutions at Mga Panganib sa Kalidad
Ang mga workshop ay nag-iipon ng malalaking dami ng custom-built na jig at fixture plate sa mga taon ng machining operation. Karamihan sa mga homemade na tool na ito ay naghahatid ng matatag na pagganap para sa mga partikular na bahagi ng pamilya, ngunit kulang sila ng mga built-in na interface upang kumonekta sa modernong zero-point na hardware. Direktang itinatapon ng maraming production team ang mga magagamit na asset na ito kapag nag-a-upgrade ng mga workholding system, na lumilikha ng mga hindi kinakailangang gastos sa pagkuha at basura sa mapagkukunan. Ang manual locating studs ay kumikilos bilang simple ngunit kritikal na transition hardware, pagdaragdag ng zero-point compatible na mga interface papunta sa mga kasalukuyang fixture base. Sa halip na gawing muli ang buong hanay ng mga fixture plate mula sa simula, makukumpleto ng mga pabrika ang pag-upgrade ng system sa pamamagitan ng pag-install ng mga compact na bahaging ito.
Ang mababang-grade na kapalit na stud ay lumilikha ng mga nakatagong panganib para sa pang-araw-araw na produksyon. Ang mababang heat-treatment at magaspang na taper grinding ay nagdudulot ng hindi matatag na pagganap ng contact. Pagkatapos ng paulit-ulit na pag-clamping cycle, unti-unting nangyayari ang mga gasgas sa ibabaw at pagpapapangit ng thread. Ang mga banayad na pinsalang ito ay hindi maaaring makita sa pamamagitan ng simpleng visual na inspeksyon, ngunit nag-trigger sila ng mabagal na pag-anod ng pagpoposisyon sa panahon ng batch machining. Ang mga operator ay gugugol ng dagdag na oras sa muling pagsisiyasat sa mga datum ng workpiece, nang hindi napagtatanto na ang mga pagod na bahagi ng interface ay ang ugat na sanhi ng hindi pantay na mga resulta ng dimensyon.
Pangunahing Produkto
Precision D16 Zero Point Pull Stud para sa CNC Workholding: Ang compact na variant na ito ay malawakang ginagamit para sa light-and-medium-load na paggiling, maliliit na bahagi ng amag at siksik na multi-station na mga layout ng fixture. Ang maliit na panlabas na sukat nito ay nagbibigay-daan sa mas maraming locating point na maisaayos sa loob ng limitadong espasyo ng plate. Ito ay akma sa karamihan ng mga compact-sized na chuck at fixture disc para sa pangkalahatang layunin na mga workshop ng CNC.
Precision D20 Zero Point Pull Stud para sa CNC Fixture: Dinisenyo na may reinforced taper structure at mas malaking load-bearing cross-section. Ang heavy-duty na bersyon na ito ay nakayanan ang heavy-stock-removal milling, makapal na solid blanks at assemblies na may malaking kabuuang timbang. Ito ay namamahagi ng clamping stress nang mas pantay sa ilalim ng mataas na static-load na mga kondisyon.
Retrofit at Mga Tala sa Pag-install
Ang layout ng mounting hole ay direktang nakakaimpluwensya sa pangmatagalang pagganap ng kabit. Ang mga posisyon ng pag-install ay dapat na panatilihin ang wastong distansyang pangkaligtasan mula sa mga gilid ng fixture at mga high-stress cutting zone. Ang hindi wastong pamamahagi ng butas ay maaaring magdulot ng lokal na base-plate deformation kapag nagkabisa ang pull-down force, at higit na ma-warp ang buong reference plane.
Ang kontrol ng metalikang kuwintas sa panahon ng pagpupulong ay nararapat na palaging pansin. Ang sobrang pag-igting ng torque ay nagpapa-deform ng mga thread at nakakasira ng precision-ground taper surface. Ang hindi sapat na torque ay nag-iiwan ng mga stud na maluwag na konektado sa mga base ng kabit, na humahantong sa mabagal na paglipat ng posisyon sa ilalim ng tuluy-tuloy na cutting vibration. Dapat sundin ng mga user ang inirerekomendang mga parameter ng torque sa halip na umasa sa personal na karanasan sa pagpapatakbo.
Ang kalinisan sa ibabaw ay isa pang hindi mapag-usapan na pangangailangan. Ang maliliit na metal chips, nalalabi ng coolant at pinong nakakagiling na alikabok na nakadikit sa mga taper surface ay humaharang sa buong surface-to-surface contact. Kahit na ang mga micro-scale contaminants ay direktang nagko-convert sa masusukat na datum offset sa mga natapos na bahagi ng makina.
Pagtutukoy ng Paggamit
Kapag ipinares sa Zero Point Clamping Chuck series, dapat na ganap na tumugma ang mga detalye ng stud taper sa inner cavity geometry ng mga target chuck. Ang mga hindi tugmang parameter ay nagdudulot ng partial-point contact, konsentrasyon ng stress at pinabilis na pagkasira sa parehong mga ibabaw ng chuck at stud contact.
Nakikipagtulungan sa Quick Change Fixture Disc Series, ang mga stud na ito ay nagbibigay ng bagong buhay sa mga lumang custom jig. Maaaring direktang i-mount ang mga retrofitted legacy fixture sa mga fixture disc. Ang mga pabrika ay nagpapanatili ng mahalagang umiiral na mga mapagkukunan ng tool nang hindi muling gumagawa ng malalaking batch ng mga bagong fixture plate. Ang pinag-isang pamamahala ng detalye ay mahalaga para sa mga pinaghalong fixture pool. Ang lahat ng na-retrofit na jig sa loob ng isang workshop ay dapat magpatibay ng parehong pamantayan ng stud, at ang bawat binagong kabit ay nangangailangan ng malinaw na pisikal na pagmamarka. Iniiwasan nito ang maling pagpupulong sanhi ng pagkakamali ng tao sa mga abalang palapag ng tindahan.
Proseso ng Paggawa
Ginagawa ng JWGRIP ang mga locating stud na ito mula sa high-alloy steel raw na materyal. Ang mga pangunahing taper locating surface ay tumatanggap ng carburizing quenching treatment na sinusundan ng ultra-precision grinding. Ang mga seksyon ng thread ay gumagamit ng mahigpit na pagpapaubaya sa katumpakan ng pag-tap upang matiyak ang pagpapalitan sa iba't ibang mga batch ng produksyon. Ang bawat tapos na stud ay pumasa sa taper-profile inspection, thread dimension verification at hardness sampling test bago ipadala. Isinasagawa ang mga pagsubok sa compatibility sampling laban sa katugmang chuck hardware. Ang mga custom-length na stud, mga espesyal na thread na form at binagong taper na profile ay magagamit para sa mga espesyal na layunin na fixture-retrofit na mga proyekto.
Gabay sa Nakagawiang Pagpapanatili
Ang mga miniature na bahagi ng interface na ito ay nagtitiis ng cyclic pull-down force, friction at micro-impact sa bawat clamping-unclamping loop. Dapat kasama sa regular na pagpapanatili ang pagsusuri sa hitsura at masusing paglilinis ng taper-surface. Anumang stud na may mabibigat na marka ng scratch, thread deformation o halatang pagkasuot ay dapat mapalitan kaagad. Ang patuloy na produksyon na may mga degraded na stud ay patuloy na magpapapahina sa pangkalahatang katumpakan ng datum ng kumpletong zero-point workholding ecosystem.


- View as
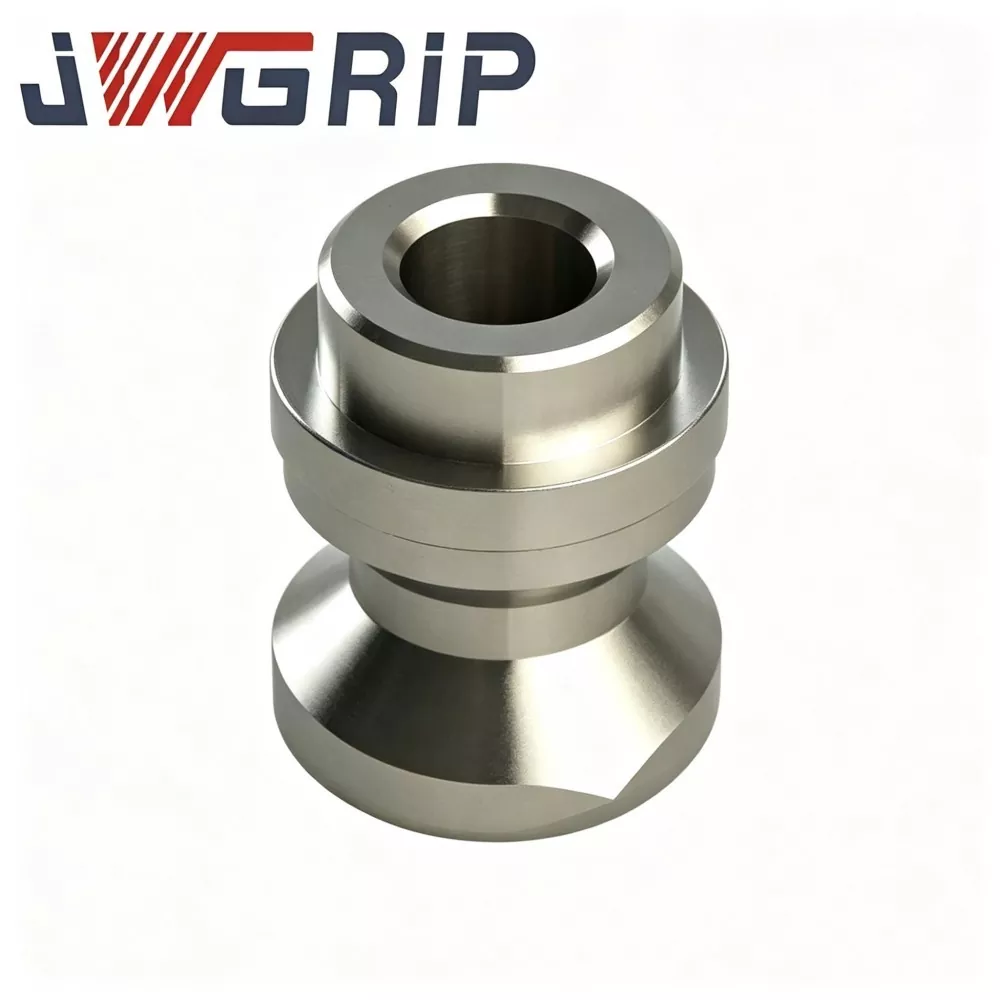
Precision D20 Zero Point Pull Stud para sa CNC Fixture
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng Precision D20 Zero Point Pull Stud para sa CNC Fixture sa China, na nagbibigay ng Factory Direct sales service na may mga standard na modelo na ganap sa Stock upang maghatid ng mga global fixture integrator, CNC machine shop at tooling maintenance department. Ito ay isang high-performance na core load-bearing positioning component na espesyal na idinisenyo at itinugma para sa D20 series na zero-point clamping tooling system. Pagsasama ng benchmark positioning, locking force transmission at anti-rotation constraint functions sa isang solong optimized structural unit, ito ay perpektong umaangkop sa high-speed milling, drilling at multi-axis composite cutting process.
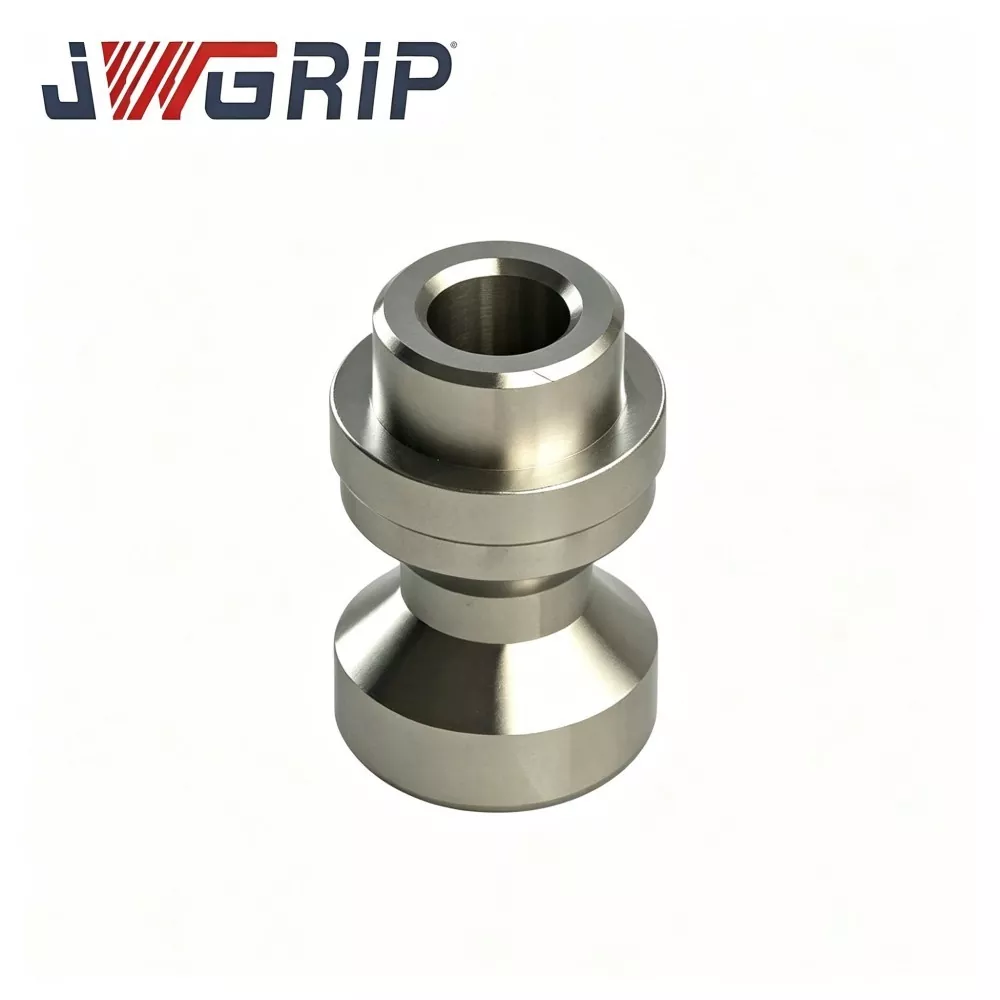
Precision D16 Zero Point Pull Stud para sa CNC Workholding
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng Precision D16 Zero Point Pull Stud para sa CNC Workholding sa China, na may mga standard na detalye na ganap sa Stock at tumatanggap ng pandaigdigang Bulk Order para sa mga pabrika ng CNC machining, fixture integrator at tool room maintenance team. Ito ay isang high-precision core positioning at locking component na propesyonal na tumugma para sa D16 series na zero-point clamping system sa CNC workholding. Isinasama ang high-precision positioning benchmark at stable force transmission structure sa isang unit, ito ay nagsasagawa ng mga pangunahing function ng fixture positioning, locking force transmission at paulit-ulit na positioning benchmarking sa panahon ng high-speed machining.
Ang JWGRIP ay isang propesyonal na Manu-manong Zero Point Pull Studs tagagawa at supplier sa China. Malugod ka naming tinatanggap sa pakyawan na mataas na kalidad na mga produkto sa mapagkumpitensyang presyo mula sa aming pabrika.
Mga Rekomendasyon sa Balita