Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Bakit pinipili ng maraming pabrika ng amag ang R-type 9-in-1 pneumatic chuck sa pagproseso ng EDM
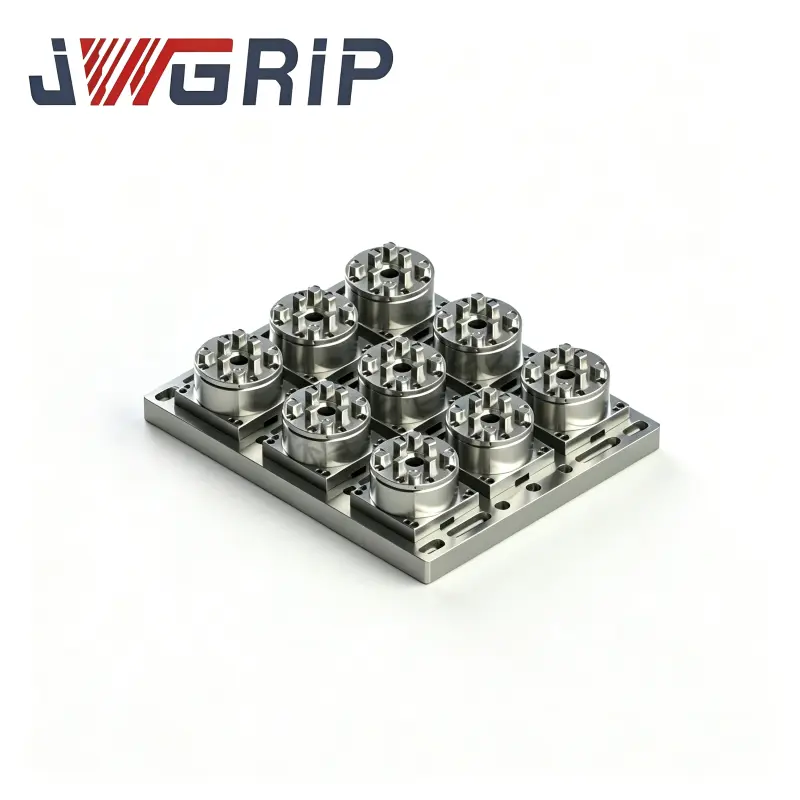
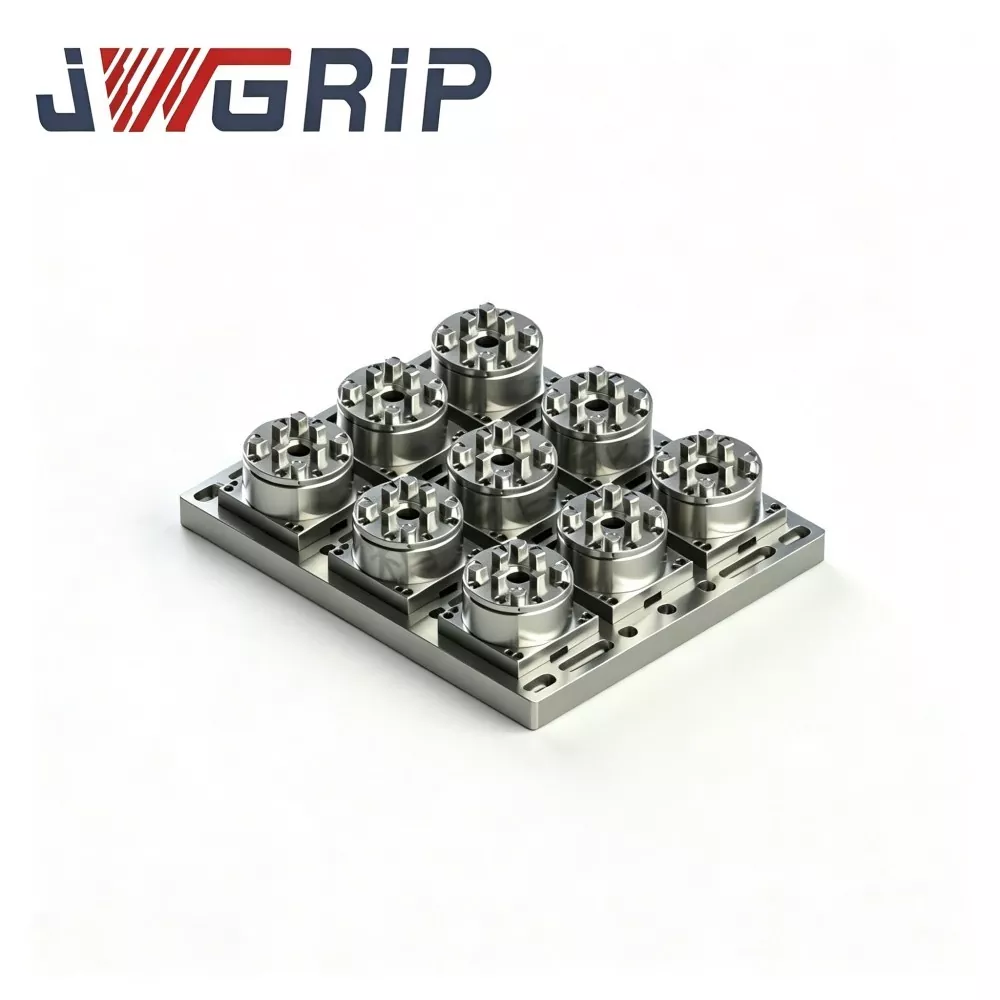
Abstract ng Artikulo:Ang mga sinker EDM workshop ay karaniwang dumaranas ng matagal na pag-setup ng electrode work, positioning deviation na dulot ng pag-assemble ng maramihang discrete chuck, at mababang paggamit ng makina para sa multi-electrode mold production.JWGRIP, isang propesyonal na tagapagbigay ng solusyon sa workholding, ay naglunsad ng mataas na pagganap R-Type 9-in-1 Pneumatic EDM Chuck. Gumagamit ng all-in-one na monolitikong base plate na istraktura, inaalis ng produktong ito ang pinagsama-samang mga error sa pag-splice na nabuo sa pamamagitan ng pagsasama-sama ng mga nakakalat na solong chuck. Ipinapaliwanag ng artikulong ito ang pangunahing konsepto ng disenyo, mga bentahe sa pagganap sa totoong mundo, praktikal na halaga ng produksyon at mga karaniwang sitwasyon ng aplikasyon ng multi-station fixture na ito. Inilalarawan nito kung paano ito lubos na nagpapaikli sa pagbabago ng elektrod sa paglipas ng panahon at naghahatid ng matatag na katumpakan ng pagpoposisyon sa antas ng micron para sa mga pagpapatakbo ng sinker EDM ng multi-cavity molds, automotive molds at medical molds.
Talaan ng mga Nilalaman
1.Ano ang Pangunahing Pilosopiya ng Disenyo ng JWGRIP R-Type 9-in-1 Pneumatic EDM Chuck?
2.Paano Nahihigitan ng R-Type 9-in-1 Pneumatic EDM Chuck ang Multiple Separate Single Zero-Point Chuck?
3. Anong Mga Benepisyo sa Operasyon ang Dinadala ng R-Type 9-in-1 Pneumatic EDM Chuck sa Pang-araw-araw na Produksyon?
4. Anong Mga Sitwasyon sa Paggawa ng Mataas na Katumpakan ang Maaangkop ng R-Type 9-in-1 Pneumatic EDM Chuck?
5. Mga Madalas Itanong Tungkol sa R-Type 9-in-1 Pneumatic EDM Chuck
1. Ano ang Pangunahing Pilosopiya ng Disenyo ng JWGRIP R-Type 9-in-1 Pneumatic EDM Chuck?
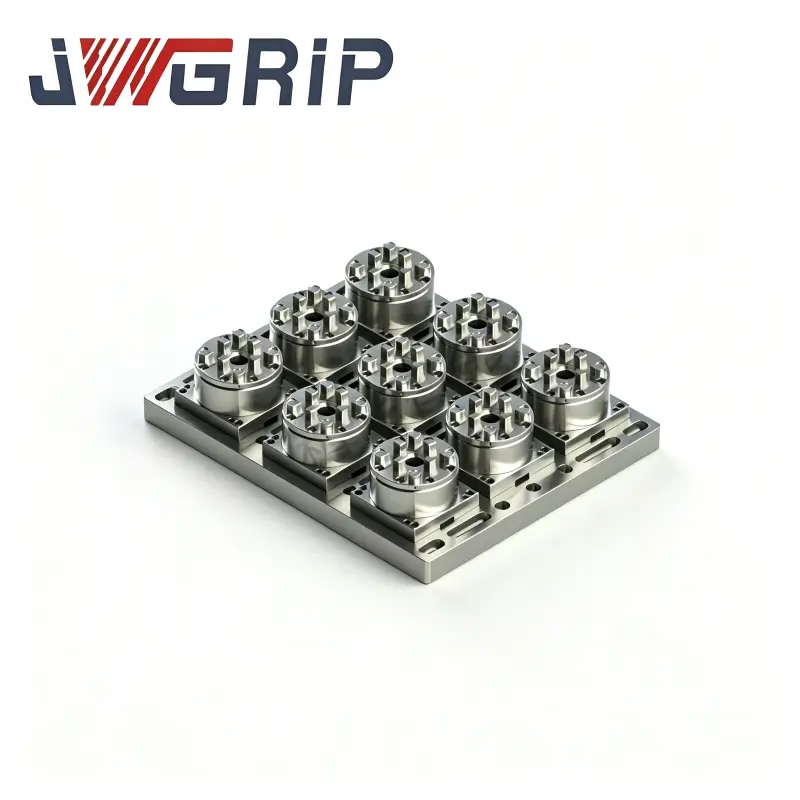
Binuo ng JWGRIP partikular para sa mga pain point ng multi-electrode sinker EDM machining, ang R-Type 9-in-1 Pneumatic EDM Chuck ay sumisira sa iba't ibang limitasyon na dala ng pag-assemble ng maramihang nakakalat na independiyenteng single zero-point chuck. Nagtatampok ng all-in-one na monolithic base plate structure, isinasama nito ang siyam na independiyenteng pneumatic clamping station, integrated manifold air control unit, high-precision positioning mechanism, hardened at ground steel, pagbuo ng mahusay na multi-electrode quick-change workholding ecosystem.
Ang mga tradisyunal na solusyon ay nangangailangan ng pag-install, pag-level at pag-calibrate ng maramihang loose single chuck nang paisa-isa. Sa kaibahan, pagkatapos na mai-mount ang R-Type 9-in-1 chuck sa EDM machine table, kailangan lang nito ng isang beses na pagkakalibrate. Ang lahat ng siyam na istasyon ng pang-clamping ay nagbabahagi ng parehong sanggunian sa base plate, lubusang iniiwasan ang mga pinagsama-samang pagpapaubaya na dulot ng pag-splice. Ang lahat ng mga pangunahing ibabaw ng pagpoposisyon ay dumaan sa pangkalahatang pagsusubo na sinusundan ng paggamot sa paggiling na may mataas na katumpakan. Maaaring kumpletuhin ng mga operator ang offline na pag-preset ng electrode sa mga panlabas na istasyon sa panahon ng mga ikot ng pagpoproseso ng makina, kaya hindi uupo ang makina sa paghihintay para sa nakakapagod na gawain sa pagkakalibrate ng fixture.
2. Paano Nahihigitan ng R-Type 9-in-1 Pneumatic EDM Chuck ang Multiple Separate Single Zero-Point Chuck?
Inihahambing ng talahanayan sa ibaba ang mga pangunahing parameter ng pagpapatakbo at mga benepisyo sa produksyon sa totoong mundo sa pagitan ng R-Type 9-in-1 Pneumatic EDM Chuck at ng conventional multiple separate single zero-point chucks solution, upang intuitively na magpakita ng mga komprehensibong pagpapahusay sa performance na nakuha ng mga mold workshop.
| Dimensyon ng Pagganap | R-Type 9-in-1 Pneumatic EDM Chuck | Maramihang Hiwalay na Single Zero-Point Chuck |
| Ulitin ang Katumpakan ng Pagpoposisyon | ≤ ±0.002 mm, pare-pareho sa lahat ng siyam na istasyon ng pang-clamping | ±0.003-0.010 mm, pinagsama-samang error sa pagpoposisyon mula sa multi-chuck splicing |
| Average Electrode Change-over Time | Segundo-level lock / unlock; offline pre-set, walang paulit-ulit na dial-gauge calibration | 15-30 minuto, ang bawat chuck ay nangangailangan ng independiyenteng leveling at muling pagkakalibrate |
| Ratio ng Hindi Produktibong Setup ng Machine | Bawasan ang hindi produktibong oras ng pag-setup nang hanggang 80% | Mataas na idle ratio, maraming oras ng makina ang nasayang sa pagkakahanay ng fixture |
| EDM Table Space Occupation | Compact monolithic layout, nakakatipid ng mahalagang lugar ng mesa | Malaking trabaho kapag nag-i-install ng maraming chuck na magkatabi |
| Pasanin sa Pamamahala ng ekstrang bahagi | Isang pinagsama-samang unit, mas kaunting ekstrang accessory ang dapat pamahalaan | Malaking dami ng mga pull stud at ekstrang bahagi para sa bawat indibidwal na chuck |
| Cross-Workflow Consistency | Pinag-isang reference para sa EDM sparking, CNC milling at CMM inspection | Maaaring mangyari ang reference deviation sa pagitan ng iba't ibang single-chuck unit |
3. Anong Mga Kalamangan sa Operasyon ang Dinadala ng R-Type 9-in-1 Pneumatic EDM Chuck sa Pang-araw-araw na Produksyon?
Itinayo sa multi-station integrated architecture, ang R-Type 9-in-1 pneumatic EDM chuck ay nilulutas ang maraming matagal nang sakit sa mga sinker EDM mold shop.
Pinag-isang manifold pneumatic control:Siyam na clamping station ay hinihimok ng isang shared air manifold switch. Maaaring i-lock at ilabas ng mga operator ang maraming grupo ng mga electrodes sa loob ng ilang segundo nang hindi inaayos nang hiwalay ang bawat chuck. Binabawasan nito ang pag-asa sa mga senior skilled technician; kahit na ang mga hindi gaanong karanasan na mga technician ay maaaring matatag na kumpletuhin ang mga multi-electrode clamping na gawain.
Isang beses na pagkakalibrate nang walang naipon na error sa pag-splice:Ginagarantiyahan ng monolitikong base plate ang pinag-isang datum para sa lahat ng siyam na posisyon. Pagkatapos ng isang beses na pag-mount at pag-calibrate sa EDM table, hindi na kailangan ang paulit-ulit na leveling work, ganap na inaalis ang tolerance stacking na dulot ng pag-assemble ng maramihang discrete chuck.
Compact na layout para sa na-optimize na paggamit ng table-space:Pinagsasama ng all-in-one na disenyo ang siyam na posisyon ng pag-clamping sa isang base plate. Hindi tulad ng mga nakakalat na independent chuck, iniiwasan nito ang pira-pirasong trabaho sa mesa. Naglalaan ito ng mas maraming espasyo para sa paglalagay ng workpiece at pagruruta ng cable, pinipigilan ang interference sa pagitan ng mga fixture, at umaangkop sa karamihan ng karaniwang sinker EDM machine table.
Napakahusay na kakayahan sa pag-preset ng offline na sumusuporta sa paggawa ng mga lights-out:Maaaring tipunin at ayusin ang mga electrodes sa mga panlabas na istasyon ng presetting. Ang mga operator ay naglalagay ng mga pre-aligned na grupo ng electrode papunta sa makina, na napagtatanto ang tuluy-tuloy na batch machining at hindi nag-aalaga na paggawa ng mga ilaw upang ma-maximize ang output ng kagamitan.
Mahigpit na kontrol sa kalidad na traceability:Ang bawat tapos na chuck ay sumasailalim sa full-range na inspeksyon sa Zeiss CMM measuring machine bago ipadala. Ang mga opisyal na ulat ng inspeksyon ay maaaring ibigay sa kahilingan ng customer upang makamit ang masusubaybayang kontrol sa kalidad.
4. Anong Mga Sitwasyon sa Paggawa ng High-Precision ang Maaangkop ng R-Type 9-in-1 Pneumatic EDM Chuck?
Multi-cavity plastic mold manufacturing: Para sa multi-cavity mold insert processing na nangangailangan ng malalaking batch ng mga electrodes, ang nine-station integrated layout ay maaaring humawak ng masaganang grupo ng electrode, paikliin ang kabuuang lead-time ng amag at maiwasan ang pinagsama-samang pag-anod ng pagpoposisyon.
Automotive precision mold production: Angkop para sa lamp housing, interior na mga molde na may malalaking electrode quantity. Ang mabilis na pagpapalit ng electrode ay tumutulong sa mga tindahan ng amag na makayanan ang masikip na iskedyul ng paghahatid ng proyekto.
Medical precision mold processing: Para sa mga micro-cavity ng medical molds, pinapanatili nito ang stable ±0.002 mm repeat positioning accuracy at pinapababa ang panganib ng scrap na dulot ng positioning drift sa panahon ng multi-electrode EDM operations.
5. Mga Madalas Itanong Tungkol sa R-Type 9-in-1 Pneumatic EDM Chuck
Q1: Kailangan ko bang baguhin ang aking sinker EDM machine para mai-install ang R-Type 9-in-1 pneumatic EDM chuck?
A1: Walang kinakailangang pagbabago. Nagbibigay ang JWGRIP ng mga karaniwang mounting base plate na katugma sa mga pangunahing modelo ng sinker EDM. Maaari itong ayusin sa orihinal na talahanayan ng makina na may karaniwang mga turnilyo. Walang welding, cutting o on-site custom machining ang kailangan. Ang normal na pag-install ay maaaring matapos sa loob ng isang oras.
Q2: Anong air pressure ang kinakailangan para sa R-Type 9-in-1 pneumatic EDM chuck? Kailangan ko ba ng mga karagdagang pneumatic accessories?
A2: Ang chuck na ito ay may inirerekomendang working air pressure na 6 bar. Ang supply ng compressed air ay dapat na tuyo at malinis. Inirerekomenda ang isang oil-water separator para salain ang moisture at impurities. Kasama ang mga karaniwang pneumatic connector, kaya walang mga kumplikadong karagdagang bahagi ng pneumatic ang kinakailangan sa ilalim ng normal na mga kondisyon. Kung ang iyong pagawaan ay dumaranas ng hindi matatag na presyon ng hangin, ang isang pressure regulating valve ay iminumungkahi upang magarantiya ang pare-parehong puwersa ng pag-clamping para sa lahat ng mga istasyon.
Q3: Ang R-Type 9-in-1 pneumatic EDM chuck ba ay magiging kalawangin at mawawala ang katumpakan ng pagpoposisyon sa ilalim ng pangmatagalang pagkakalantad sa EDM dielectric fluid?
A3: Ang key locating body ng chuck ay gumagamit ng quenched anti-rust alloy steel, at ang mga key positioning surface ay tumatanggap ng espesyal na hardening treatment para sa moderate resistance sa EDM dielectric fluid. Gayunpaman, ang chuck ay hindi ganap na submersible-proof. Iwasan ang patuloy na mabigat na pag-flush ng mga bahagi ng pneumatic sa pamamagitan ng dielectric fluid sa panahon ng machining. Alisin nang husto ang EDM sludge at natitirang dielectric fluid at patuyuin ang unit pagkatapos ng bawat trabaho upang mapanatili ang pangmatagalang pagganap sa pagpoposisyon.
Q4: Maaari ka bang magbigay ng hindi karaniwang pagpapasadya batay sa aking mga espesyal na kinakailangan sa paggawa ng EDM?
A4: Oo. Sinusuportahan ng aming team ng engineering ang custom na pagbabago para sa espesyal na layout ng mounting hole o mga espesyal na kondisyon ng aplikasyon. Ang mga custom na panukala at mga ulat sa pagsubok sa pagganap ay ihahatid bago ipadala.
Q5: Anong pang-araw-araw na maintenance work ang kailangan para mapanatili ang pangmatagalang katumpakan?
A5: Panatilihing malinis ang mga sealing surface, alisin ang EDM carbon debris at metal chips. Panatilihin ang tinukoy na stable working air pressure. Pana-panahong suriin ang kondisyon ng pull-stud clamping. Ang simpleng regular na paglilinis ay maaaring mapanatili ang katumpakan ng pagganap nito.
Konklusyon
Ang JWGRIP R-Type 9-in-1 Pneumatic EDM Chuck ay gumagamit ng monolitikong multi-station na istraktura, pinag-isang pneumatic actuation at stable na micron-level positioning performance para malutas ang mga praktikal na sakit na ito sa industriya ng pagmamanupaktura. Ito ay epektibong nagpapabuti sa clamping efficiency, table-space utilization at cross-process repeat positioning accuracy para sa paggawa ng amag.
Kung gusto mong bawasan ang mga oras ng hindi produktibong pag-setup o pahusayin ang multi-electrode machining stability, mangyaring ibahagi ang iyong mga detalye ng makina at regular na mga kinakailangan sa produksyon at makipag-ugnayan sa aminaming application engineering team. Mag-aalok kami sa iyo ng naka-target na teknikal na suporta at mga rekomendasyon sa solusyon.
Mga Kaugnay na Balita
- Bakit Ka Dapat Pumili ng Katugmang EROWA Uniholder 72 ER-035211 para sa High-Precision na Workholding
- Bakit Mas Gusto ng 5-Axis Job Shops ang Compact High Precision Self Centering Zero Point Vise na may Hard Jaws
- Paano Mapapabuti ng 0-100mm Rotatable Wire EDM Vise ang Precision at Machining Efficiency
- Ang TP UnoSet Vee Vise para sa Wire EDM ba ang Ultimate Workholding Fix para sa Batch Cylindrical Shaft Parts Production
- Bakit Ang UnoSet Adapter na may RSM 50 Pallet ay Nagtatakda ng Game-Changer para sa Modern Wire EDM Precision Manufacturing noong 2026
- Paano Mapapahusay ng Wire EDM Chuck para sa Precision Workholding ang Katumpakan at Bawasan ang Oras ng Pag-setup
Mag-iwan ako ng mensahe
bagong produkto

Mga Rekomendasyon sa Balita