Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

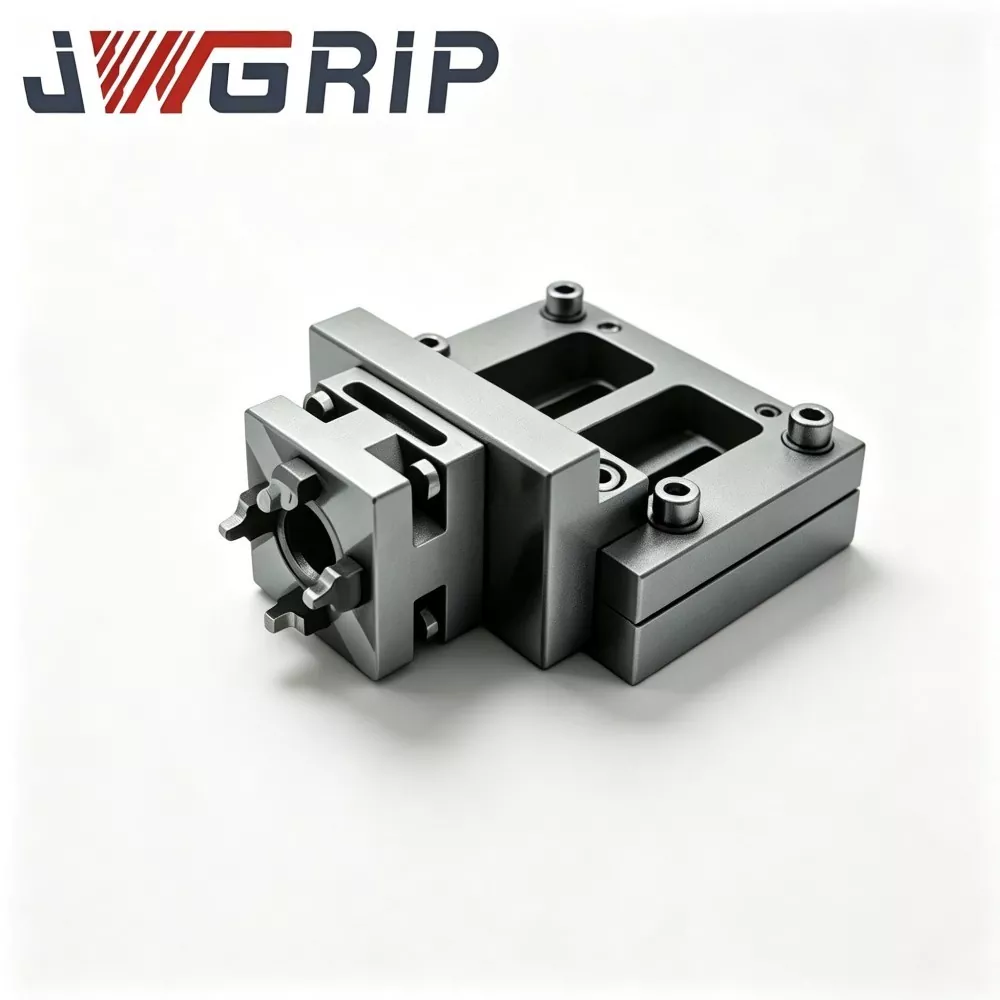

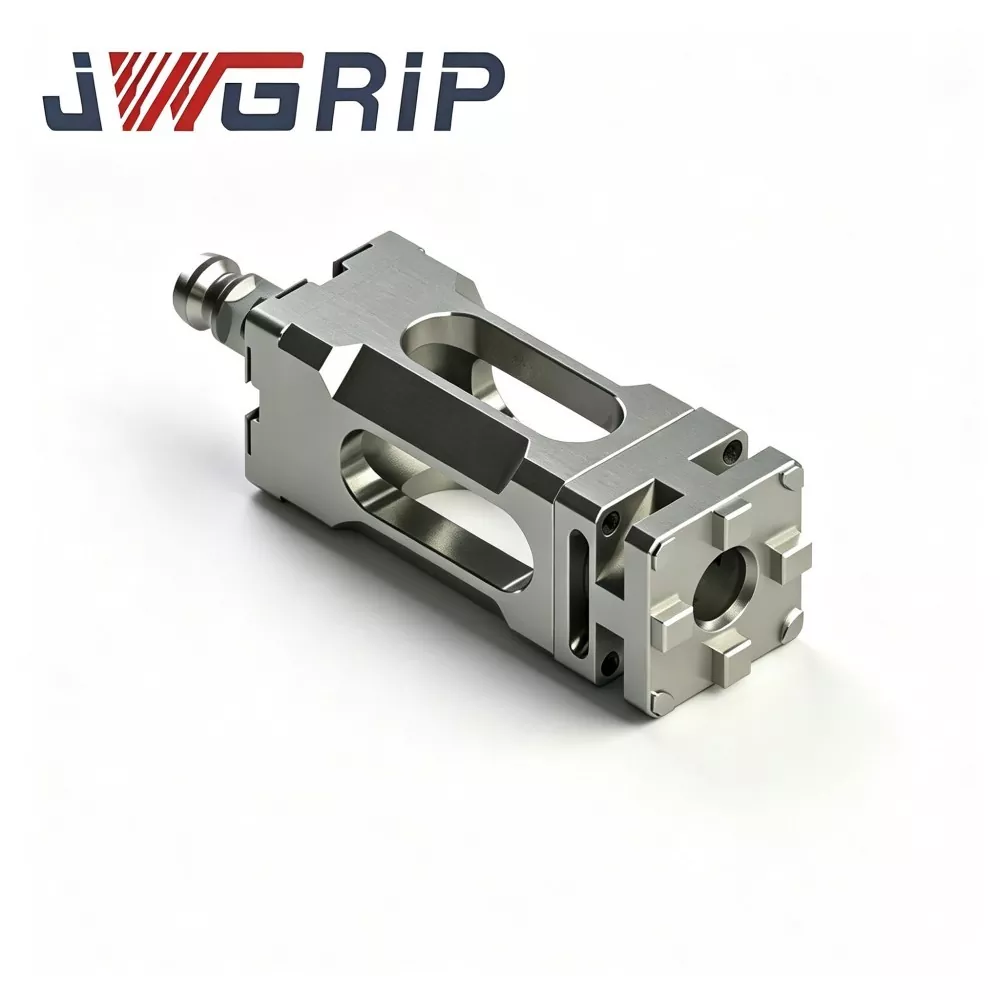
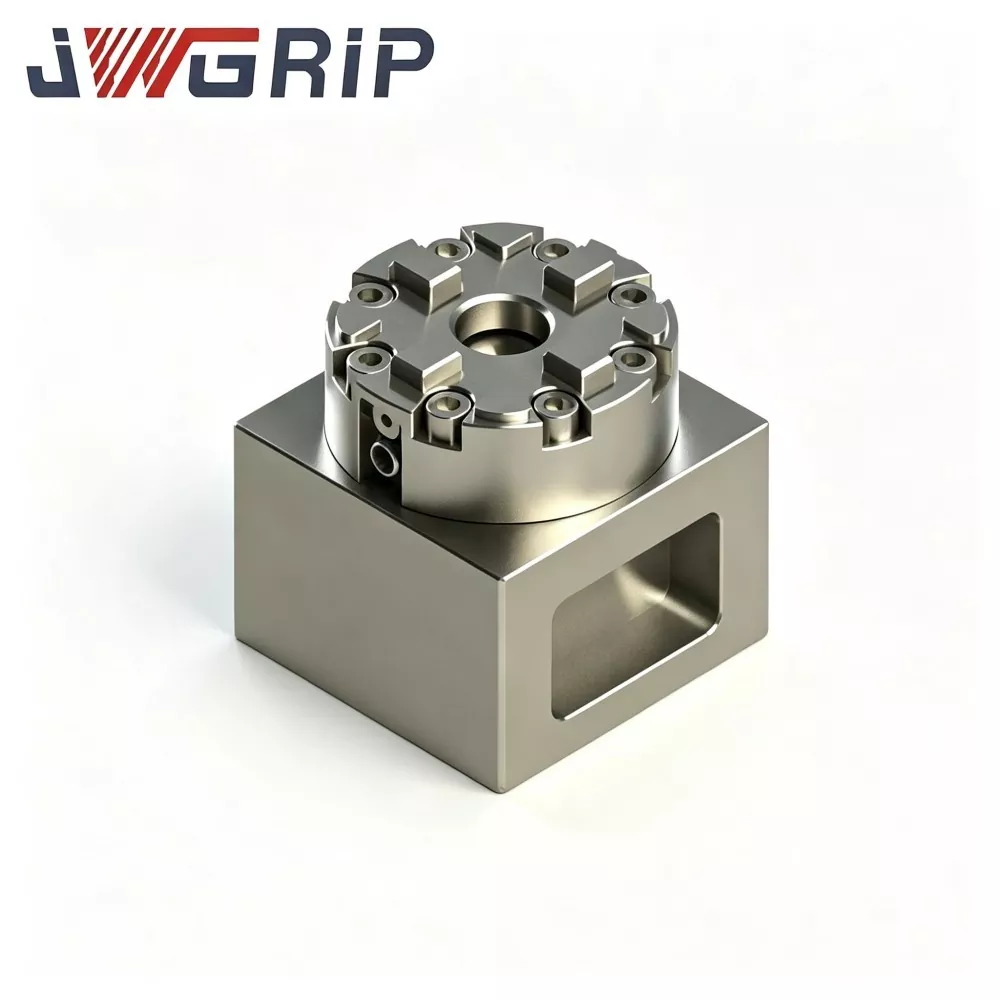
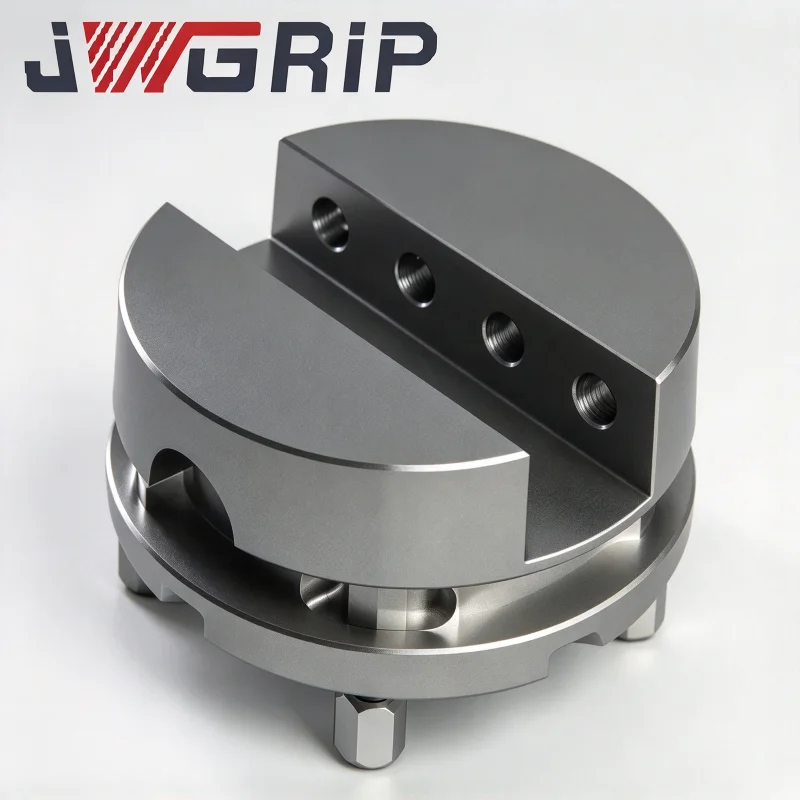
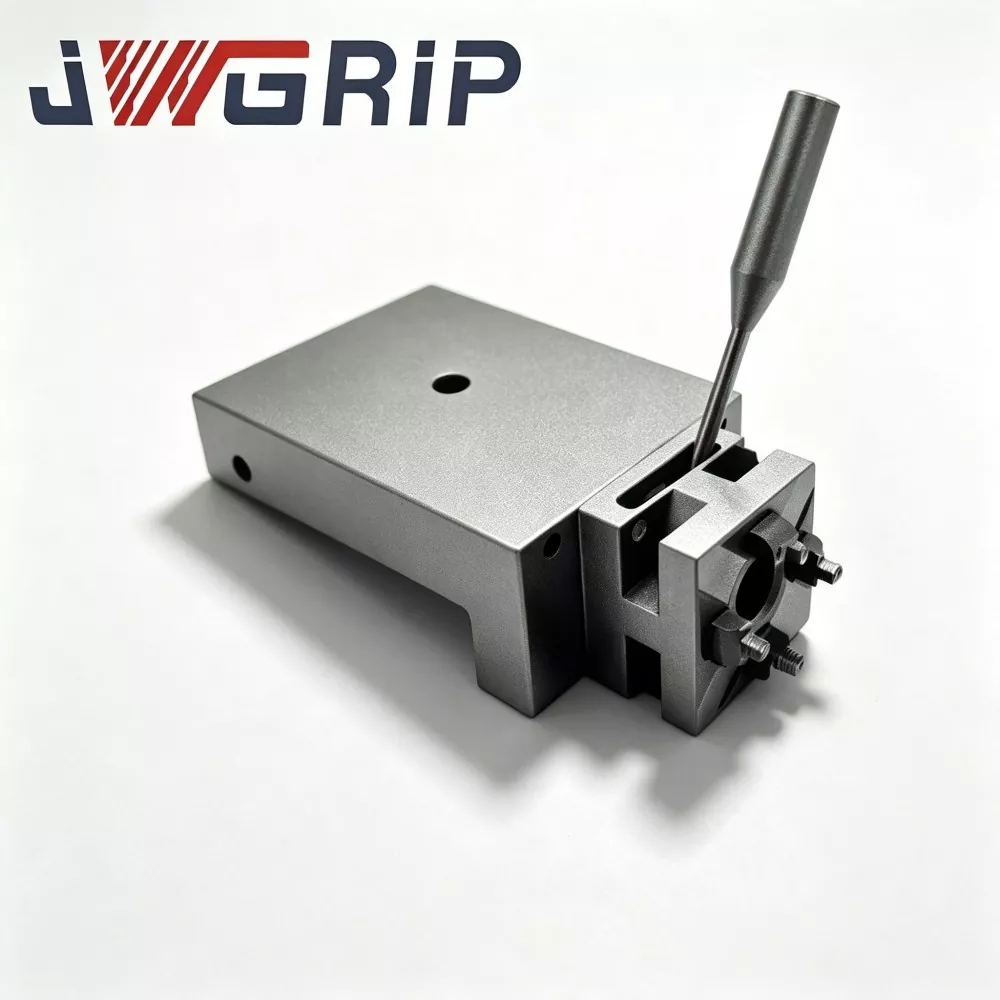
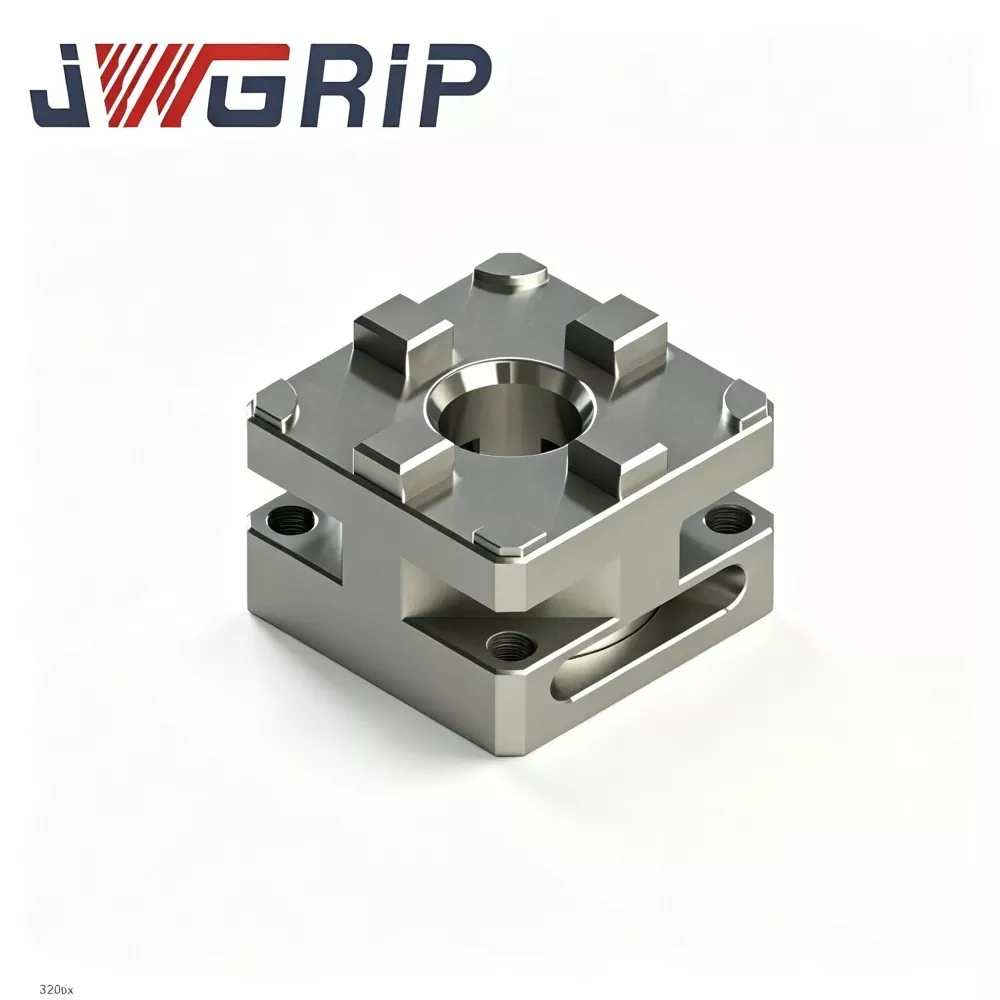
R-Type D75 MacroStd CNC Manual EDM Chuck
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng Customized R-Type D75 MacroStd CNC Manual EDM Chuck sa China, na nagbibigay ng Factory Direct na supply para suportahan ang mga global volume na proyekto sa pagbi-bid at spot consignment na negosyo. Ito ay isang high-precision integrated manual clamping fixture na sumusunod sa MacroStd dimensional standards, espesyal na ininhinyero para sa sinker EDM, wire-cut EDM at propesyonal na mold electrode manufacturing workshops. Pinagsasama ang anti-corrosion hardened steel structure at pinag-isang precision positioning benchmark sa iisang compact unit, inaalis nito ang nakakapagod na paulit-ulit na pag-calibrate ng dial indicator at pinagsama-samang mga error sa pagpoposisyon ng mga tradisyonal na clamping tool.
Ang high-performance na R-Type D75 MacroStd CNC Manual EDM Chuck na ito ay gumagamit ng ganap na tumigas na anti-corrosion alloy steel na materyal, na nagtatampok ng matatag na mechanical clamping force, ultra-low concentricity deviation at mahusay na pangmatagalang wear resistance sa ilalim ng madalas na manual locking cycle. Ang lahat ng key clamping reference surface ay pinoproseso ng ultra-precision machining technology upang matiyak ang pare-parehong katumpakan ng pagpoposisyon sa mga pangmatagalang cyclic clamping operations.
Iba sa ordinaryong manual chuck na may madaling precision attenuation, mabisa nitong iniiwasan ang electrode offset at mold cavity texture unevenness na dulot ng accuracy drift. Lubos nitong binabawasan ang oras ng hindi pagpoproseso ng auxiliary calibration, ino-optimize ang kahusayan sa pagpapalit ng elektrod, at pinapatatag ang pangkalahatang ritmo ng produksyon ng mga pagawaan ng amag. Sa maaasahan at paulit-ulit na pagganap ng pag-clamping, malawak itong naaangkop para sa maliit at katamtamang batch na pagpoproseso ng amag, na nagbibigay ng matatag at mataas na katumpakan na mga solusyon sa pag-clamping ng manu-manong para sa mga pandaigdigang tagagawa ng amag, EDM subcontractors at machine tool system integrators.
Pagtugon sa mga punto ng sakit
Ang tradisyunal na screw-type na manual clamping ay nagdudulot ng maraming pananakit ng ulo para sa mga pagawaan ng mold electrode:
· Pinipilit ng mga simpleng solusyon sa pag-clamping na nakabatay sa screw ang mga operator na gumugol ng napakalaking oras sa pagsasaayos ng turnilyo ng tornilyo at pagwawasto ng datum sa tuwing mapapalitan ang mga electrodes.
· Ang manu-manong operasyon ay lubos na nakadepende sa kakayahan ng operator. Ang hindi pantay na paghigpit ng torque ay maaaring mag-trigger ng electrode slip, concentricity drift at hindi matatag na katumpakan ng pag-uulit, lalo na para sa mixed-variety small-batch electrode order.
· Ang mga karaniwang murang manual chuck sa merkado ay hindi makakapagpapanatili ng matatag na concentricity pagkatapos ng mahabang panahon na cyclic clamping. Ang maliit na electrode offset ay humahantong sa hindi pantay na texture ng mold-cavity at mga tinatanggihan na natapos na bahagi.
Ino-optimize ng JWGRIP ang R-Type D75 MacroStd manual chuck laban sa mga nabanggit na pain-points:
1. Ang mahigpit na MacroStd standard locating-datum structure ay pinagtibay. Pagkatapos ng isang beses na pag-calibrate ng datum sa EDM machine platform, ang pag-lock at pag-release ng electrode-holder ay maaaring tapusin gamit ang manu-manong torque wrench, nang walang paulit-ulit na pagsasaayos ng dial-gauge.
2. Ang cross-machine datum transfer ay naisasakatuparan para sa mga electrodes at mold insert, na epektibong pinuputol ang hindi nagpoprosesong pantulong na oras para sa EDM equipment.
3. Ang full-hardened anti-corrosion alloy-steel main-body plus ultra-precision-machined clamping reference na mga surface ay nag-aalis ng pinagsama-samang mga error sa pagpoposisyon na dulot ng paulit-ulit na manual setup. Ang matatag na repeatable clamping accuracy ay ginagarantiyahan para sa pangmatagalang small-and-medium-batch na pagpoproseso ng amag.

Lohika ng Paggawa
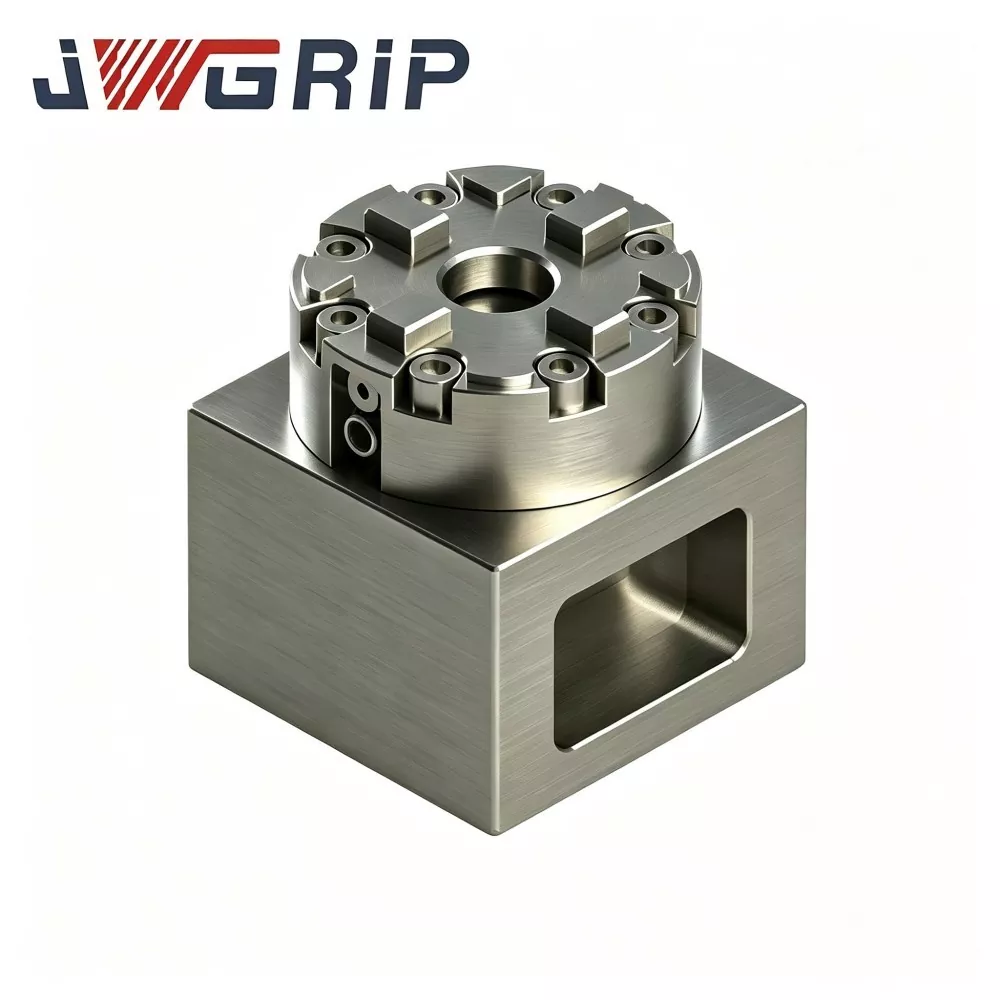
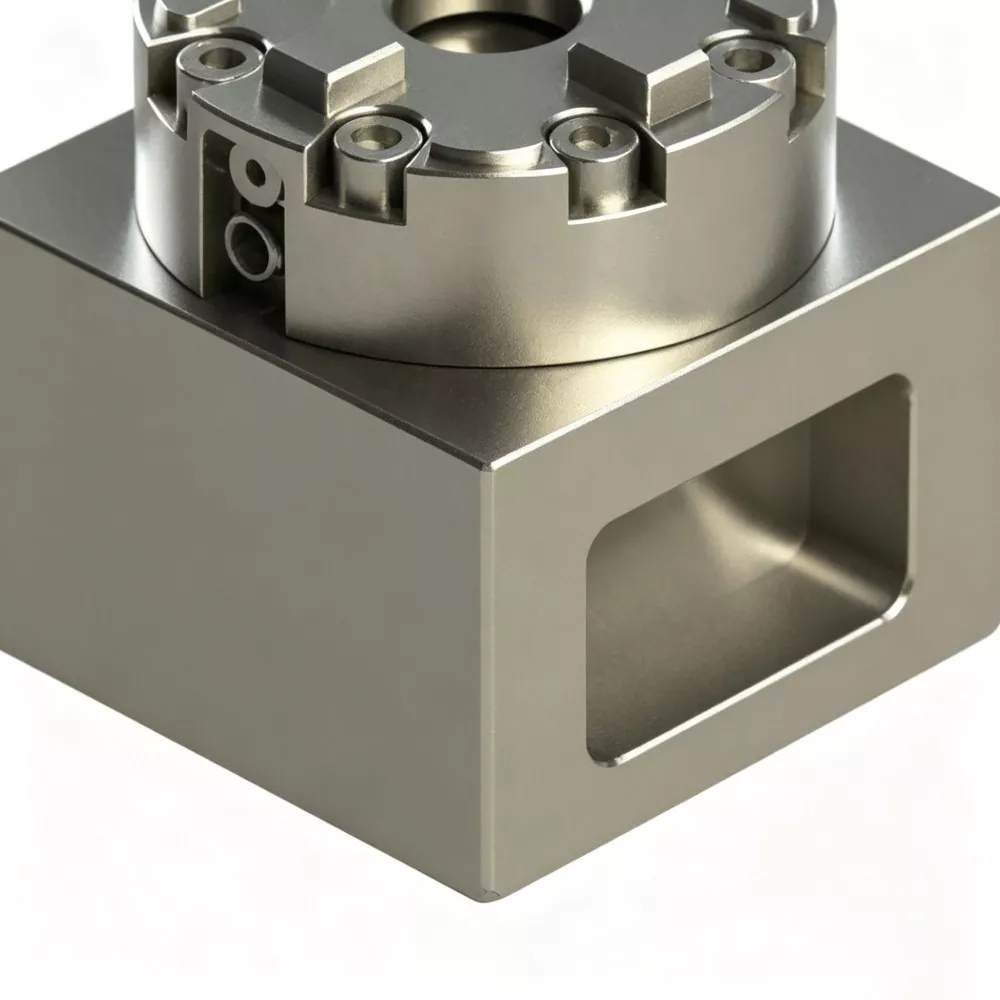
Ang JWGRIP R-Type D75 MacroStd CNC Manual EDM Chuck ay gumagamit ng multi-jaw centering clamping architecture na sumusunod sa mga detalye ng MacroStd:
1. Ang bottom mounting datum ay mahigpit na sumusunod sa D75 outer-dimension benchmark; maaari itong direktang i-mount sa EDM work-table o ipares sa mga transitional adapter plate.
2. Ang mga movable clamping jaws ay hinihimok ng internal wedge-cam mechanical transmission set. Inilapat ng mga operator ang standardized torque sa pamamagitan ng external manual torque wrench. Ang mga bahagi ng wedge-cam ay nagtutulak ng mga panga nang radially patungo sa central locating hole para sa pagsentro ng clamping ng mga electrode shank o MacroStd-standard na mga may hawak.
3. Ang pag-reverse ng wrench rotation ay naglalabas ng wedge-cam pre-load; nakabukas ang mga clamping jaws para matanggal ang mga fixture o electrodes.
Mga pangunahing tampok ng disenyo ng istruktura:
· Lahat ng core locating reference plane ay tapos na sa one-clamp multi-pass precision grinding, pagpapababa ng accumulated tolerance na sanhi ng pagpupulong.
· Ang pinalakas na mga tadyang sa loob ng shell ay pantay na nagkakalat ng manual-torque-generated na clamping stress sa buong chuck shell, na iniiwasan ang konsentrasyon ng stress sa mga bahagyang posisyong naka-mount sa panga at pinapahusay ang pagganap ng anti-deformation sa panahon ng pangmatagalang cyclic manual locking. Ang disenyo ay nagpapanatili ng stable na concentricity at repeat-positioning performance para sa volume-bidding production sites at spot-consignment end-user mold workshops.
· Nakakatanggap ng espesyal na anti-wear surface treatment ang jaw moving-contact surface para mapabagal ang abrasion na dulot ng carbon sediment contamination mula sa spark-erosion oil-bath working environment.
Pangunahing Teknikal na Pagganap
1. Mapagkakatiwalaang Kakayahang Pagsentro at Pag-uulit na Pagpoposisyon Ang pangunahing paghahanap sa mga functional na ibabaw ay sumasailalim sa paulit-ulit na paggiling ng katumpakan. Concentricity ≤0.004 mm at repeat positioning accuracy ≤0.003 mm. Walang naiipon na paglihis sa pagpoposisyon kahit na pagkatapos ng libu-libong beses na manu-manong lock-unlock na mga cycle, na nakakatugon sa mahigpit na mga kinakailangan sa pagpapaubaya para sa paggawa ng multi-cavity mold electrode.
2. High-Strength Wear-Resistant Alloy-Steel Main-body Main-body ay gumagamit ng premium na 41Cr4 alloy steel na may integral quenching-and-tempering heat-treatment, ang surface hardness ay umaabot sa HRC 53-57. Naghahatid ito ng mahusay na impact-resistance, anti-deformation at dielectric-oil corrosion-resistance, na umaangkop sa mahabang panahon na cyclic manual clamping sa EDM oil-immersed na mga kondisyon. Well-accepted sa mga cost-conscious high-end mold-making enterprises.
3. Torque-regulated Stable Manual-Clamping Experience Operators lock gamit ang standard torque wrench, inirerekomendang tightening torque: 5-7 Nm. Ang patuloy na-torque operation ay humahadlang sa pabagu-bagong clamping-force na dulot ng hindi pare-parehong puwersa na inilapat ng kamay. Pagkatapos ng isang beses na machine-table na pag-calibrate ng datum, ang muling pag-tramming ng workload sa panahon ng electrode swap ay bumaba nang husto. Ang epektibong paggamit ng EDM machine ay tumataas para sa mga madalas na variant na small-batch na mga order ng amag at paulit-ulit na mga pagtatalaga sa pagpoproseso ng elektrod.
4. Sumusunod sa MacroStd Broad Compatibility D75 ang panlabas na dimensyon at panloob na locating na mga dimensyon ay ganap na sumusunod sa MacroStd industrial benchmark. Tugma sa karamihan ng mga pangunahing may hawak ng electrode ng MacroStd-series, paghahanap ng mga pallet at fixture adapter sa pandaigdigang merkado ng tooling. Available ang drawing-based na structural modification para sa espesyal na taas na pangangailangan, nakalaan na pag-iwas sa mga cut-out at hindi karaniwang mounting-hole na layout upang matugunan ang mga personalized na teknikal na kinakailangan mula sa mga proyekto ng volume-bidding.
5. Awtorisadong Industrial Compliance at Batch Inspection Ang bawat production lot ay nagsasagawa ng inspeksyon ng dimensyon, hardness testing, cyclic wear simulation at concentricity-stability test. Maaaring ibigay ang mga dokumento ng ulat sa inspeksyon ng CE at ISO9001 para sa mga kliyente ng negosyo na kumukumpleto ng mga pormal na pamamaraan sa pagbi-bid sa volume.
Checklist ng Pagsusuri
1. Sukatin ang mga available na sukat ng pag-install ng EDM machine work-platform. Kumpirmahin ang vertical at horizontal reserved clearance; maiwasan ang mekanikal na interference sa pagitan ng chuck shell at machine-tool spindle o gumagalaw na mga palakol.
2. Maghanda ng katugmang karaniwang torque wrench para sa manu-manong pag-lock. Ang labis na metalikang kuwintas ay hahantong sa permanenteng pagpapapangit ng panga; ang hindi sapat na metalikang kuwintas ay lumilikha ng panganib sa electrode-slippage sa panahon ng pagputol ng spark-erosion.
3. Suriin ang dimensional na pamantayan ng mga kasalukuyang electrode holder. Kumpirmahin kung ang kasalukuyang tooling ay sumusunod sa MacroStd benchmark. Ang mga non-standard modified holder ay nangangailangan ng mga karagdagang transitional na bahagi ng adapter.
4. Panatilihin ang naaangkop na distansya sa pagitan ng mga pangunahing posisyon ng mounting-screw at dielectric-oil liquid level, upang mabawasan ang akumulasyon ng sediment sa mga may sinulid na bahagi.
5. Para sa mga kliyente ng enterprise volume-bidding o spot-consignment dealer, magsumite ng kumpletong on-site na mga parameter ng environment at mga kinakailangan sa performance para makamit ang tumpak na pagtutugma ng configuration ng produkto.
Mga puntos sa pagpapanatili
Habang nagpapatakbo ng JWGRIP R-Type D75 MacroStd CNC Manual EDM Chuck, bigyang pansin ang mga panganib sa maling paggamit at mga alituntunin sa regular na pagpapanatili sa ibaba:
1. Mahigpit na sundin ang inirerekomendang hanay ng tightening-torque na 5-7 Nm. Ang labis na puwersa ng wrench ay magdudulot ng permanenteng pagpapapangit ng panga. Ang hindi sapat na torque ay lumilikha ng mga panganib sa electrode-slippage sa pagproseso ng spark-erosion.
2. Iwasan ang pag-iipon ng carbon-sediment sa loob ng jaw guide-grooves. Ang mga contaminant ng carbon-particle ay nakakasira sa mga gumagalaw na ibabaw ng mating at nagpapababa sa katumpakan ng pagpoposisyon. Magtatag ng nakapirming daloy ng trabaho sa pana-panahong paglilinis para sa mga on-site na operator.
3. Protektahan ang central locating hole at clamping-jaw working surface laban sa mabigat na mekanikal na banggaan. Ang malakas na epekto ay nakakasira sa katumpakan ng datum at direktang nakakapinsala sa pagganap ng concentricity.
4. Regular na siyasatin ang katayuan ng mounting-screw-hole thread; malinaw na kalawang at sediment ng langis. Maglagay ng kaunting anti-rust grease para sa pangmatagalang hindi gumaganang imbakan.
5. Para sa mga kliyente ng tender-project na may volume-bidding, pag-isahin ang on-site operation-tool na mga kinakailangan sa configuration ng iba't ibang branch-workshop sa panahon ng maagang yugto ng teknikal na komunikasyon.
6. Para sa mga spot-consignment dealer, ipatupad ang regular na mutual stock-taking upang i-synchronize ang data ng dami ng bilateral na imbentaryo.
FAQ
Q1: Ikaw ba ay tagagawa o tagapagtustos ng kalakalan para sa R-Type D75 MacroStd CNC Manual EDM Chuck?
A1: Ang JWGRIP ay tunay na tagagawa ng fixture na matatagpuan sa China. Ang lahat ng mga pamamaraan ng produksyon ay nakumpleto sa bahay. Nagbibigay kami ng suporta sa pagbabago na hinihimok ng pagguhit, serbisyo sa pagtutugma ng tender-document ng volume-bidding at pakikipagtulungan sa spot-consignment sa halip na magtrabaho bilang simpleng middleman trader.
Q2: Mapapanatili ba ng manual-type na chuck na ito ang matatag na performance sa ilalim ng mahabang panahon na EDM dielectric-oil immersion?
A2: Ang mga standard-version na moving-matching-surface ay tumatanggap ng anti-wear surface-treatment na inangkop para sa EDM oil-bath environment. Mangyaring mahigpit na magsagawa ng pana-panahong pagpapanatili ng paglilinis ng carbon-sediment upang mapalawig ang kabuuang buhay ng serbisyo.
Q3: Ano ang concentricity at repeat-positioning accuracy ng standard-spec R-Type D75 MacroStd CNC Manual EDM Chuck?
A3: Standard-product concentricity ≤0.004 mm, repeat positioning accuracy ≤0.003 mm. Ang mas mataas na katumpakan na mga variant ay maaaring maisakatuparan sa pamamagitan ng drawing-driven na teknikal na pagbabago.
Q4: Aling mga pinsala ang hindi kasama sa saklaw ng saklaw ng warranty?
A4: Sinasaklaw ng dalawang-taong warranty ang mga depekto na sanhi ng pagmamanupaktura sa ilalim ng mga kondisyon ng rated-torque at tamang pag-install. Ang pinsalang dulot ng sobrang torque na operasyon, matitigas na mekanikal na banggaan, abrasive-particle wearing at hindi wastong manual-maintenance ay hindi sakop. Ang mga clamping jaws ay nabibilang sa consumable wearing-parts.
Q5: Maaari ba akong makakuha ng pormal na komersyal-quotation na mga dokumento para sa malambot na paggamit?
A5: Oo. Mangyaring makipag-ugnayan sa JWGRIP sales department. Naghahanda kami ng mga pormal na dokumento ng komersyal na panipi batay sa configuration ng produkto, sukat ng order at specific-business-mode kabilang ang volume-bidding tender-project o kooperasyon ng spot-consignment.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.

Mga Rekomendasyon sa Balita