Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


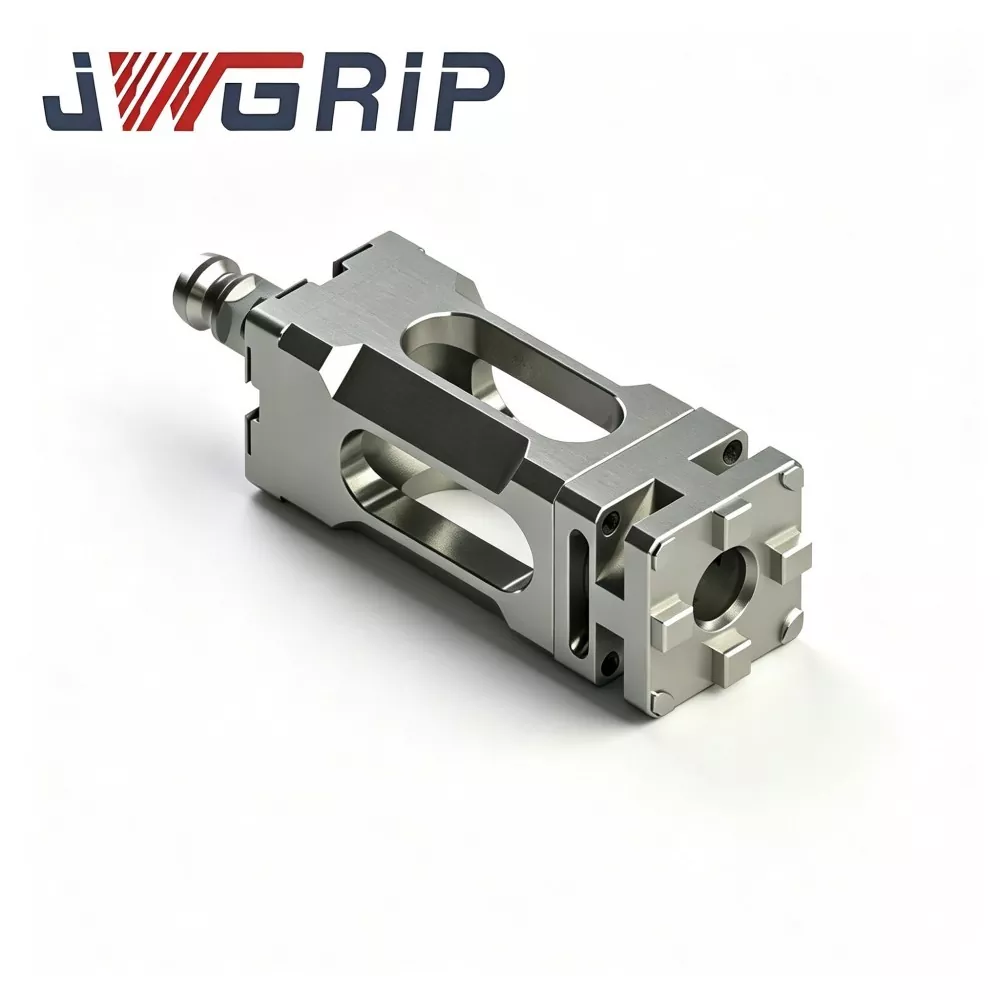

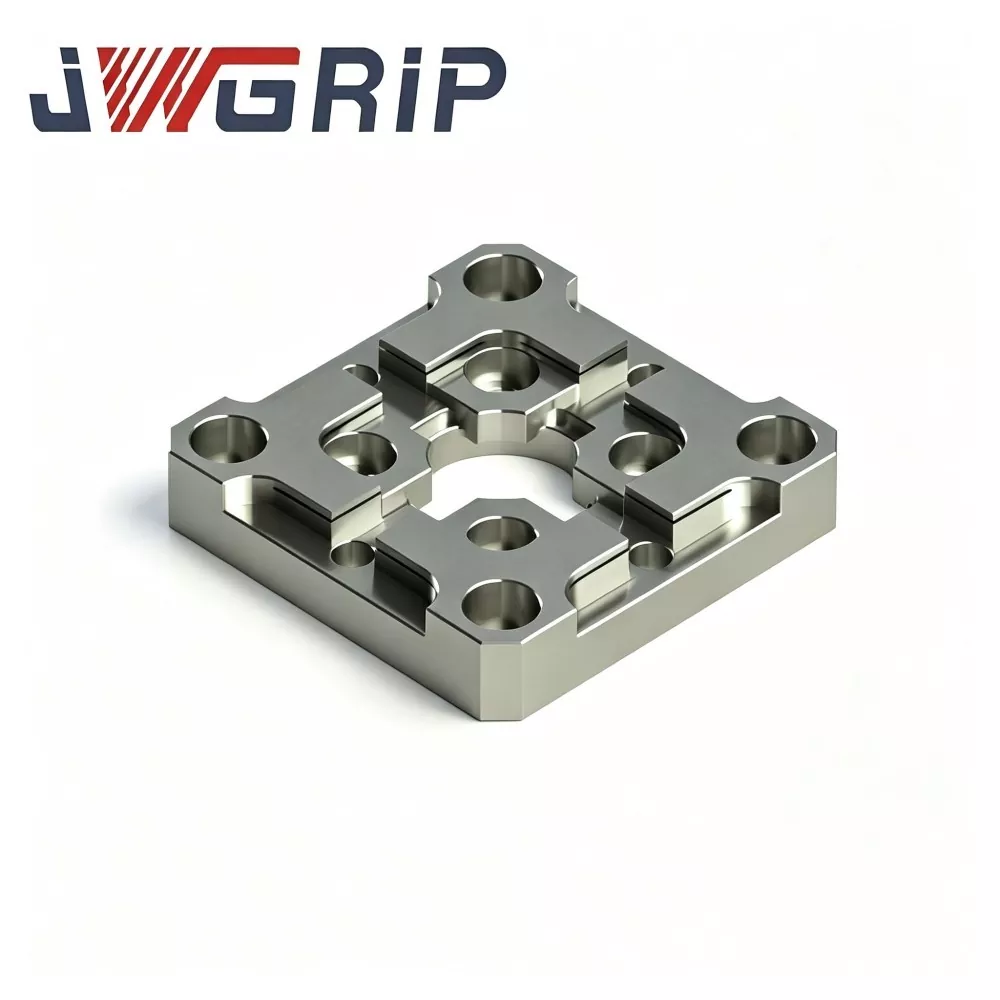
R-Type 54x54 EDM Centering Plate
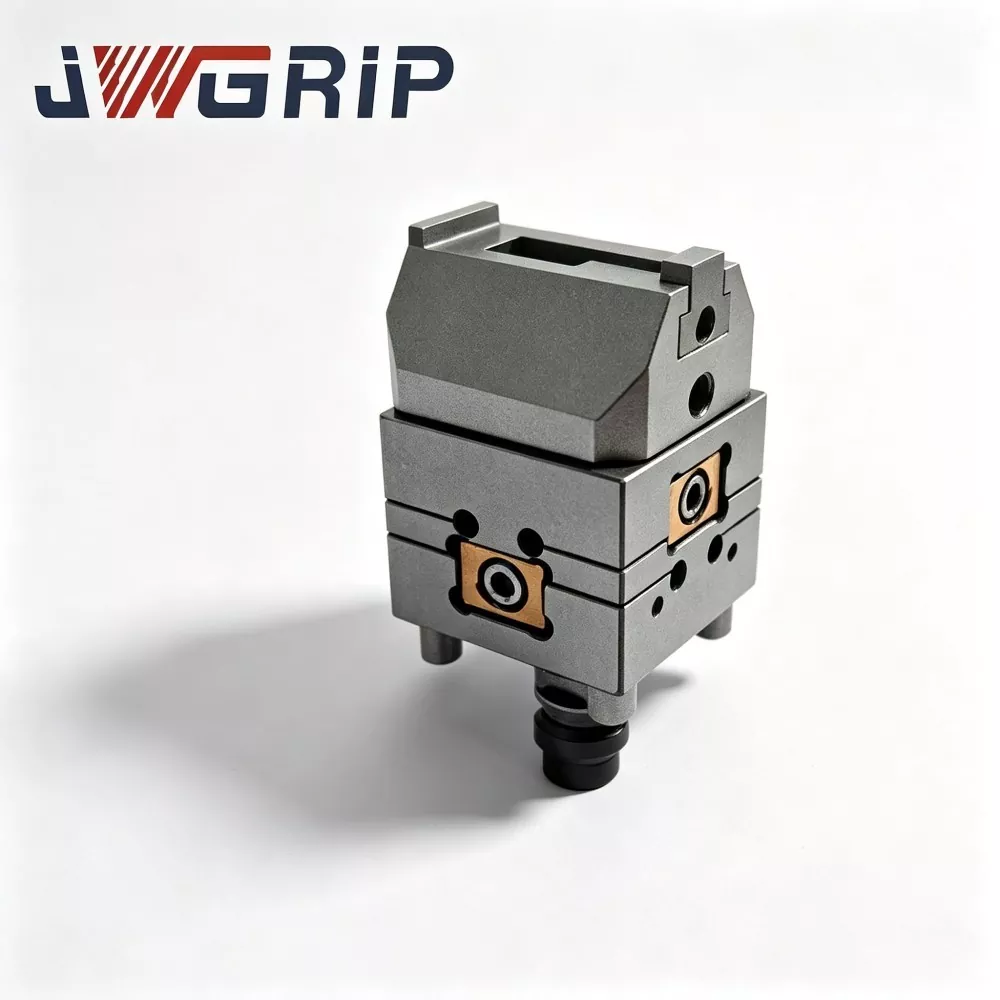
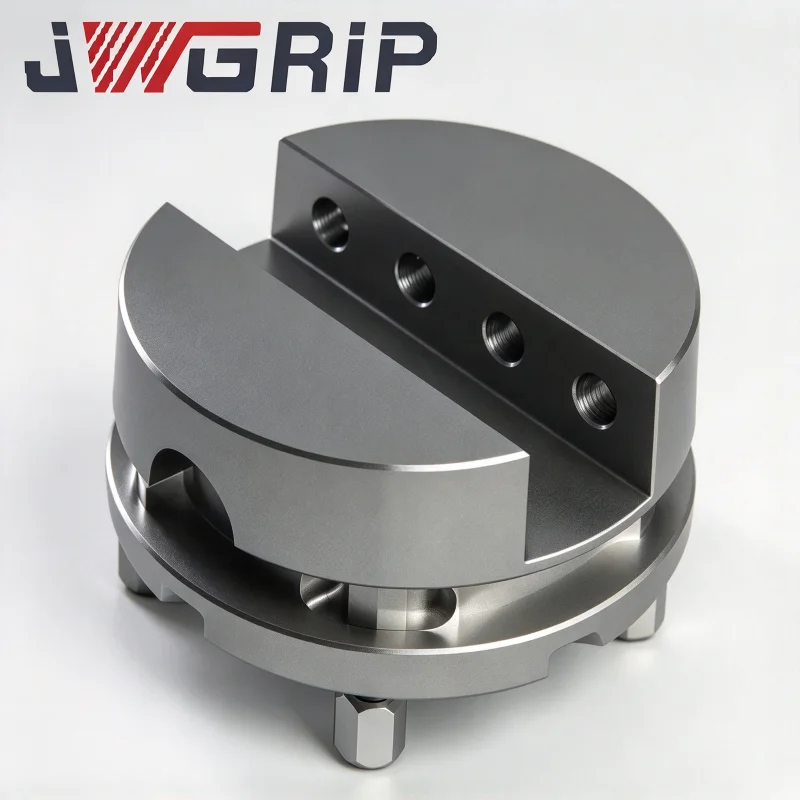
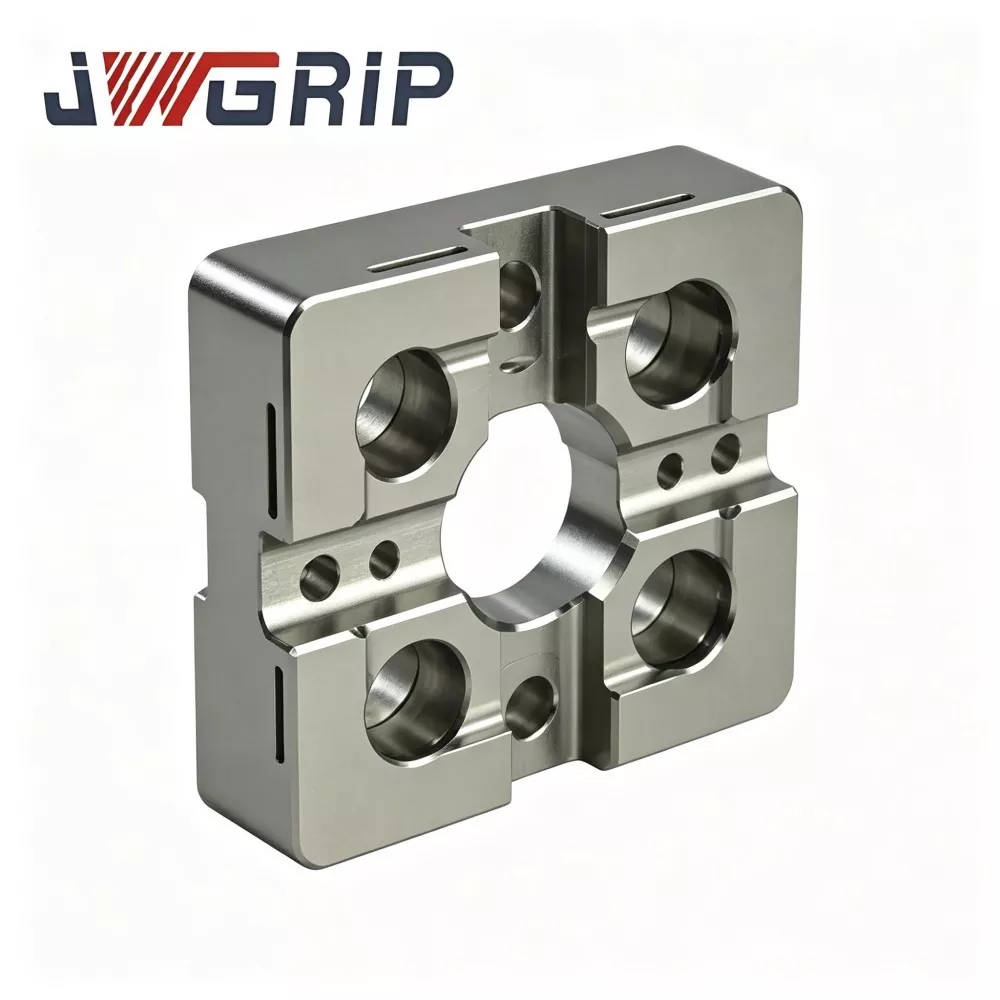
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type 54x54 EDM Centering Plate sa China, na may mga standard na detalye na ganap sa Stock at sumusuporta sa pandaigdigang Bulk Order para sa mga compact na EDM machine at precision mold workshop na mga proyekto. Ito ay isang wear-resistant high-precision integrated positioning benchmark fixture na espesyal na ininhinyero para sa maliit na laki ng sinker EDM equipment, mini electrode jigs at multi-cavity precision mold processing scenario. Pinagsasama nito ang naka-optimize na R-type na transitional positioning shoulder structure at thermally stable na mekanikal na pagganap sa isang yunit, na inaalis ang mga depekto ng madaling extrusion wear at corner chipping ng tradisyonal na right-angle miniature centering plates.
Ang high-stability na R-Type 54x54 EDM Centering Plate na ito ay gumagamit ng premium thermally stabilized alloy tool steel bilang raw material, na pinoproseso sa pamamagitan ng multi-cycle stress-relief aging treatment, local surface hardening at ultra-precision double-face grinding technology. Ang na-upgrade na R-type na transitional shoulder structure ay epektibong nagpapakalat ng concentrated contact stress sa panahon ng paulit-ulit na electrode-jig docking at madalas na loading-unloading cycle, na lubos na binabawasan ang indentation damage at corner wear, at permanenteng pinapanatili ang stable centering benchmark accuracy. Ang thermally stabilized steel body ay epektibong iniiwasan ang structural deformation at dimensional deviation na dulot ng pag-iba-iba ng temperatura ng workshop, na tinitiyak ang mahusay na flatness at pangmatagalang dimensional consistency sa high-frequency batch production.
Ito ay ganap na umaangkop sa mga hinihingi sa pagpoposisyon ng maliit na laki ng tanso, graphite at copper-tungsten electrodes, makabuluhang pinaiikli ang manu-manong pre-centering time, inaalis ang naipon na manu-manong mga error sa pagkakalibrate, at nilulutas ang mga sakit na punto ng industriya ng hindi matatag na spark gap at may sira na maliliit na detalye ng cavity na dulot ng pagod na benchmark. Sinusuportahan nito ang standard stock supply at OEM modification ng mounting hole layout at positioning boss profiles, na nagbibigay ng maaasahan at paulit-ulit na high-precision positioning solution para sa miniature insert at multi-cavity mold na EDM batch processing.
Mga Praktikal na Punto ng Sakit
Ang mga compact sinker-EDM workshop na nagpoproseso ng mga micro-connector at medikal na miniature molds ay nahaharap sa mga likas na disbentaha mula sa kumbensiyonal na small-format centering plates:
Ang maginoo na maliliit na centering-plate ay gumagamit ng matalim na anggulo sa panloob na mga balikat. Ang epekto ng docking ay nagtutuon ng stress sa makitid na sulok na mga zone. Ang mga invisible na micro-indentation ay unti-unting nabubuo, na hindi matukoy ng nakagawiang visual na inspeksyon.
Tahimik na umaanod ang sanggunian sa pagsentro sa panahon ng tuluy-tuloy na produksyon, na nagreresulta sa hindi pare-parehong spark gap, hindi pantay na lukab sa gilid-wall erosion at panganib ng scrap para sa mga high-value na miniature na pagsingit ng amag.
Ino-optimize ng JWGRIP ang R-Type 54x54 EDM Centering Plate para sa mga nabanggit na pain-points:
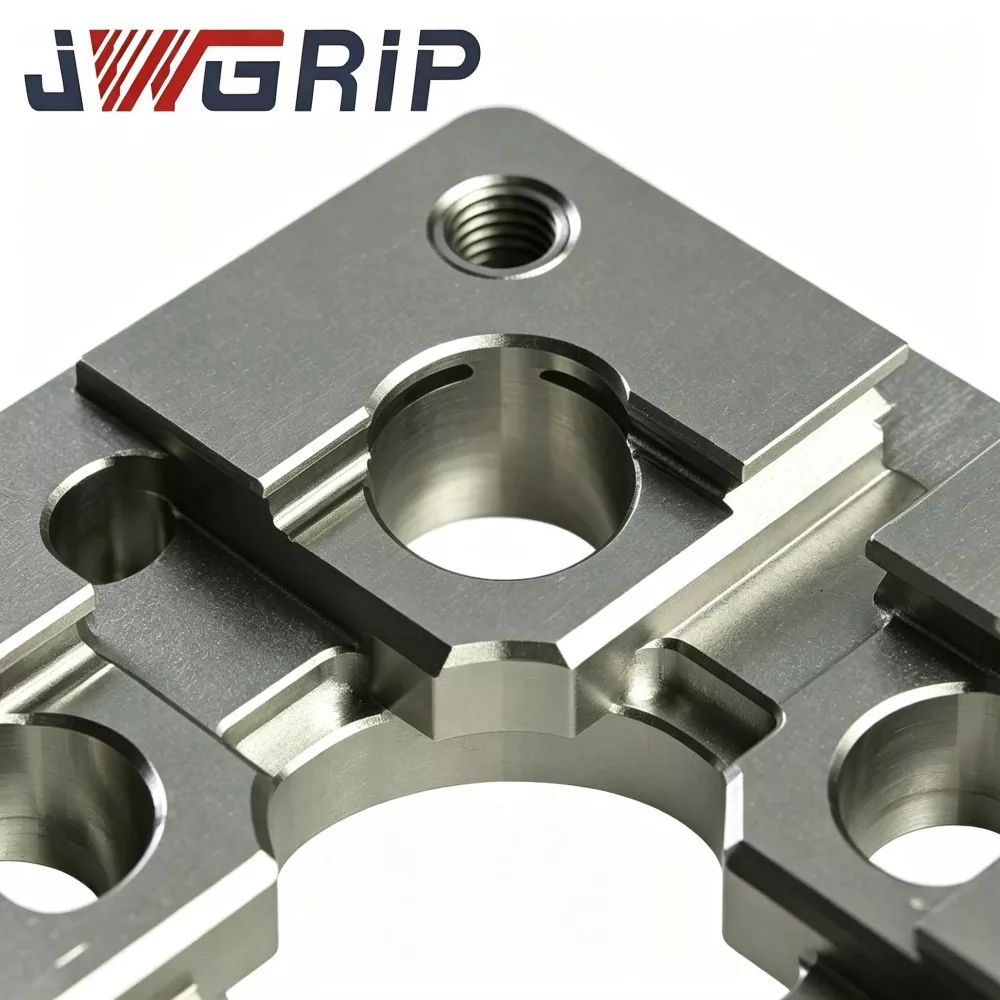
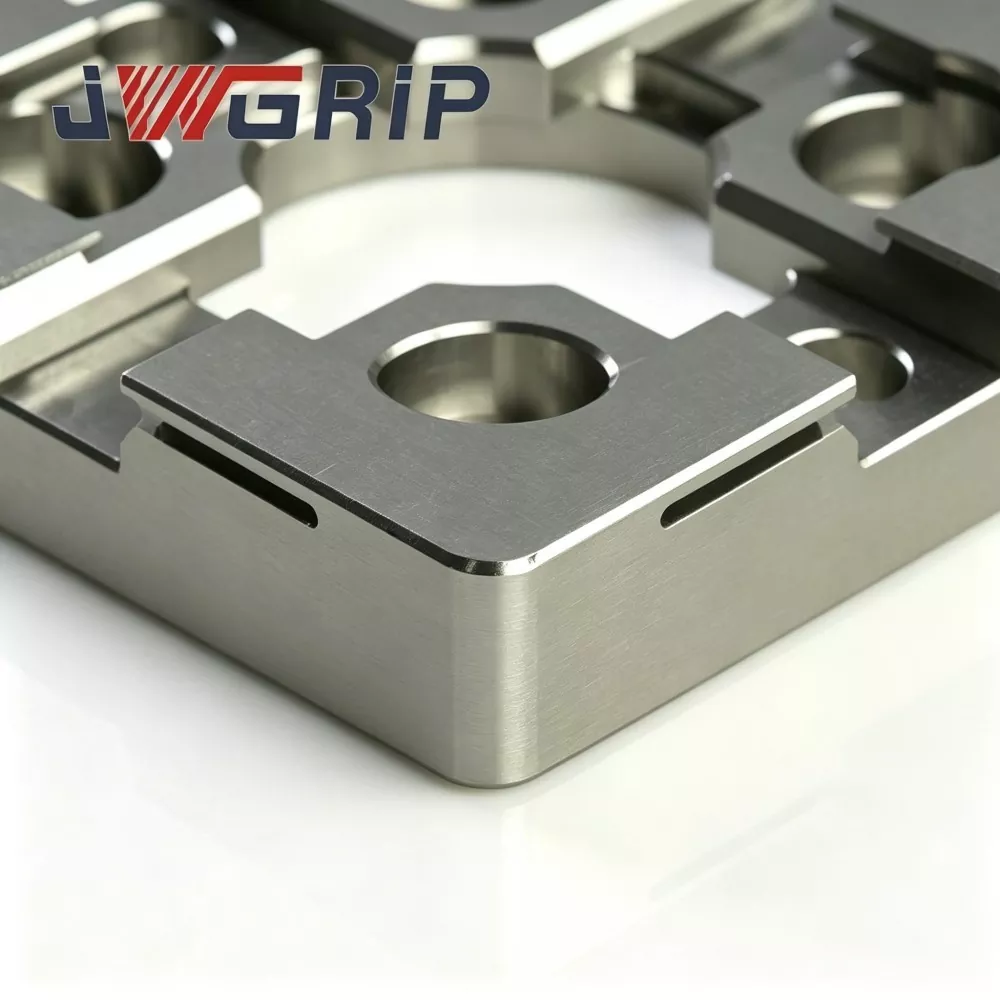
1. Ang makinis na R-type na transitional positioning-balikat ay muling namamahagi ng docking contact stress at nagpapababa ng micro-indentation at corner-chipping na panganib sa ilalim ng madalas na electrode-jig loading-unloading cycle.
2. Ang thermally-stabilized na alloy-tool-steel substrate at ang multi-stage aging ay pumipigil sa benchmark distortion na na-trigger ng pagbabago-bago ng temperatura sa paligid ng cabinet ng mga compact EDM machine.
3. Ginagarantiya ng double-face ultra-precision grinding ang maaasahang flatness at parallelism para sa stable na mechanical-centering na datum.
4. Pinapasimple ang manual na pre-centering na daloy ng trabaho at binabawasan ang pinagsama-samang error sa pagpoposisyon para sa maliliit na masalimuot na pagpasok ng amag, pagpapabuti ng paulit-ulit na katumpakan para sa mga batch na micro-mold na EDM na gawain.
5. Ang compact 54×54 footprint ay umaangkop sa limitadong table-space; Available ang custom-modification ng OEM para sa hole-pattern at positioning-boss para sa mga espesyal na compact automated-EDM-cell na proyekto.
Operating Logic
Ang JWGRIP R-Type 54x54 EDM Centering Plate ay isang compact mechanical reference fixture na nakatuon para sa pre-positioning at concentricity alignment ng maliit na laki ng EDM electrode jigs:
1. Nag-i-install ito sa pagitan ng compact-EDM work-table / mini fixture-base at electrode-holding jig. Naghahatid ito ng paulit-ulit na mechanical centering datum sa panahon ng madalas na pagpapalit ng miniature copper, graphite o copper-tungsten electrode jigs.
2. Ang mga kumbensyonal na small-format centering-plate ay gumagamit ng matalas na 90° na mga balikat sa loob. Ang docking-impact stress ay tumutuon sa makitid na mga linya sa gilid, na gumagawa ng lokal na plastic micro-indentation pagkatapos ng paulit-ulit na pagpindot.
3. Pagpapahusay ng core structural: ang tuluy-tuloy na makinis na R-type na transitional profile sa panloob na pagpoposisyon sa mga balikat ay nagpapalaki ng epektibong contact area, nagpapakalat ng contact stress sa mas malawak na mga ibabaw sa halip na mga matulis na linya ng sulok. Pinapabagal nito ang akumulasyon ng indentation at inaantala ang pag-anod ng reference-datum.
Mahalagang functional na paalala sa hangganan:
Nagbibigay lang ang unit na ito ng mechanical na pre-centering, at hindi maaaring palitan ang probe-based fine coordinate calibration. Pagkatapos ng mechanical docking, kailangan pa rin ng mga operator ang probe-measurement at coordinate compensation na sumusunod sa karaniwang mga detalye ng proseso ng EDM.
Mga pangunahing senaryo ng aplikasyon:
micro-connector mold, medical miniature-part mold, precision-gear-insert mold at small-size die-casting-insert EDM machining. Maaari itong i-mount sa mga compact zero-point chuck, mini fixture-base o maliit na sinker-EDM work-table.
Teknikal na Pagganap
1. Compact-optimized R-type Shoulder Anti-wear Structure Comparative lab durability test shows, sa ilalim ng pantay na docking-frequency at contact-force, ang JWGRIP R-Type 54×54 EDM Centering Plate ay nagbabawas ng peak local contact-stress sa pamamagitan ng humigit-kumulang 32 % kumpara sa tradisyonal na sharp-corner na may maliliit na centering plate na nagbabawas ng micro-corner na may malaking panganib, sa mas mataas na panganib ng pagsentro ng micro-corner ng sharp-corner mga batch cycle.
2. Dual-round Thermal-stabilization Aging Treatment Ang Alloy-tool-steel blank ay sumasailalim sa dalawang yugto ng high-temperature aging post rough-machining upang alisin ang karamihan sa panloob na natitirang stress. Sa loob ng workshop ambient-temperature 16-30 ℃, tapos-plate flatness variation ≤0.0025 mm, na pumipigil sa benchmark distortion na dulot ng cabinet temperature drift ng compact EDM equipment.
3. Double-sided Ultra-precision Grinding Top working reference-face at bottom mounting-datum ay parehong ultra-precision ground. Top-surface flatness ≤0.002 mm; paralelismo sa pagitan ng upper-lower na datum ≤0.003 mm. Sinusuportahan ng magandang parallelism ang nababaligtad na pag-install para sa alternatibong paggamit sa ibabaw sa ilalim ng kondisyon ng compact na makina na limitado sa espasyo.
4. Selective Local Surface-hardening Treatment Tanging ang panloob na R-type positioning-shoulder zone ang nakakatanggap ng high-energy local hardening, surface hardness HRC 57-61. Malakas na scratch-resistance laban sa carbon-powder at fine metal debris; ang mga non-stress-critical na base zone ay nagpapanatili ng tibay ng substrate upang maiwasan ang buong-plate na brittle fracture sa aksidenteng epekto.
5. Dielectric-fluid-resistant Passivation Anti-corrosion Finish Whole outer-surface passivation anti-rust treatment. Lumalaban sa kemikal na kaagnasan mula sa pag-splash ng dielectric-fluid at high-humidity na kapaligiran sa loob ng compact EDM machine cabinet, na nagpapabagal sa pagbuo ng spot-rust sa pangmatagalang operasyon ng workshop.
6. Space-saving 54×54 Outline With Pre-processed Mounting Features Prefabricated locating-pin hole at countersink screw-hole ay tumutugma sa mga mainstream na compact zero-point fixture interface. Direktang pag-install nang walang pangalawang machining para sa karamihan ng mini EDM fixture-bases.
7. Nasusubaybayan na Batch-level na Quality Archive Ang bawat tapos na plato ay nagdadala ng eksklusibong serial-number na nakaukit ng laser. Ang mga kumpletong dataset ng inspeksyon na sumasaklaw sa flatness, parallelism at R-profile tolerance ay naka-archive, na sumusuporta sa traceable na pamamahala ng kalidad para sa mga micro-mold na mass-production na negosyo.
Daloy ng Trabaho sa Produksyon
Raw-materyal na paparating na komposisyon at hardness verification → CNC rough-milling → first-stage high-temperature stress-relief aging → semi-finish machining → panloob na R-shoulder contour forming → secondary thermal-stabilization aging → selective local surface-hardening → double-face ultra-precision grinding → locating-sink-hole na paggiling → locating-sink-hole MM multi-item geometric inspection → laser serial-number marking → anti-rust passivation → final visual at dimensional re-check → finished-goods warehousing.
Ang produksyon ay sumusunod sa ISO 9001 quality-management-system specifications.
Mga pangunahing instrumento sa metrology: CMM, flatness interferometer, Rockwell hardness-tester, lahat ay dumadaan sa pana-panahong opisyal na metrological calibration.
Ang bawat natapos na yunit ay binibigyan ng independiyenteng ulat ng inspeksyon; maaaring ibigay ang mga dokumentong material-certificate kapag hiniling ng mamimili.
Mga Panuntunan sa Pang-araw-araw na Pagpapanatili
1. Bago i-mount, ganap na linisin ang fixture-base mating-plane, locating-pin hole at plate bottom na datum; alisin ang carbon-powder, metal-chips at dielectric-fluid residues. Ang mga na-trap na dayuhang particle ay mag-trigger ng nakatagong paglihis ng tilt.
2. Higpitan nang mahigpit ang mga mounting-screw ng countersink sa bawat tinukoy na torque. Ang over-torque ay lumilikha ng plate local-deformation; ang hindi sapat na torque ay nagdudulot ng panganib sa paglilipat ng plato sa ilalim ng epekto ng docking.
3. Kontrolin ang electrode-jig moving stroke; ipagbawal ang marahas na pagbangga sa mga R-type positioning-shoulders; Ang soft-contact docking mode ay dapat gamitin para sa mekanikal na pre-centering.
4. Pagkatapos ng mechanical pre-centering, kumpletuhin ang probe-based coordinate compensation kasunod ng mga detalye ng proseso ng EDM. Huwag kailanman ituring ang mekanikal na pre-centering na resulta bilang panghuling machining datum.
5. Tuwing 6-9 na araw ng trabaho, siyasatin ang mga panloob na R-shoulder zone sa ilalim ng magnifying-glass; palitan kaagad ang centering-plate kung may nakitang indentation, scratch o notch.
Fault-prone na operasyon upang maiwasan
1. Pag-install nang hindi masusing nililinis ang mga ibabaw ng isinangkot, mga chip na naka-embed upang makabuo ng nakatagong tilt error.
2. Sapilitan ng martilyo na docking, na gumagawa ng hindi nakikitang micro-indentation sa mga balikat sa pagpoposisyon.
3. Screw over-torque fastening, na nagdudulot ng permanenteng geometric distortion.
4. Nilaktawan ang probe fine-calibration at umaasa lamang sa mekanikal na pre-centering para sa micro-cavity EDM machining.
Talaan ng Fault-check
|
Fault Phenomenon |
Malamang na Root cause |
Iminungkahing Resolusyon |
|
Paulit-ulit na pagbabagu-bago ng pagsentro-pagbasa |
Dirty mating-surface; maluwag na mounting-screw; deformed electrode-jig |
I-disassemble at linisin ang contact-faces; higpitan muli ang mga tornilyo; siyasatin o palitan ang may sira na jig |
|
Unti-unting na-offset ang concentricity pagkatapos ng tuluy-tuloy na pagtakbo |
Ang R-shoulder ay dumaranas ng wear o micro-chipping |
Suriin ang katayuan ng balikat sa ilalim ng magnifying-instrument; palitan ang yunit kapag lumitaw ang mga marka ng pagsusuot |
|
Mahina parallelism para sa docking output |
Over-torque fastening;debris na nakulong sa ilalim ng plate base |
I-install muli ang sumusunod na torque-spec; ganap na malinis na interface sa ilalim ng upuan |
Paghahambing ng Pagganap at Proseso
Karamihan sa mga komersyal na maliit na format na EDM centering-plate ay gumagamit ng matalim na anggulo sa loob na mga balikat nang walang stress-dispersing R-transition. Maraming mga kakumpitensya ang nagkansela ng pangalawang thermal-stabilization aging at lokal na selective hardening upang mabawasan ang gastos sa produksyon.
1. Kakayahang panlaban sa pagsusuot: Ang mga katunggali na sharp-shoulder plate ay madaling makagawa ng micro-indentation pagkatapos ng 350-650 docking cycle. Ang JWGRIP R-type na smooth-transition na istraktura ay lubos na nagpapahusay sa pagganap ng anti-indentation sa ilalim ng paulit-ulit na epekto ng jig-docking.
2. Pamamahala sa panloob na stress: Maraming kalabang produkto ang nag-aalis ng pangalawang pagtanda. Ang post-grinding residual-stress ay dahan-dahang naglalabas sa ilalim ng ambient-temperatura change at nagti-trigger ng flatness drift. Ang aming dalawahang yugto ng pagtanda ay nag-aalis ng karamihan sa natitirang stress upang ma-secure ang pangmatagalang geometric na katatagan.
3. Pamantayang inspeksyon: Maraming supplier ang nagsasagawa lamang ng partial-dimension sampling-inspection. Ang bawat JWGRIP plate ay sumasailalim sa full-item na CMM geometric scanning na may independiyenteng serial-number para sa kumpletong traceability.
4. Kakayahang custom-project: Maraming pabrika ang naghahatid lamang ng mga fixed-standard na laki. Sinusuportahan ng mature na OEM workflow, ang JWGRIP ay nagpapatupad ng hole-layout at positioning-boss modification para sa mga espesyal na compact EDM fixture projects.
FAQ
Q1: Magagawa ba ng JWGRIP R-Type 54x54 EDM Centering Plate ang zero-wear performance para sa pangmatagalang mass-production?
A1: Ang na-optimize na R-transition ay lubos na nagpapabagal sa mga panganib sa indentation at chipping, ngunit hindi makakamit ang ganap na zero-wear pagkatapos ng malalaking docking cycle. Ang panaka-nakang inspeksyon na may tulong ng magnifier para sa mga panloob na R-balikat ay nananatiling mandatory. Palitan kaagad ang plato kapag may nakitang scratch, indentation o notch.
Q2: Maaari bang gamitin ang compact centering-plate na ito para sa heavy-weight large-size graphite-electrode jigs?
A2: Idinisenyo ang unit na ito para sa maliliit na electrode jig ng mga compact EDM machine. Hindi ito inirerekomenda para sa mabibigat na tungkulin na malalaking graphite assemblies. Ang sobrang pagkarga ay nagpapabilis sa pagkasira ng balikat at maaaring magdulot ng permanenteng panganib sa pagpapapangit.
Q3: Sinusuportahan mo ba ang OEM para sa hindi karaniwang hole-pattern at customized na positioning-boss geometry?
A3: Oo. Mangyaring magsumite ng kumpletong mga teknikal na guhit na may malinaw na mga detalye para sa pag-aayos ng butas, pagpoposisyon-boss na profile, flatness at parallelism tolerance. Kinukumpleto ng pangkat ng engineering ang pagtatasa sa paggawa sa loob ng 12 araw ng trabaho at naglalabas ng pormal na panipi.
Q4: Aling mga kundisyon ng pagkabigo ang hindi kasama sa saklaw ng warranty?
A4: Ito ay kabilang sa high-precision positioning work-holding component. Sinasaklaw ng warranty ang mga depektong nagmula sa pagmamanupaktura na umiiral sa paghahatid: out-of-spec flatness, parallelism at tigas. Ang pinsalang dulot ng banggaan, over-torque installation, chip-abrasion at normal na cyclic-usage wear ay wala sa warranty.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita