Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

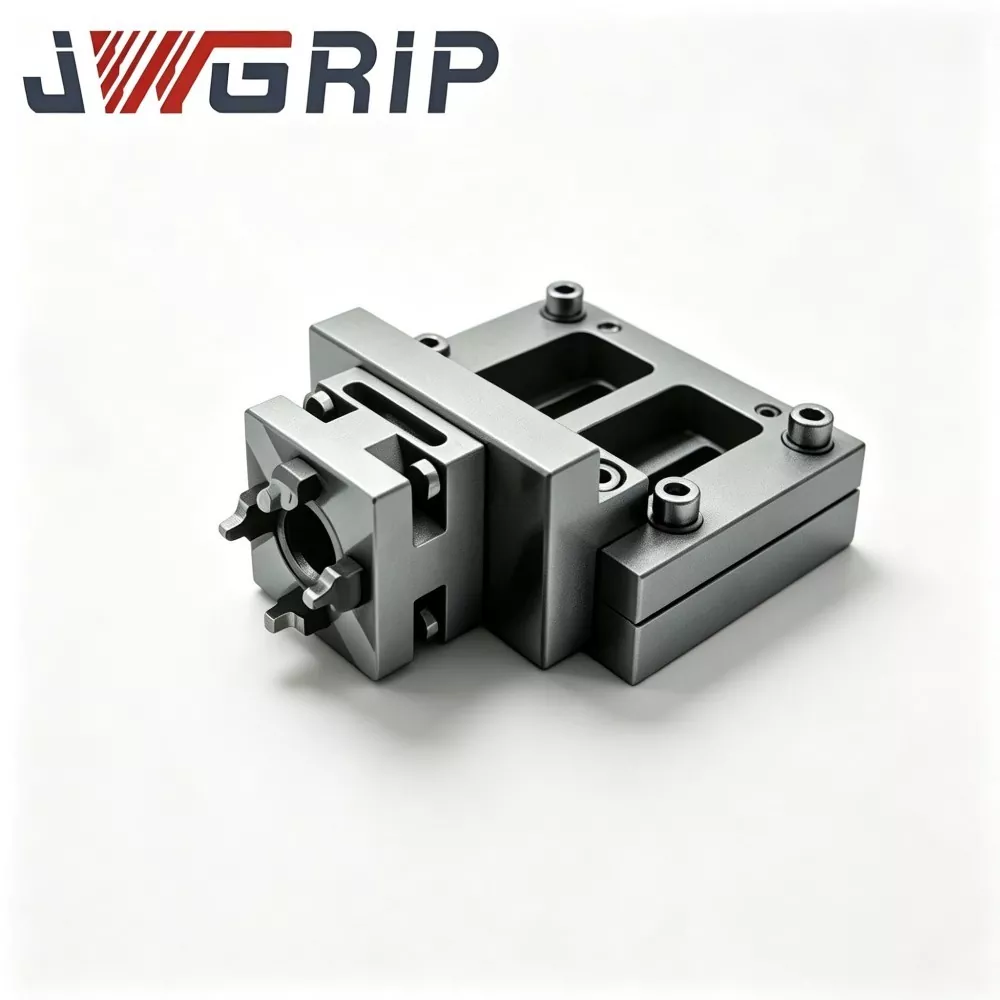
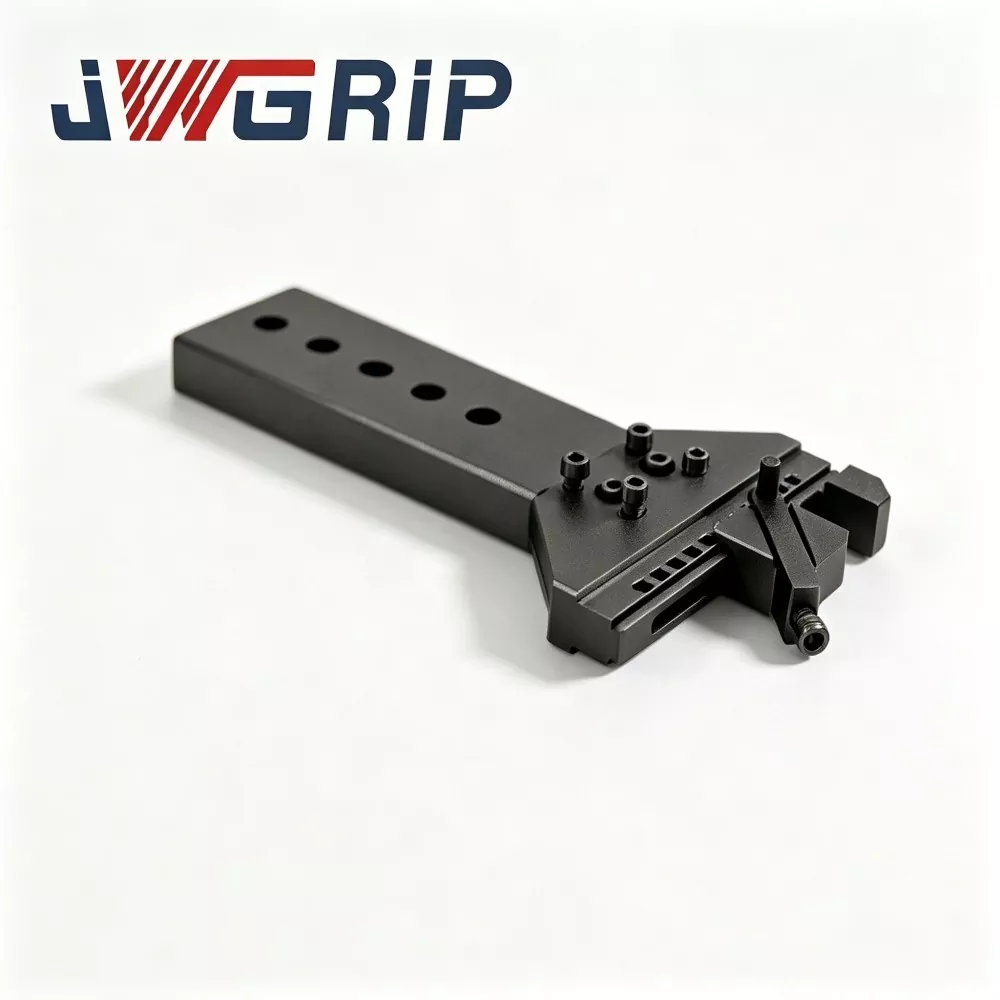

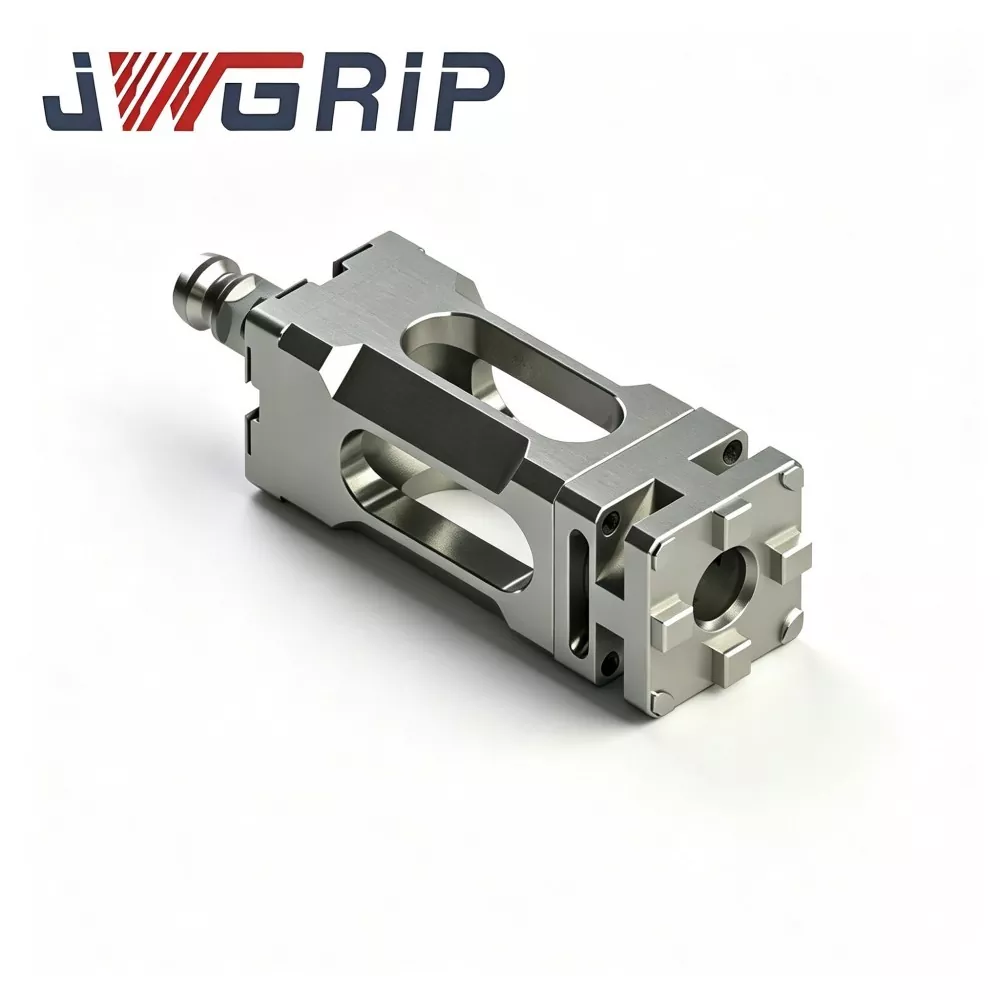

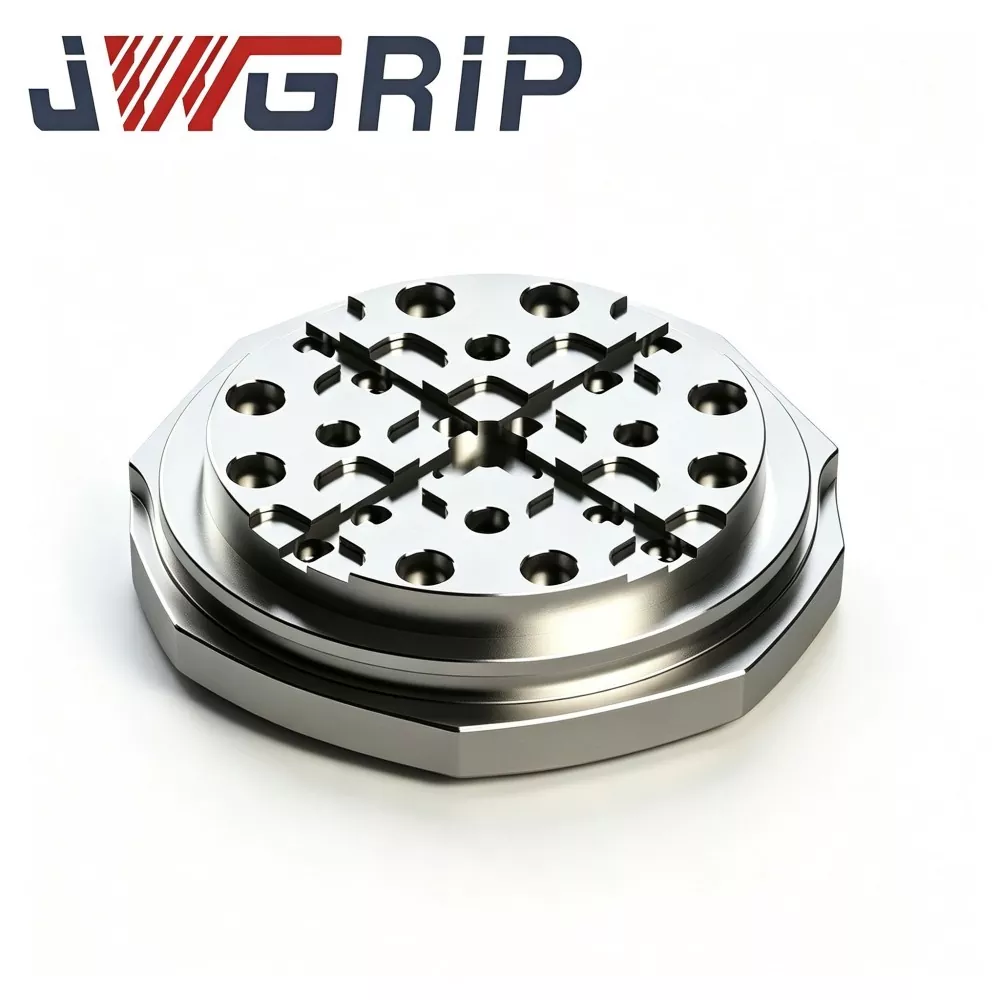
R-Type 70x70 EDM Centering Plate
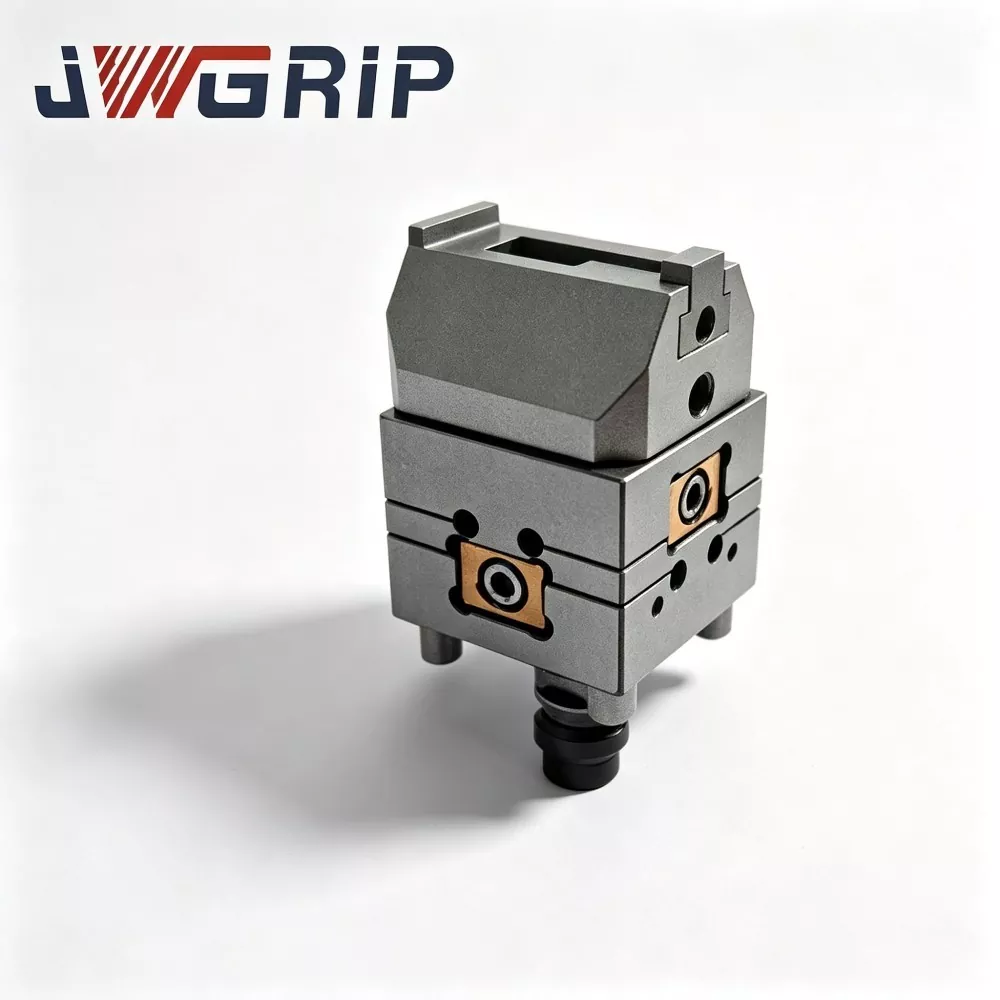
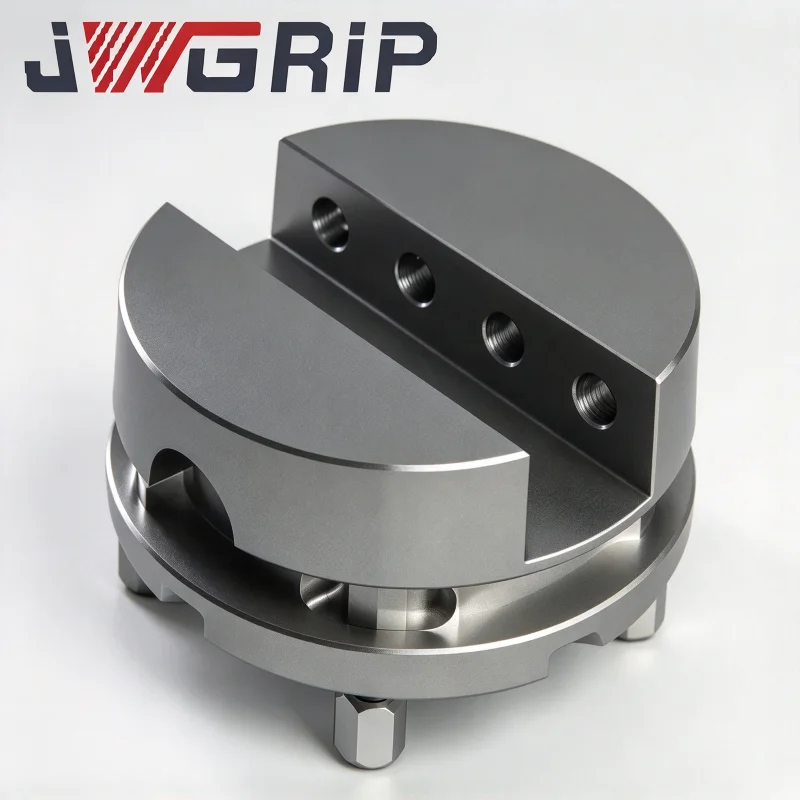
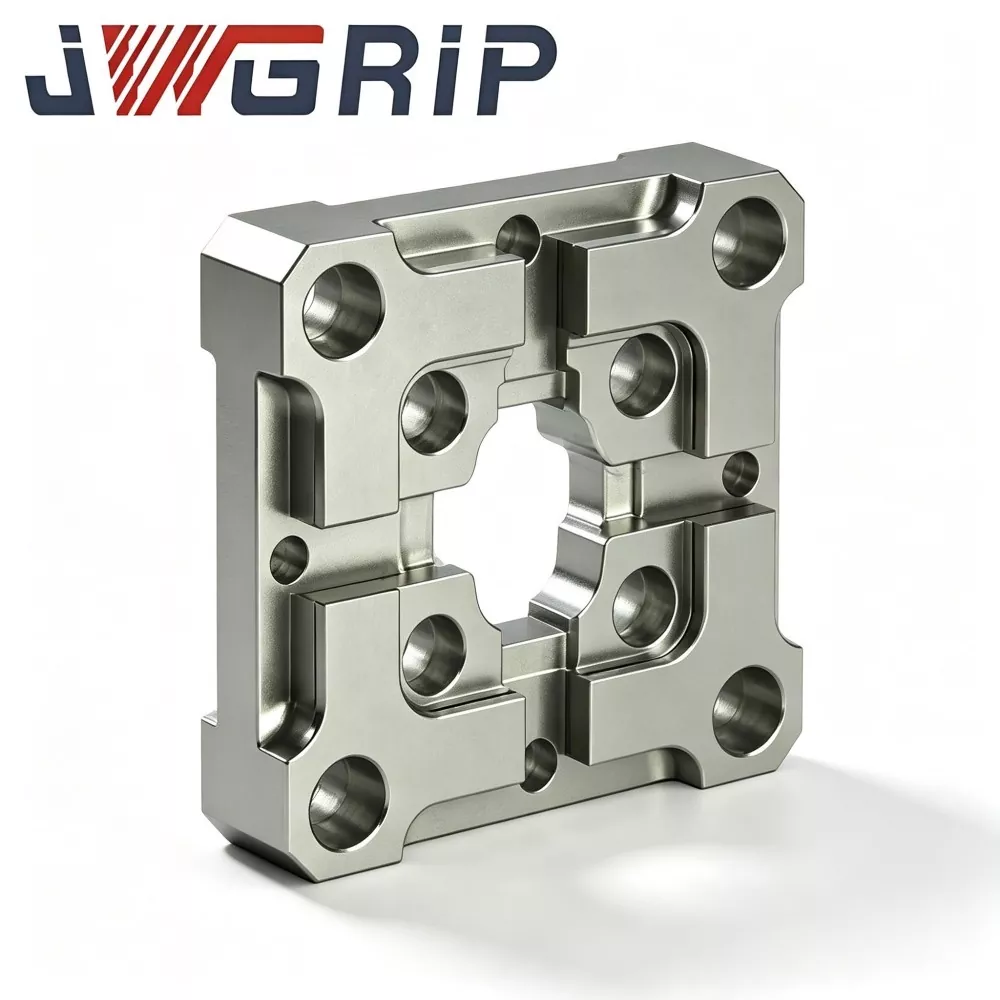
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type 70x70 EDM Centering Plate sa China, na nagbibigay ng Direktang Paghahatid ng Pabrika at Customized na pagbabago sa istruktura upang matugunan ang magkakaibang mga hinihingi sa layout ng EDM fixture. Ito ay isang high-precision integrated electrode positioning benchmark fixture na espesyal na na-optimize para sa sinker EDM mold-making workshops, na tumutuon sa mabilis na pagsentro at paulit-ulit na mga gawain sa pagpoposisyon ng elektrod. Pinagsasama nito ang stress-dispersed R-type na inner chamfer transition structure at ultra-stable na benchmark positioning performance sa iisang compact unit, na epektibong nilulutas ang matalim na pagkasuot at reference drift defect ng tradisyonal na flat centering plates.
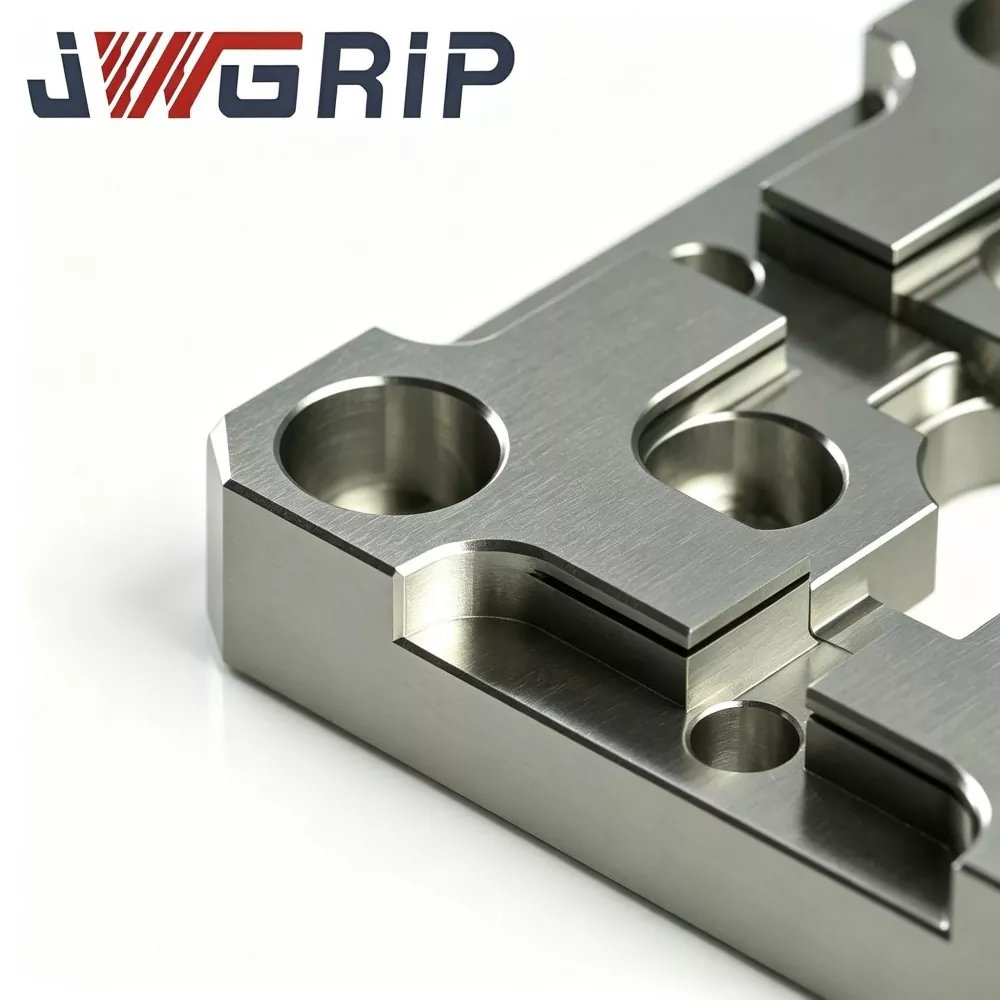
Ang mataas na pag-uulit-katumpakan na EDM Centering Plate ay ginawa mula sa pre-stabilized alloy steel, na gumagamit ng multi-step na stress-relief treatment, propesyonal na surface hardening at ultra-precision na double-face grinding na teknolohiya upang matiyak ang mahusay na flatness at parallelism. Ang na-upgrade na R-type na chamfer transition structure ay nagpapakalat ng lokal na stress sa pakikipag-ugnay sa panahon ng paulit-ulit na fixture docking at loading-unloading cycle, na epektibong pinipigilan ang positioning edge notch wear at pangmatagalang reference deformation. Tinatanggal nito ang pinagsama-samang mga error sa pagpoposisyon na dulot ng madalas na manu-manong pagkakalibrate at pagbabagu-bago ng temperatura ng workshop, na pinapanatili ang pare-parehong electrode concentricity at stable na spark gap sa multi-cavity batch mold processing.
Ang R-Type 70x70 EDM Centering Plate ay lubos na pinapasimple ang mga pamamaraan ng electrode tool-setting, nagpapaikli ng manual centering time, binabawasan ang human-induced positioning deviation para sa copper at graphite electrodes, at pinapababa ang mga rate ng pag-rework ng amag. Sinusuportahan ang karaniwang direktang supply ng pabrika at pag-customize na nakabatay sa pagguhit ng layout ng butas at laki ng boss sa pagpoposisyon, nagbibigay ito ng lubos na maaasahang benchmark na garantiya para sa mataas na kahusayan at mataas na pagkakapare-pareho na katumpakan ng paggawa ng amag ng EDM.
Iskema ng priyoridad
Ang mga workshop sa paggawa ng amag na nagpapatakbo ng malalaking volume na multi-electrode sinker-EDM na mga trabaho ay nahaharap sa mga nakatagong panganib sa kalidad na dulot ng kumbensyonal na square-shoulder centering plates:
Pagkatapos ng daan-daang electrode-jig docking cycle, ang matutulis na panloob na sulok ay gumagawa ng indentation at bahagyang abrasion. Ang banayad na pagsusuot ay hindi makikita sa pamamagitan ng regular na visual na inspeksyon, ngunit ang concentric na sanggunian ay tahimik na umaanod.
Unti-unting naipon ang paglihis. Sa oras na matukoy ang mga problema, maraming mga lukab ng amag ang na-machine na, na nagreresulta sa mataas na halaga ng scrap-insert ng amag, mahinang pagkakapareho ng spark-gap at hindi pantay na pagguho sa gilid ng dingding sa gilid.
Ino-optimize ng JWGRIP ang R-Type 70x70 EDM Centering Plate para sa mga praktikal na pain-point na ito:
1. Ang R-type na makinis na panloob na chamfer ay nagpapakalat ng stress sa pakikipag-ugnay sa docking at nagpapababa ng indentation-type na panganib sa pagkasuot sa mga balikat sa pagpoposisyon.
2. Pre-stabilized alloy-steel substrate na may multi-round high-temperature aging ay higit sa lahat ay nag-aalis ng panloob na natitirang stress at lumalaban sa benchmark na pagbaluktot na dulot ng pagbabagu-bago ng temperatura at patuloy na epekto ng pag-clamping.
3. Ginagarantiya ng double-face ultra-precision grinding ang superior flatness at parallelism para sa stable na mechanical-centering benchmark.
4. Pinapasimple ang mga manu-manong pamamaraan sa pagsentro, binabawasan ang rate ng muling pagtatrabaho at pinapahusay ang pangkalahatang pagkakapare-pareho ng dimensional para sa precision-mold na produksyon ng EDM.
5. Ang compact na 70×70 na panlabas na dimensyon ay umaangkop sa mainstream na EDM fixture space; Available ang drawing-driven na custom na hole-pattern at positioning-boss modification para sa mga awtomatikong electrode-change EDM-cell na proyekto.
Prinsipyo sa Paggawa
Ang JWGRIP R-Type 70×70 EDM Centering Plate ay isang dedikadong reference component para sa sinker-EDM electrode pre-positioning at concentricity calibration:
1. Nakabit sa pagitan ng EDM work-table at electrode-holder jig. Nagbibigay ito ng repeatable mechanical centering reference kapag nagpapalit ng copper, graphite o copper-tungsten electrode jigs.
2. Ang mga kumbensyonal na centering-plate ay gumagamit ng matalas na anggulo sa loob na mga balikat. Ang bawat epekto ng docking ay nagtutuon ng stress sa maliliit na sulok na zone at bumubuo ng lokal na plastic indentation pagkatapos ng paulit-ulit na pagpindot.
3. Core structural upgrade: ang makinis na R-type na inner chamfer transition ay nagpapalawak ng epektibong contact area sa panahon ng jig docking, nagpapakalat ng puwersa ng pagpindot sa mas malalaking ibabaw sa halip na makitid na matutulis na sulok, nagpapabagal sa pagkakasuot ng indentation at pinapanatili ang orihinal na concentric na benchmark para sa mas mahabang mga ikot ng serbisyo.
Mahalagang paalala sa paggamit: Ang plate na ito ay naghahatid ng mechanical pre-centering lamang, at hindi maaaring palitan ang final probe-based coordinate fine-calibration. Pagkatapos ng mechanical docking laban sa centering plate na ito, kailangan pa ring patakbuhin ng mga operator ang probe compensation kasunod ng karaniwang mga detalye ng proseso ng EDM. Ito ay malawakang inilalapat para sa pagpoproseso ng injection-mold, die-casting-mold at precision stamping-insert na pagproseso ng EDM, lalo na angkop para sa mga batch-production workshop na may madalas na electrode swap. Maaari itong i-install sa EDM work-table, zero-point chuck base o custom fixture support plate.
Mga Pangunahing Katangian ng Teknikal na Pagganap
1. Optimized R-type Inner Chamfer Anti-wear Construction Ipinapakita ng comparative durability testing sa ilalim ng magkatulad na dalas ng docking-impact, ang JWGRIP R-Type 70×70 EDM Centering Plate ay nagpapababa ng lokal na stress ng contact nang humigit-kumulang 29 % kumpara sa mga conventional sharp-shoulder centering plates, na lubhang nagpapababa ng panganib ng pag-uulit ng pagpindot sa sulok.
2. Multi-cycle Stress-relief Stabilization Ang Alloy-steel substrate ay tumatanggap ng two-round high-temperature aging pagkatapos ng rough-machining upang alisin ang karamihan sa natitirang internal stress. Sa loob ng workshop ambient-temperature 17-29 ℃, tapos-plate flatness variation ≤0.0025 mm, na pumipigil sa benchmark distortion na dulot ng temperatura drift.
3. Dual-sided Ultra-precision Grinding Ang tuktok na reference surface at bottom mounting datum ay parehong ultra-precision ground. Flatness ≤0.002 mm; paralelismo sa pagitan ng top-bottom na datum ≤0.003 mm. Sinusuportahan ng mataas na paralelismo ang paggamit ng alternatibong ibabaw sa pamamagitan ng pag-flip ng plato.
4. Localized Surface-hardening Treatment Ang mga pangunahing positioning-shoulder zone ay nakakakuha ng espesyal na surface hardening, ang surface hardness ay umaabot sa HRC 58-62. Ang malakas na kakayahan sa anti-abrasion ay lumalaban sa mga scratch ng butil at mga marka ng epekto ng docking; Ang mga non-working zone ay nagpapanatili ng wastong tibay ng substrate upang maiwasan ang buong-plate na brittle fracture.
5. Dielectric-fluid-resistant Anti-corrosion Finish Whole outer-surface passivation anti-rust treatment. Lumalaban sa matagal na pag-splash ng EDM dielectric-fluid at humid na kapaligiran ng workshop, pagbagal ng oksihenasyon at paglitaw ng spot-rust.
6. Standard-size Na May Pre-processed Mounting Features Compact 70×70 outer footprint, pre-fabricated locating-pin hole at countersink screw hole. Ang direktang pag-install ay umaangkop sa karamihan ng mga pangunahing interface ng zero-point fixture na walang pangalawang machining.
7. Traceable Full-item Metrology Inspection Ang bawat tapos na unit ay may dalang natatanging serial-number na naka-engrave ng laser. Ang mga kumpletong talaan ng inspeksyon na sumasaklaw sa flatness, parallelism at R-chamfer na dimensyon ay naka-archive, na sumusuporta sa traceable na kontrol sa kalidad para sa mataas na dami ng mga negosyong gumagawa ng amag.
Kumpletuhin ang Production Workflow
Ang bawat batch ng JWGRIP R-Type 70x70 EDM Centering Plate ay mahigpit na sumusunod sa full-sequence na daloy ng trabaho sa pagmamanupaktura:
Raw-materyal na paparating na kemikal-komposisyon at inspeksyon ng katigasan → CNC rough-milling → first-round high-temperature stress-relief aging → semi-finish machining → R-type inner-chamfer forming → pangalawang stress-relief aging → local surface-hardening → double-face precision finishing → pin-hole at full-face na paggiling → pin-hole at buong MM na paggiling inspeksyon → laser serial-number marking → anti-rust passivation → final visual re-check → finished-goods warehousing.
Ang produksyon ay sumusunod sa ISO 9001 quality-management-system requirements.
Mga pangunahing kagamitan sa pagsukat: coordinate-measuring-machine, surface-flatness interferometer, hardness-tester; lahat ay tumatanggap ng pana-panahong opisyal na metrological calibration.
Ang bawat natapos na piraso ay nakakabit ng independiyenteng ulat ng inspeksyon; ang mga sertipiko ng materyal na pagsubok ay maaaring ibigay sa bawat kahilingan ng customer.
Praktikal na tip sa pag-iimbak: Itago ang centering plate sa loob ng nakalaang shock-proof gauge box. Iwasan ang epekto ng mabigat na bagay at scratching ng metal-chip. Kahit na ang hindi nakikitang micro-indentation ay makakasira sa katumpakan ng pagpoposisyon. Pagkatapos ng bawat aplikasyon sa makina, punasan nang lubusan ang pagpoposisyon-balikat at reference-surface gamit ang malambot na tela na walang lint bago itago.
Tamang assembly at operating workflow
1. Bago i-install, ganap na linisin ang fixture-base mounting plane, locating-pin hole at centering-plate bottom na datum; alisin ang mga metal chips, carbon powder at dielectric-fluid residues. Ang mga na-trap na dayuhang particle ay ikiling ang plate at papangitin ang benchmark sa pagsentro.
2. I-fasten ang mga turnilyo ng countersink kasunod ng inirerekomendang torque. Ang labis na metalikang kuwintas ay lumilikha ng lokal na pagpapapangit ng plato at nasisira ang patag; ang hindi sapat na torque ay nagiging sanhi ng paglilipat ng plate sa ilalim ng epekto ng docking.
3. Iwasan ang matinding pagbagsak sa pagitan ng electrode-jig at R-type positioning shoulders; gamitin ang soft-contact docking mode para sa mekanikal na pre-centering.
4. Pagkatapos ng mechanical pre-centering, kumpletuhin ang probe coordinate compensation ayon sa mga detalye ng proseso ng EDM. Huwag kailanman laktawan ang fine probing at umasa lamang sa resulta ng mekanikal na pagsentro para sa panghuling machining.
5. Suriin ang pagpoposisyon-balikat sa ilalim ng magnifying glass tuwing 7-10 araw ng trabaho; palitan kaagad ang plato kapag nakita ang indentation, scratch o notch.
Ang mga hindi tamang operasyon na dapat iwasan
1. Pag-mount nang hindi nililinis ang mga ibabaw ng isinangkot: ang mga chips na sandwiched ay gumagawa ng nakatagong paglihis ng pagtabingi.
2. Marahas na hammer-aided docking: ang mabigat na epekto ay bumubuo ng hindi nakikitang micro-indentation sa pagpoposisyon ng mga balikat.
3. Over-torque screw fastening: nagdudulot ng panloob na stress at permanenteng geometric distortion ng plate body.
4. Laktawan ang probe fine-calibration at kunin ang mechanical-centering na output bilang final machining benchmark.
Bakit Pumili ng JWGRIP
1. Praktikal na EDM work-holding R&D Experience Ang aming engineering team ay nag-iipon ng maraming on-site na feedback mula sa mga technician ng amag. Ang mga pag-ulit ng produkto ay na-optimize para sa mga bottleneck sa real-shop sa halip na mga parameter ng teoretikal na pagguhit lamang.
2. Mahigpit na Full-unit Pre-shipment Inspection Maraming mga kakumpitensya ang gumagamit lamang ng sampling dimensional check. Bawat JWGRIP R-Type 70×70 EDM Centering Plate ay kumukumpleto ng CMM full-item na geometric na inspeksyon upang i-screen ang mga bahaging hindi tumutugma bago ihatid.
3. Stable na Lead-time Para sa Mga Karaniwan at Pasadyang Mga Order Ang standard-spec na 70×70 na produkto ay nagpapanatili ng stock ng produksyon. Para sa mga kinakailangan sa custom na positioning-boss o hole-layout, tatapusin ng engineering team ang pagsusuri sa pagguhit sa loob ng 12 araw ng trabaho at kinukumpirma ang posible na iskedyul. Standard na lead-time ng order: 10-15 working-days.
4. Application-oriented Technical-support Kapag natugunan ng mga customer ang kalituhan sa assembly o abnormal na pagsentro ng performance, nagbibigay ang technical-support team ng mga praktikal na suhestiyon sa pag-troubleshoot batay sa totoong karanasan sa EDM-workshop.
5. Kumpletong Batch Traceability Management Ang bawat plate ay may eksklusibong serial-number. Sa sandaling mangyari ang mga hindi inaasahang isyu na nauugnay sa pagpoposisyon, ang mga orihinal na parameter ng produksyon at mga archive ng inspeksyon ay maaaring mabilis na makuha para sa teknikal na pagsusuri na sanhi ng ugat.
FAQ
Q1: Maaari bang alisin ng JWGRIP R-Type 70x70 EDM Centering Plate ang lahat ng paglihis ng centering?
A1: Nagbibigay ito ng matatag na mechanical pre-centering benchmark at hindi maalis ang bawat pinagmumulan ng deviation. Ang panghuling probe-based coordinate compensation ay nananatiling mandatory. Ang error sa pagpoposisyon ay maaari ding magmula sa pagod na electrode-jig, loose fixture mounting o electrode-shank deformation. Dapat suriin ng mga operator ang buong jig-assembly pana-panahon.
T2: Ang centering-plate ba na ito ay akma para sa madalas na pagdo-dock ng mga heavy-weight large-size graphite-electrode jigs?
A2: Sinusuportahan nito ang gawaing pagsentro ng graphite-electrode-jig. Para sa sobrang mabibigat na pagtitipon, mahigpit na kontrolin ang puwersa ng pakikipag-ugnay sa docking at ipagbawal ang marahas na epekto. Kahit na may R-chamfer optimization, ang sobrang impact load ay nagdudulot pa rin ng pinsala sa indentation sa mga balikat sa pagpoposisyon.
Q3: Maaari mo bang i-customize ang hindi karaniwang hole-pattern o espesyal na positioning-boss na dimensyon?
A3: Oo. Mangyaring magsumite ng kumpletong teknikal na mga guhit na may malinaw na mga kinakailangan para sa layout ng butas, pagpoposisyon-boss geometry, flatness at parallelism tolerance. Sinusuri ng departamento ng engineering ang kakayahang gawin sa loob ng 12 araw ng trabaho at naglalabas ng pormal na panipi.
Q4: Aling mga kondisyon ng pinsala ang hindi kasama sa warranty?
A4: Ito ay kabilang sa high-precision positioning work-holding component. Sinasaklaw ng warranty ang mga depekto na nagmula sa pagmamanupaktura sa paghahatid gaya ng out-of-spec flatness, parallelism at tigas. Ang pinsalang dulot ng banggaan, hindi wastong pag-install ng torque, particle-scratch at normal na service-wear ay nasa labas ng warranty coverage.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita