Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Propesyonal na Manufacturer ng R-Type EDM Workholding System para sa Precision EDM Applications
Bilang isang makaranasang tagagawa na nagdadalubhasa sa R-Type EDM Workholding System,JWGRIPbumuo ng mga customized na EDM chuck, electrode holder at centering plate sa pamamagitan ng aming in-house na R&D team. Ang clamping platform na ito ay isang quick-release tooling solution na layunin-built para sa mga die-sinking na EDM machine, awtomatikong electrode changer at round-the-clock mold machining. Samantala, nagsusuplay din kamiZero Point Positioning Systemat Quick Change Workholding System para sa iyong mas malawak na mga pangangailangan sa automation ng CNC. Huwag mag-atubiling magpadala ng isang pagtatanong para sa isang quotation at mga detalyadong detalye!
Saan ba talaga nawawala ang katumpakan ng elektrod?
Alam ng bawat tindahan ng amag na ang kalidad ng lukab ay nakasalalay sa katumpakan ng elektrod. Ngunit ang katumpakan ay hindi nilikha sa EDM machine — ito ay nilikha, at madalas na nawala, matagal na bago. Ang karaniwang mga punto ng pagkawala ay: clamping deviation kapag ang electrode blank ay nakatakda sa CNC machine, mga error sa pagsukat sa panahon ng inspeksyon, deformation habang hinahawakan, at position drift tuwing pinapalitan ang electrode sa EDM table.
Tinatanggap ng maraming workshop ang mga pagkalugi na ito bilang "normal na pagkakaiba-iba ng produksyon". Sa katotohanan, nag-iipon sila: isang 0.01 mm offset sa clamping, isa pang 0.02 mm sa pagbabago, at sa lalong madaling panahon ang cavity wall ay hindi na tumutugma sa 3D na modelo - ang amag ay napupunta para sa muling paggawa, at ang elektrod ay kailangang muling gupitin.
Paano pinipigilan ng mga propesyonal na tindahan ng amag ang mga naipong pagkalugi na ito? Hindi sila umaasa sa kakayahan ng operator lamang. Umaasa sila sa isang workholding system na nagpapanatili sa electrode datum na magkapareho mula sa CNC electrode machine hanggang sa EDM table.
Teknolohikal na Proseso
CNC electrode machining: ang electrode blank ay naka-clamp sa isang R-Type electrode holder. Dahil ang may hawak ay awtomatikong nakasentro sa blangko, ang milled electrode ay concentric sa datum mula sa pinakaunang hiwa. Para sa round graphite o copper electrodes, pinapanatili ng R-Type ER32 Collet para sa EDM Electrode Holder ang shank na matatag sa axis.
Inspeksyon at pagkakalibrate: ang natapos na elektrod ay gumagalaw sa istasyon ng pagsukat na nakadikit pa rin ang lalagyan nito. Gamit ang R-Type CNC Calibration Block para sa EDM Workholding, mabilis na bini-verify ng operator ang datum, kaya ang bawat electrode ay nagdadala ng kilala at na-verify na reference sa susunod na hakbang.
Roughing EDM: ang electrode ay naka-lock sa chuck sa EDM machine. Dahil ibinabalik ng chuck ang bawat elektrod sa parehong sanggunian, ang magaspang na spark ay nagsisimula nang eksakto kung saan ito inaasahan ng programa, ikot pagkatapos ikot.
Finishing EDM: Kapag naubos ang roughing electrode, ang finishing electrode na naka-clamp sa parehong holder standard ay bumababa sa parehong datum. Walang re-probing, walang re-zeroing, walang hula. Ito ay kung paano sumanib ang mga pader ng lukab nang walang mga hakbang at kung bakit nananatiling pare-pareho ang kalidad ng pagtatapos kahit na sa mga late shift.
Pangunahing Prinsipyo sa Paggawa
Ang R-Type EDM Workholding System ay isang standardized quick-change workholding platform para sa die-sinking EDM. Sinasaklaw ng serye ng R ang mga chuck, holder, extension rod, collet at centering plate na lahat ay nakakandado sa isang unibersal na datum.
Ang pangunahing disenyo ay naghihiwalay sa pag-clamping mula sa paghahanap: ang datum ay naayos sa makina, at ang may hawak ay na-clamp o inilabas sa loob ng ilang segundo. Dahil ang bawat bahagi ay nagbabahagi ng parehong sanggunian, ang mga electrodes ay maaaring mabilis na mapalitan nang walang muling pagsisiyasat o muling pag-zero.
Ito ang dahilan kung bakit ang R-Type system ay ang karaniwang pagpipilian para sa electrode work sa mga tindahan ng amag, mga awtomatikong electrode changer at robotic na EDM cells.
Mga Praktikal na Istratehiya
Paano bawasan ang changeover mula sa minuto hanggang segundo?
Gumamit ng mga pneumatic quick-release chuck para sa madalas na pagpapalit. Ang R-Type D150 Pneumatic EDM Chuck ay nagre-release at nagla-lock gamit ang isang air signal, perpekto para sa mga electrodes na binago ng ilang beses bawat shift.
Paano panatilihin ang pagputol ng makina ng EDM habang inihahanda mo ang susunod na elektrod?
Pre-assemble electrodes sa mga ekstrang may hawak sa bangko, pagkatapos ay palitan lang ang may hawak sa makina. Hinahayaan ka ng R-Type 9-in-1 Pneumatic EDM Chuck na maghanda ng maraming electrodes sa isang setup, na isang tunay na time-saver para sa multi-electrode cavity work.
Paano gawing akma ang system sa iyong kasalukuyang daloy ng trabaho?
Magsimula sa isang chuck at isang set ng mga holder para sa iyong pinakamadalas na laki ng electrode, pagkatapos ay palawakin ang holder at centering plate na mga pamilya nang hakbang-hakbang.
Mga Pangunahing Pagsasaalang-alang
Gumagamit ka ba ng malaki o maliit na mga electrodes?
Ang D150 at D100 chucks ay angkop sa medium-to-large electrodes; ang mga compact holder na may 54x54 o 70x70 centering plate ay magkasya sa mas maliliit na high-precision na electrodes.
Manwal o niyumatik?
Ang mga manu-manong modelo ay nag-aalok ng pagiging maaasahan at mababang gastos para sa maginoo na EDM; Inihahanda ka ng mga pneumatic model para sa automation at pagpapalit ng robotic electrode.
Nagpaplanong mag-automate mamaya?
Pumili ng mga pneumatic chuck at zero-point pallets ngayon para makakonekta ang iyong robot o pallet cell sa hinaharap nang hindi muling mag-engineering.
Bakit pumili ng JWGRIP?
Ang JWGRIP ay isang propesyonal na tagagawa ng EDM workholding. Ang paghahanap ng mga mukha ay precision ground at bawat chuck, holder at centering plate ay sinisiyasat para sa repeatability bago ipadala, kaya ang mga bahagi mula sa iba't ibang batch ay mananatiling mapagpapalit.
Nagbibigay kami ng mga kumpletong hanay ng R-type — chuck, holder, extension rod, collet at centering plate — mula sa isang pinagmulan, na inaalis ang mga problema sa hindi pagkakatugma ng interface.
Sinusuportahan namin ang mga custom na laki at espesyal na geometrie, at tinutulungan ka ng aming mga inhinyero na itugma ang mga bahagi sa iyong modelo ng EDM machine at electrode routine.
Mga karaniwang sitwasyon ng aplikasyon
Sinker EDM processing para sa injection molds, die-casting molds at stamping mold cavities.
Multi-electrode sunud-sunod na pagpoproseso ng pagguho na nangangailangan ng pagkakapare-pareho ng datum sa pagitan ng mga pamamaraan ng roughing at pagtatapos.
Mga workshop sa pagpoproseso ng amag na naghahanda upang bumuo ng semi-awtomatikong o ganap na awtomatikong mga cell ng produksyon ng EDM.
Ang gawaing pre-calibration ng electrode ay isinasagawa sa mga pantulong na kagamitan sa CNC.

- View as
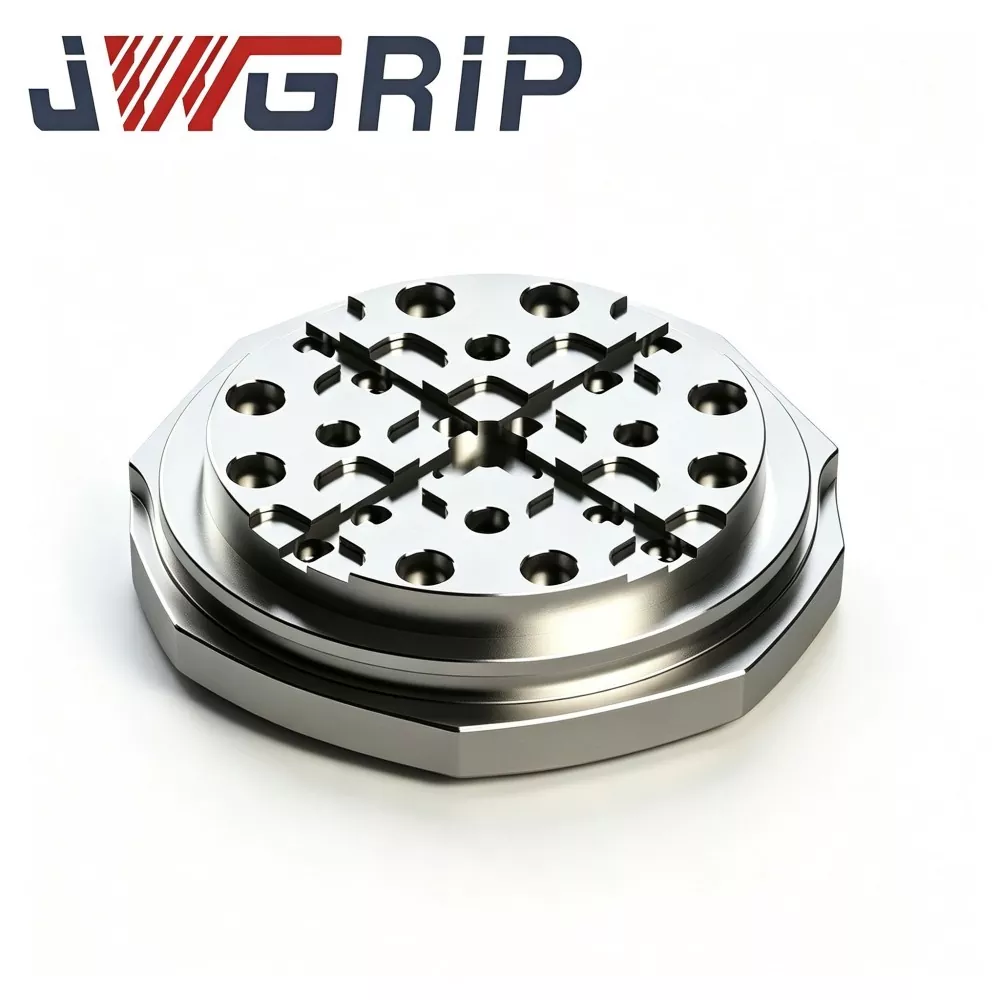
R-Type 156mm EDM Pallet para sa Zero Point Workholding
Ang JWGRIP, may karanasan na supplier na naghahatid ng mga napatunayang solusyon sa ODM para sa high-precision na EDM workholding hardware, ay nag-aalok ng matibay na konstruksyon na R-Type 156mm EDM Pallet para sa Zero Point Workholding, isang mahalagang bahagi ng pagbili para sa sinker EDM cross-process transfer sa medium-large mold-making plants. Gawa sa stress-relieved pre-hardened alloy steel, sumasailalim ito sa multi-cycle thermal stabilization, R-type transition-groove machining at full-face ultra-precision grinding. Nilagyan ng chip-diversion drainage architecture para sa splashing EDM tank environment, ang kakaibang R-shaped na stress-release groove nito ay kumakalat ng mataas na lokal na stress mula sa paulit-ulit na zero-point lock-unlock cycle at pinipigilan ang locating-datum-face micro-deformation pagkatapos ng mahabang panahon na cyclic operation.
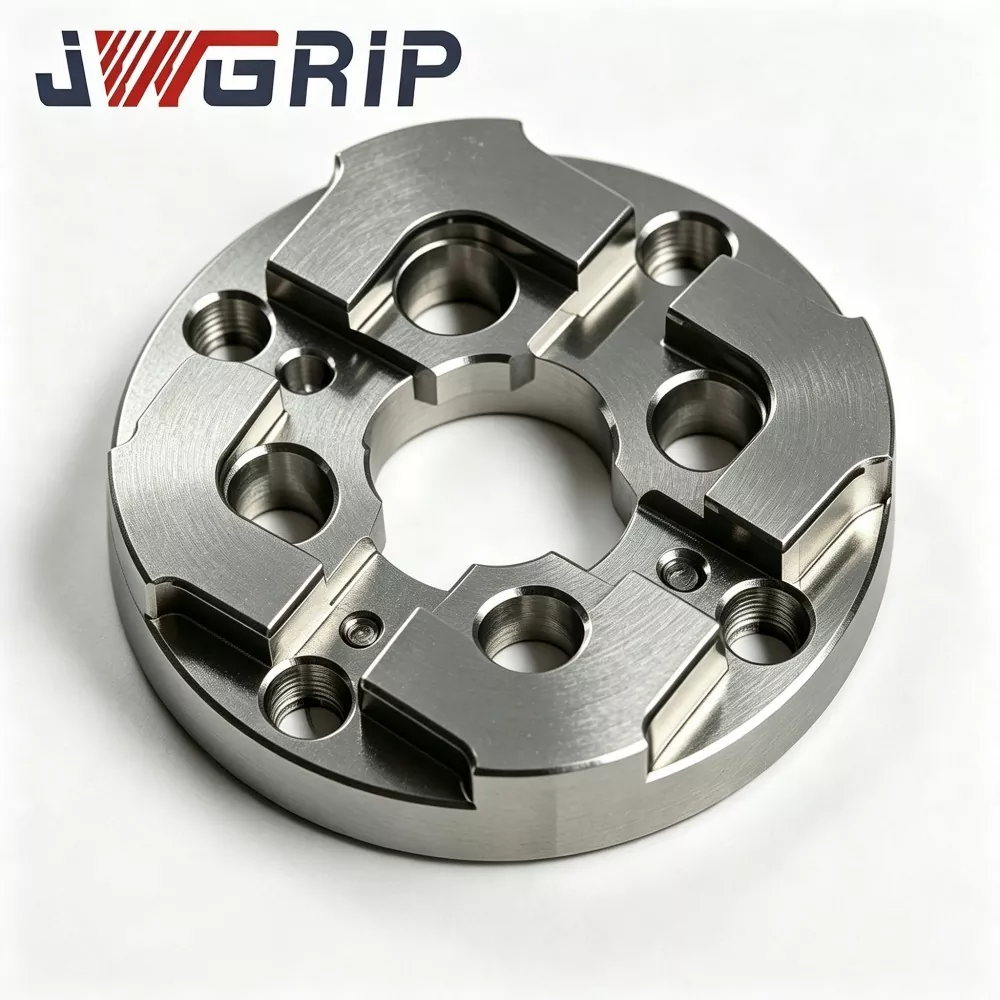
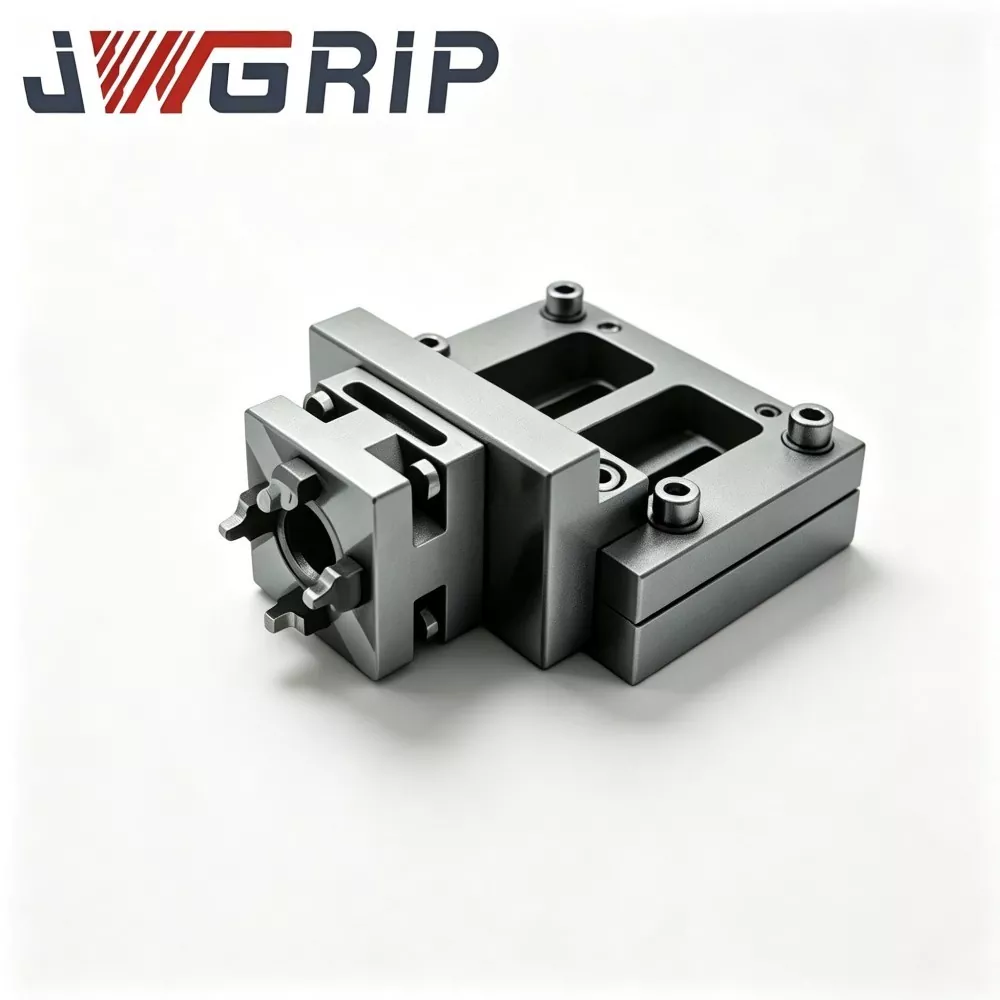
75mm EDM Zero Point Centering Plate
Ang JWGRIP ay ang propesyonal na manufacturer at supplier ng 75mm EDM Zero Point Centering Plate sa China, na nagbibigay ng Factory Direct supply at Customized structural adjustment para sa medium-large mold-making workshops sa buong mundo. Ito ay isang high-stability integrated datum positioning fixture na espesyal na binuo para sa sinker EDM zero-point fixture system. Pinagsasama nito ang reinforced anti-deformation structure at high-precision zero-point matching benchmark sa iisang unit, na napagtatanto ang mabilis na pagpapanumbalik ng datum sa panahon ng madalas na pagpapalit ng insert ng amag at multi-electrode batch machining.

R-Type 54x54 EDM Centering Plate
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type 54x54 EDM Centering Plate sa China, na may mga standard na detalye na ganap sa Stock at sumusuporta sa pandaigdigang Bulk Order para sa mga compact na EDM machine at precision mold workshop na mga proyekto. Ito ay isang wear-resistant high-precision integrated positioning benchmark fixture na espesyal na ininhinyero para sa maliit na laki ng sinker EDM equipment, mini electrode jigs at multi-cavity precision mold processing scenario. Pinagsasama nito ang naka-optimize na R-type na transitional positioning shoulder structure at thermally stable na mekanikal na pagganap sa isang yunit, na inaalis ang mga depekto ng madaling extrusion wear at corner chipping ng tradisyonal na right-angle miniature centering plates.
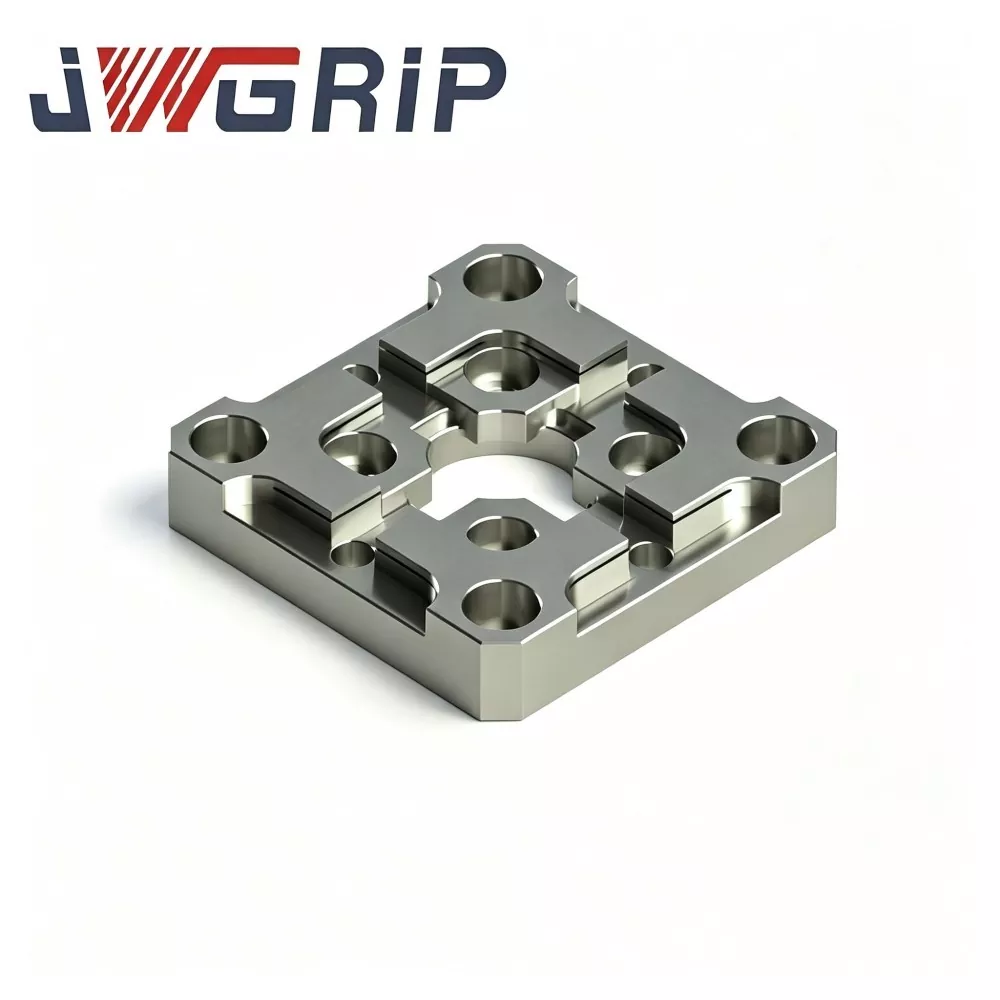
R-Type 70x70 EDM Centering Plate
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type 70x70 EDM Centering Plate sa China, na nagbibigay ng Direktang Paghahatid ng Pabrika at Customized na pagbabago sa istruktura upang matugunan ang magkakaibang mga hinihingi sa layout ng EDM fixture. Ito ay isang high-precision integrated electrode positioning benchmark fixture na espesyal na na-optimize para sa sinker EDM mold-making workshops, na tumutuon sa mabilis na pagsentro at paulit-ulit na mga gawain sa pagpoposisyon ng elektrod. Pinagsasama nito ang stress-dispersed R-type na inner chamfer transition structure at ultra-stable na benchmark positioning performance sa iisang compact unit, na epektibong nilulutas ang matalim na pagkasuot at reference drift defect ng tradisyonal na flat centering plates.
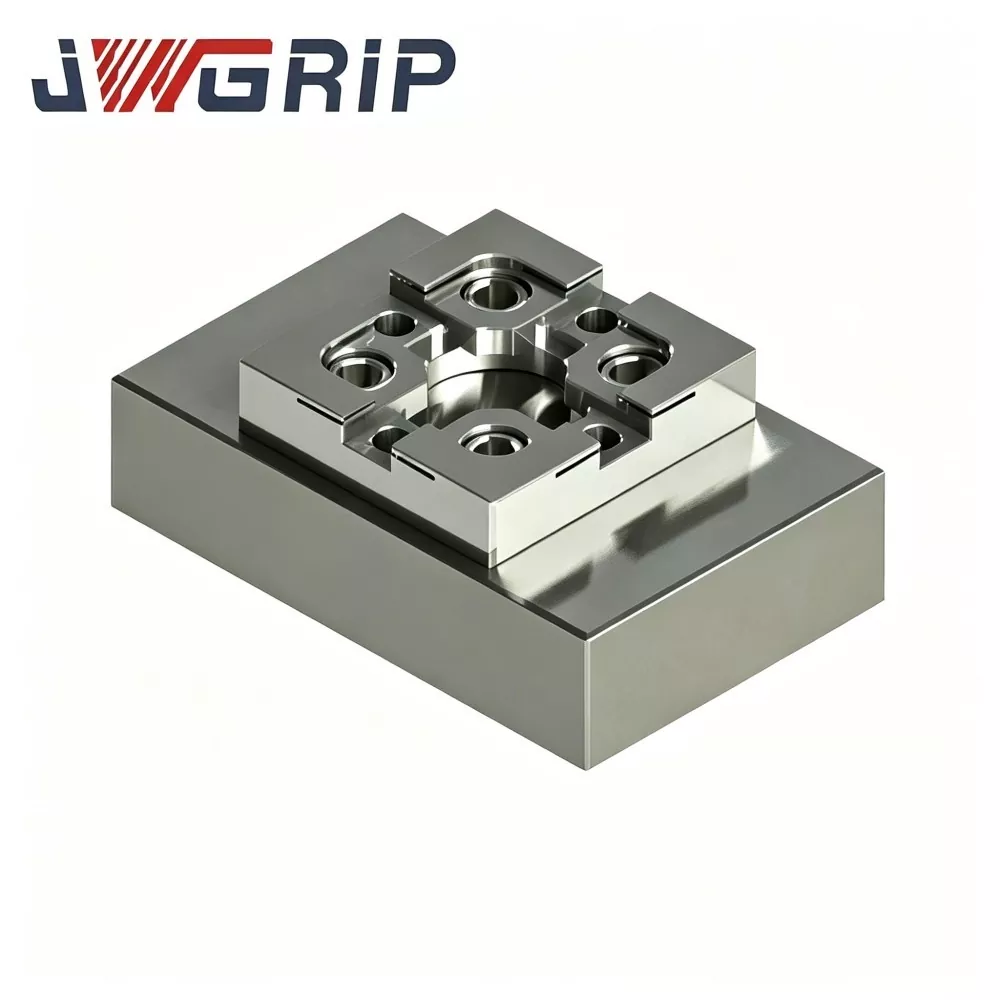
R-Type CNC Calibration Block para sa EDM Workholding
Ang JWGRIP, isang maaasahang factory-direct at propesyonal na exporter ng precision EDM workholding accessories, ay nagbibigay ng mataas na katumpakan ng R-Type CNC Calibration Block para sa EDM Workholding, bulk order at mga custom na proyektong nakabatay sa pagguhit. Ginawa ng stabilized na tool-steel na may stress-relief aging, multi-face CNC milling at ultra-precision surface grinding, ang calibration block na ito ay nagpapanatili ng matatag na geometric tolerance sa ilalim ng madalas na pagbabagu-bago ng temperatura at paulit-ulit na probe contact. Ang natatanging R-type na rounded reference-corner ay nagpapababa ng matalim na panganib sa pagkasira at naghahatid ng nauulit na coordinate offset na data.
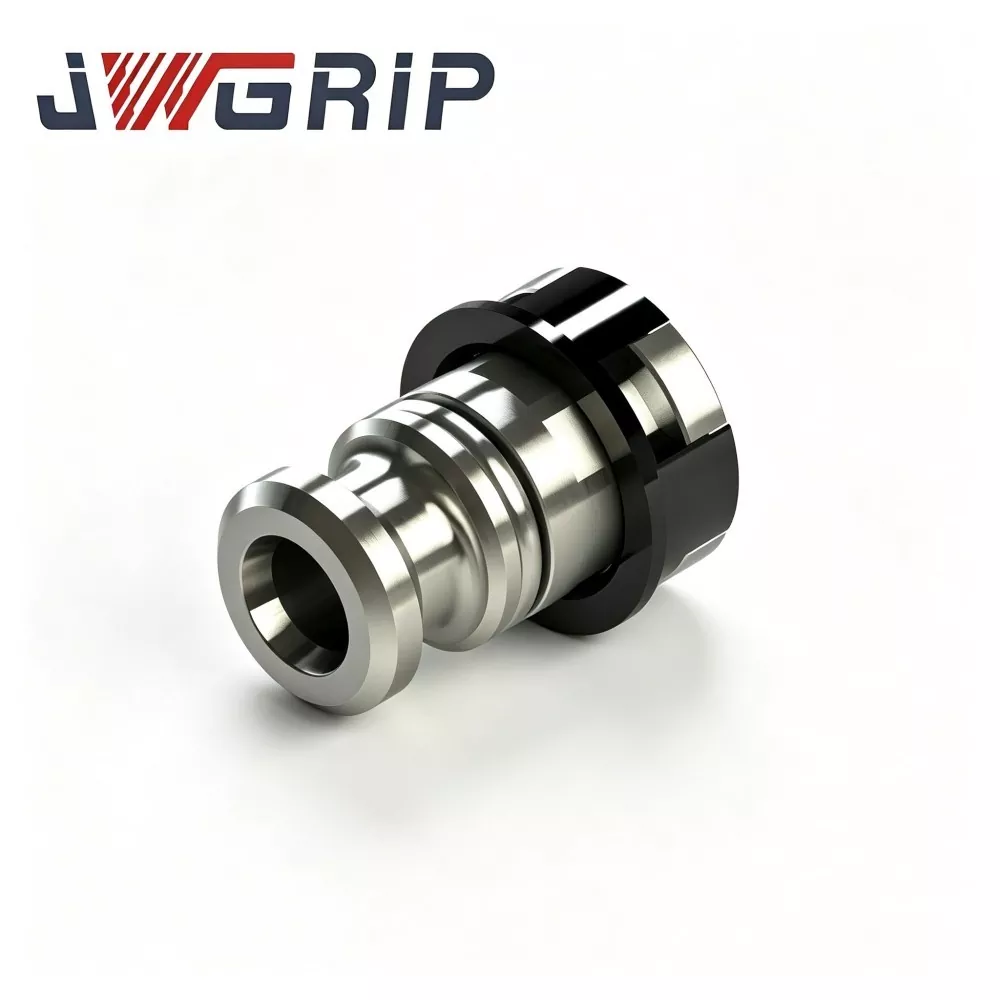
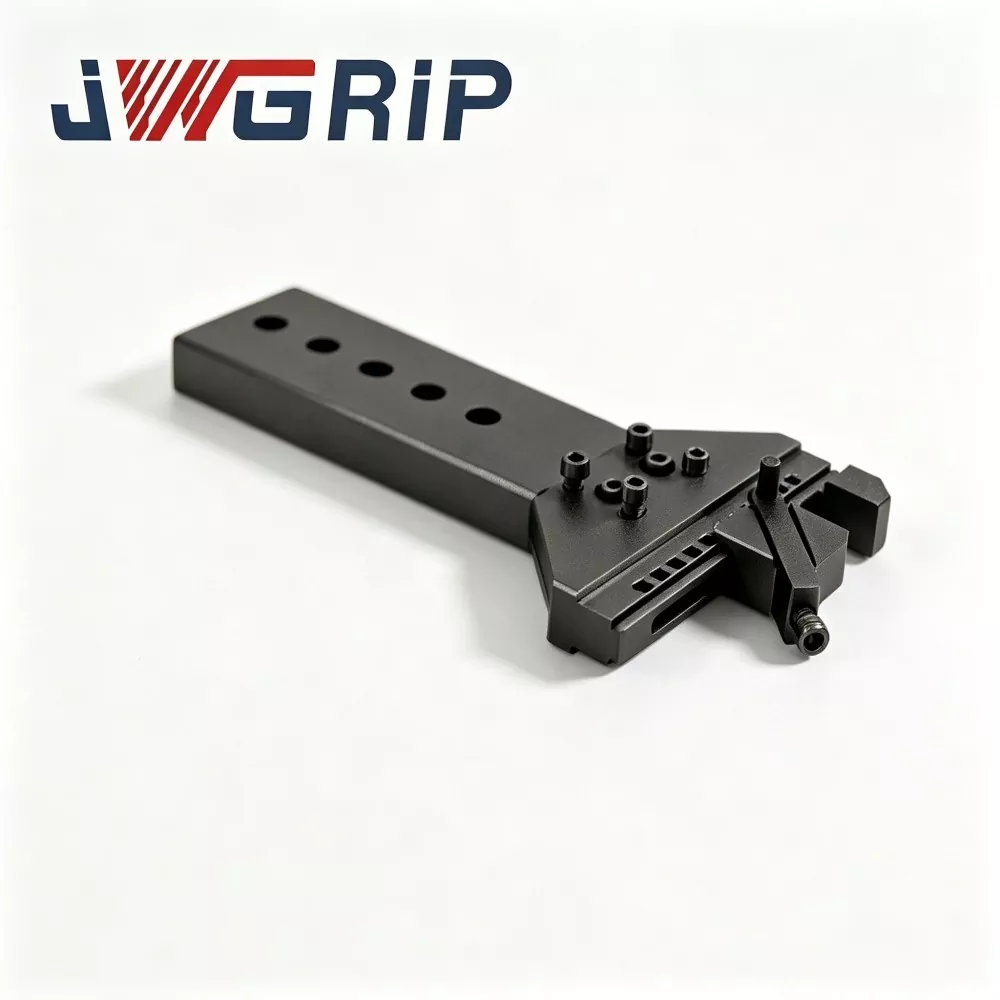
R-Type Pneumatic Drawbar para sa EDM Electrode Holder
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng R-Type Pneumatic Drawbar para sa EDM Electrode Holder sa China, na may mga standard na detalye na ganap sa Stock at tumatanggap ng pandaigdigang Bulk Order para sa mga automated na intelligent na mga proyekto sa pagawaan ng amag. Ito ay isang high-reliability integrated pneumatic pulling component na espesyal na idinisenyo para sa unmanned automated sinker EDM production lines. Pinagsasama nito ang naka-optimize na R-type na stress-balanced force transfer structure at high-hardness na anti-corrosion na mekanikal na pagganap sa iisang device, inaalis ang tension attenuation, lokal na konsentrasyon ng stress at madaling pagsusuot ng mga depekto ng tradisyonal na straight-body drawbars.
Ang JWGRIP ay isang propesyonal na R-Type EDM Workholding System tagagawa at supplier sa China. Malugod ka naming tinatanggap sa pakyawan na mataas na kalidad na mga produkto sa mapagkumpitensyang presyo mula sa aming pabrika.
Mga Rekomendasyon sa Balita