Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Paano Mapapahusay ng Wire EDM Chuck para sa Precision Workholding ang Katumpakan at Bawasan ang Oras ng Pag-setup
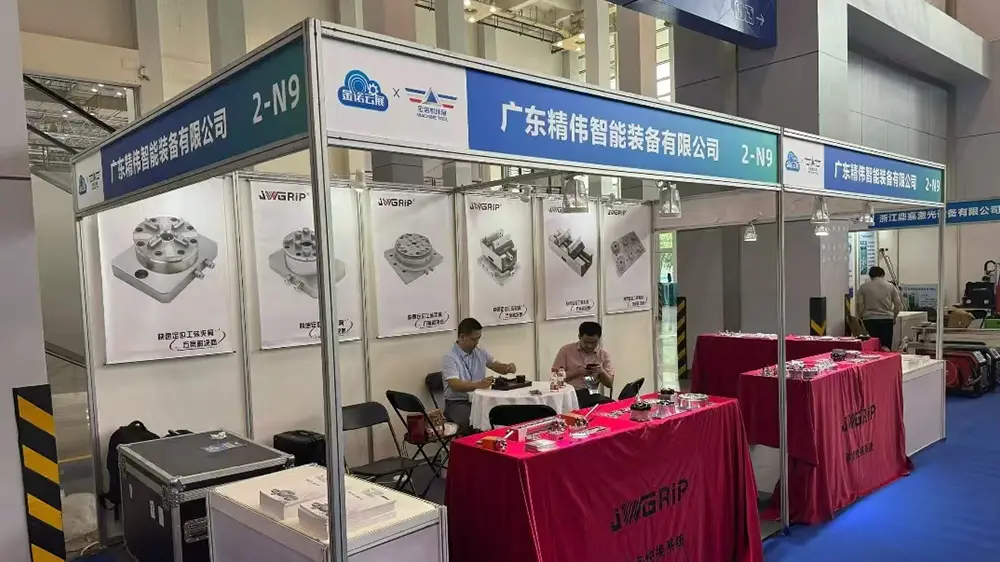
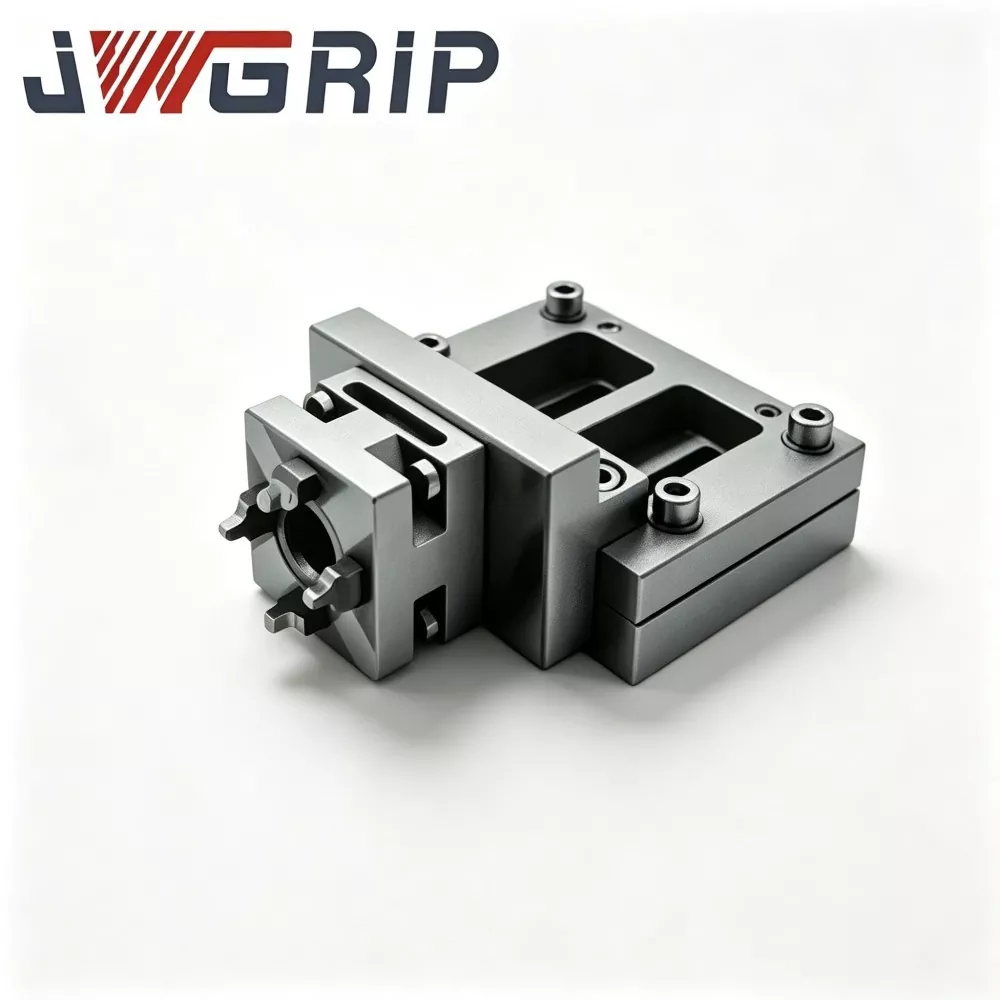
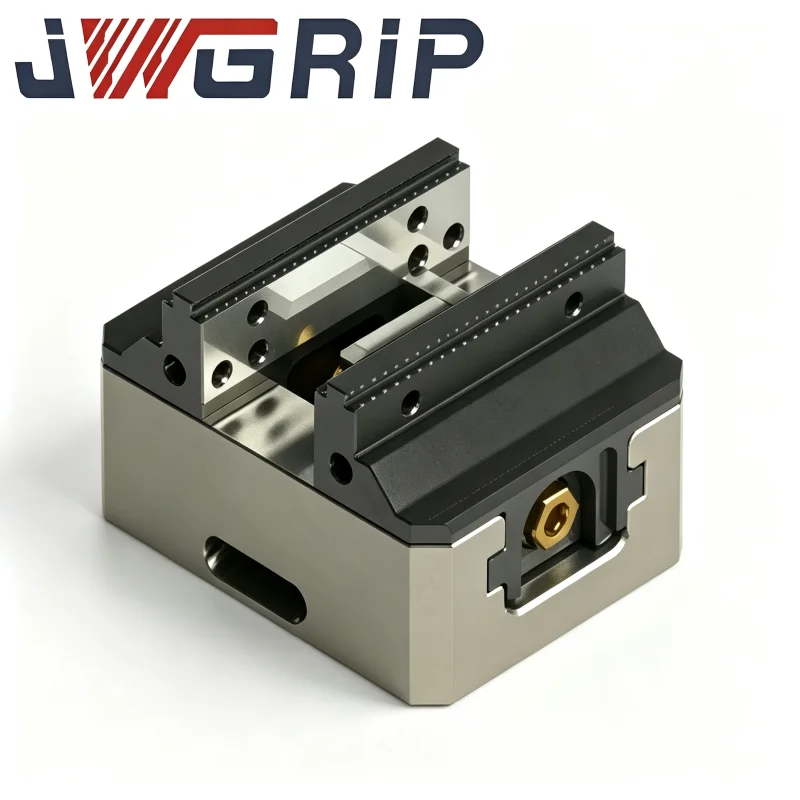
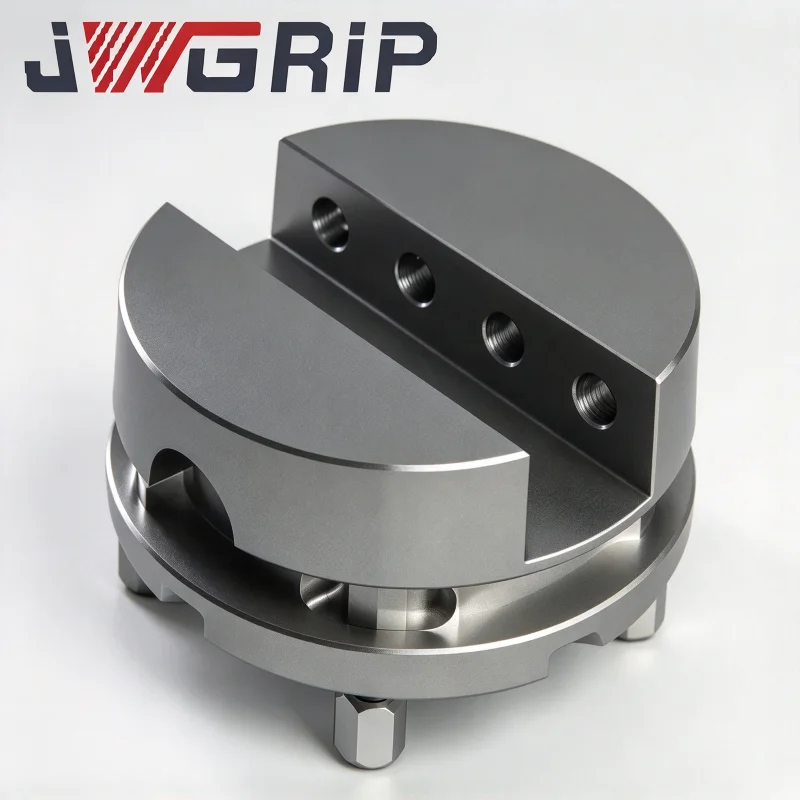
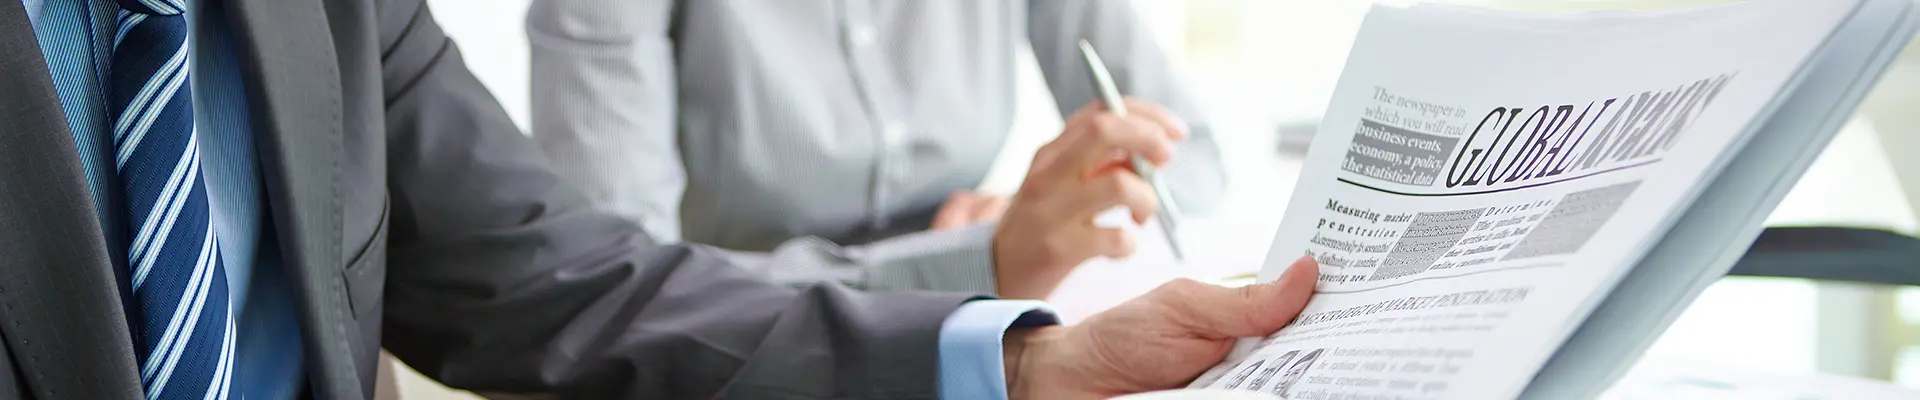
JWGRIPnagbibigay ngWire EDM Chuck para sa Precision Workholding, isang quick-change clamping solution na idinisenyo para sa high-mix, low-volume mold manufacturing at wire-cut EDM workshops. Ang mapapalitang sub-jig na arkitektura nito ay nakakatulong na bawasan ang paulit-ulit na alignment na trabaho, mapanatili ang pagkakapare-pareho ng pagpoposisyon, at mapabuti ang paggamit ng makina sa hinihingi na mga kapaligiran sa produksyon.
Ang precision wire electrical discharge machining (Wire EDM) ay nangangailangan ng higit sa isang may kakayahang makina at isang maingat na naka-program na cutting path. Ang mapagkakatiwalaang workholding ay parehong mahalaga para sa pagpapanatili ng pagkakapare-pareho ng coordinate, pagbabawas ng oras ng pag-setup, at pagkamit ng mga nauulit na resulta sa iba't ibang trabaho. Ang mga tradisyunal na fixture ay kadalasang nangangailangan ng mga operator na lansagin ang buong clamping arrangement at ulitin ang mga pamamaraan ng pag-align sa tuwing nagbabago ang mga order ng produksyon. Ang isang mabilisang pagbabago na Wire EDM Chuck para sa Precision Workholding ay tumutugon sa hamon na ito sa pamamagitan ng paghihiwalay sa nakapirming pangunahing chuck mula sa napagpapalit, pre-calibrated na mga sub-jig. Ang solusyon ng JWGRIP ay idinisenyo para sa mga madalas na pagbabago sa trabaho, maalinsangang kondisyon ng pagawaan, at mga hinihingi ng precision mold subcontracting. Ipinapaliwanag ng gabay na ito ang prinsipyong gumagana nito, mga pangunahing tampok, pamantayan sa pagpili, mga kinakailangan sa pagpapanatili, at mga praktikal na benepisyo para sa modernong produksyon ng wire EDM.

Talaan ng mga Nilalaman
- Ano ang Wire EDM Chuck para sa Precision Workholding?
- Bakit Gumagawa ng Mga Bottleneck sa Produksyon ang Tradisyunal na Workholding
- Paano Gumagana ang Quick-Change Design?
- Ano ang Mga Pangunahing Tampok ng Wire EDM Chuck ng JWGRIP?
- Quick-Change Chuck kumpara sa Traditional Fixture
- Aling Mga Aplikasyon ang Pinakamahusay na Nakikinabang sa Precision Workholding?
- Paano Mo Dapat Piliin ang Tamang Wire EDM Chuck?
- Paano Mapapanatili ng mga Operator ang Katumpakan sa Pagpoposisyon?
- Anong Mga Pagsusuri sa Kalidad ang Mahalaga Bago Ihatid?
- Mga Madalas Itanong
- Konklusyon: Pagbutihin ang Wire EDM Workflow Efficiency
Ano ang Wire EDM Chuck para sa Precision Workholding?
Ang Wire EDM Chuck para sa Precision Workholding ay isang espesyal na fixture na ligtas na nakakahanap at humahawak ng mga workpiece sa panahon ng wire electrical discharge machining. Hindi tulad ng mga nakasanayang pagpapatakbo ng paggiling, ang Wire EDM ay nag-aalis ng conductive na materyal sa pamamagitan ng kinokontrol na mga paglabas ng kuryente sa pagitan ng gumagalaw na wire electrode at ng workpiece. Ang tumpak na pagpoposisyon at matatag na suporta ay mahalaga kapag gumagawa ng masalimuot na mga contour, makitid na mga puwang, katumpakan na mga lukab, at kumplikadong mga bahagi ng amag.
Sa high-mix na pagmamanupaktura, ang workholding ay dapat ding tumanggap ng mga madalas na pagbabago sa geometry ng workpiece at mga kinakailangan sa produksyon. Ang isang quick-change chuck ay nakakatulong na pasimplehin ang prosesong ito sa pamamagitan ng pagbibigay ng isang matatag na sanggunian na naka-mount sa makina at mga mapagpapalit na workholding unit.
Binubuo ng JWGRIP ang chuck nito para sa mga subcontractor ng amag at mga flexible na workshop sa produksyon na kailangang pamahalaan ang iba't ibang mga order nang hindi inuulit ang buong setup ng fixture para sa bawat bagong bahagi.
Galugarin ang mga nauugnay na Wire EDM workholding solution mula sa JWGRIP para maunawaan ang mga pagpipilian sa disenyo at pagpapasadya ng produkto.
Bakit Gumagawa ng Mga Bottleneck sa Produksyon ang Tradisyunal na Workholding
Ang mga tradisyunal na fixed fixture ay maaaring magbigay ng maaasahang pag-clamping, ngunit ang madalas na mga pagbabago sa trabaho ay nagdudulot ng mga karagdagang hamon. Kapag ang isang kabit ay dapat na alisin at muling i-install para sa bawat bagong order, maaaring kailanganin ng mga operator na ulitin ang nakakaubos ng oras na pag-align, pag-coordinate ng reference, at mga pamamaraan sa pag-verify.
Ang mga aktibidad na ito ay nagiging lalong magastos sa mga workshop na humahawak ng maliliit na batch ng mga pagsingit ng amag, mga bahagi ng katumpakan, at mga blangko ng tool.
Mga karaniwang problema sa produksyon
- Pinahabang oras ng pag-setup:Ang paulit-ulit na pag-alis ng kabit at manu-manong pag-align ay binabawasan ang oras na magagamit para sa aktwal na pagputol.
- Hindi pagkakatugma ng pagpoposisyon:Ang mga pagkakaiba sa pamamaraan ng operator ay maaaring magpakilala ng mga hindi gustong paglihis ng coordinate pagkatapos muling i-install.
- Limitadong kakayahang umangkop sa produksyon:Maaaring hindi maginhawa ang mga nakatalagang fixture kapag ang isang workshop ay nagpoproseso ng maraming laki at hugis ng workpiece.
- Kasuotang pangkapaligiran:Ang mga coolant splashes, dielectric fluid, at fine machining sludge ay maaaring makaapekto sa paghanap ng mga interface kung hindi sapat ang proteksyon at paglilinis.
- Mas mataas na gastos sa pagpapatakbo:Ang mga paulit-ulit na aktibidad sa pag-setup at maiiwasang rework ay kumokonsumo ng lakas at kapasidad ng makina.
Ang isang mabilisang pagbabago sa workholding arrangement ay nakakatulong na matugunan ang mga isyung ito sa pamamagitan ng pagpapanatiling naka-install ang pangunahing chuck habang pinapayagan ang mga katugmang sub-jig na palitan habang nagbabago ang mga kinakailangan sa produksyon.
Paano Gumagana ang Quick-Change Design?
Ang disenyo ng JWGRIP ay naghihiwalay sa nakapirming pangunahing chuck mula sa mapagpapalit na mga sub-jig. Ang pangunahing katawan ay nananatiling naka-mount sa talahanayan ng makina, habang ang mga indibidwal na sub-jig ay maaaring ihanda at i-calibrate sa labas ng makina. Kapag dumating ang susunod na order ng produksyon, papalitan ng operator ang nauugnay na sub-jig sa halip na lansagin ang kumpletong fixture arrangement.
Ang daloy ng trabaho sa apat na hakbang
- I-install ang pangunahing chuck:I-secure ang chuck sa talahanayan ng makina at itatag ang kinakailangang ugnayan ng sanggunian.
- Maghanda ng mga mapapalitang sub-jig:I-configure ang naaangkop na workholding unit para sa bawat workpiece o pamilya ng trabaho.
- I-calibrate offline:Itatag at itala ang coordinate na relasyon ng bawat sub-jig bago ito pumasok sa production pool.
- Palitan at i-verify:I-install ang kinakailangang sub-jig, kumpirmahin ang tamang pag-upo at pagla-lock, at isagawa ang iniresetang pag-verify sa pagpoposisyon bago i-cut.
Binabawasan ng paraang ito ang pangangailangang ulitin ang buong mga pamamaraan sa pag-align sa gilid ng makina. Sinusuportahan din nito ang mas mahusay na organisasyon ng mga fixture at mga tala ng pagkakalibrate sa mga shift.
Ang mahalaga, hindi inaalis ng mabilisang pagbabago sa pagpoposisyon ang lahat ng kinakailangan sa inspeksyon. Dapat pa ring i-verify ng mga operator ang tamang pag-install at kumpirmahin na nananatiling malinis, hindi nasisira, at nasa loob ng mga kinakailangang tolerance ang mga locating surface.
Ano ang Mga Pangunahing Tampok ng Wire EDM Chuck ng JWGRIP?
1. Split-body quick-change architecture
Ang nakapirming pangunahing katawan at mapagpapalit na mga sub-jig ay naghihiwalay sa sanggunian ng makina mula sa madalas na pagbabago ng workpiece. Ayon sa na-publish na impormasyon ng produkto ng JWGRIP, ipinahihiwatig ng comparative swap-cycle na pagsubok na ang pre-calibrated sub-jigs ay maaaring mabawasan ang fixture changeover time ng humigit-kumulang 58% kumpara sa tradisyonal na full teardown at remounting workflows. Ang mga aktwal na resulta ay nakadepende sa orihinal na paraan ng pag-setup, mga kasanayan ng operator, at mga kundisyon ng produksyon.
2. Stress-relieved alloy-steel construction
Ang pangunahing katawan ay gumagamit ng stress-relieved, pre-hardened alloy steel. Iniuulat ng detalye ng produkto ang pagkakaiba-iba ng flatness ng datum-plane na hindi hihigit sa 0.0027 mm sa loob ng hanay ng temperatura ng workshop na 16–31°C. Nakakatulong ang katangiang ito na kontrolin ang mga pagbabago sa dimensyon na maaaring makaapekto sa reference na relasyon sa pagitan ng fixture at ng makina.
3. Corrosion-resistant locating interface
Ang mga locating-pin mating surface ay tumatanggap ng local surface hardening at isang passivation-based na anti-rust finish. Ang mga paggamot na ito ay nilayon upang mapabuti ang resistensya sa paulit-ulit na pakikipag-ugnay, mga kondisyon ng mahalumigmig na workshop, dielectric-fluid splashes, at fine machining contamination.
4. Paulit-ulit na pagpoposisyon
Ang JWGRIP ay tumutukoy sa sub-jig mounting repeat-positioning accuracy na hindi hihigit sa 0.003 mm sa ilalim ng nakasaad na mga kundisyon sa pagsubok nito. Sinusuportahan nito ang paglipat ng mga naitatag na coordinate offset sa pagitan ng magkatugma, maayos na na-calibrate na mga sub-jig. Hindi ito dapat bigyang-kahulugan bilang isang garantiya ng katumpakan ng natapos na bahagi sa ilalim ng bawat kondisyon ng makina, materyal, o pagputol.
5. Flexible na configuration at OEM customization
Sinusuportahan ng chuck ang katugmang mapagpapalit na mga sub-jig at pag-customize na nakabatay sa pagguhit. Depende sa application, maaaring talakayin ng mga customer ang mga mounting footprint, locating-pin layout, jaw working stroke, at iba pang mga dimensyon ng interface sa engineering team ng JWGRIP.
6. Nasusubaybayan ang mga talaan ng kalidad
Ang bawat pangunahing chuck ay nagdadala ng isang laser-etched serial number. Ang JWGRIP ay nag-uulat na ang data ng inspeksyon na sumasaklaw sa mga parameter gaya ng datum flatness, positioning repeatability, at locating-interface hardness ay naka-archive para sa traceability.
Quick-Change Chuck kumpara sa Traditional Fixture
Ang pinakamahalagang pagkakaiba sa pagitan ng dalawang pamamaraang ito ay kung paano nila pinangangasiwaan ang mga pagbabago sa produksyon. Ang sumusunod na talahanayan ay nagbubuod sa kanilang karaniwang mga pagkakaiba sa daloy ng trabaho.
| Salik ng Paghahambing | Tradisyonal na Nakapirming Kabit | JWGRIP Quick-Change Chuck |
|---|---|---|
| Paraan ng pagbabago | Maaaring mangailangan ng pag-alis ng kabit at kumpletong muling pag-install | Nagpapalitan ng mga katugmang sub-jig habang nananatiling naka-mount ang pangunahing chuck |
| Coordinate reference | Kadalasan ay nangangailangan ng paulit-ulit na pagkakahanay sa gilid ng makina | Sinusuportahan ang muling paggamit ng mga naitalang offset mula sa mga paunang na-calibrate na sub-jig |
| Kakayahang umangkop sa produksyon | Depende sa disenyo at paghahanda ng kabit | Dinisenyo para sa madalas na pagbabago ng trabaho at iba't ibang mga small-batch na order |
| Pagbawas sa oras ng pag-setup | Depende sa orihinal na kabit at pamamaraan ng pag-setup | Humigit-kumulang 58% na mas maikling oras ng pagbabago sa nakasaad na comparative swap-cycle na pagsubok ng JWGRIP |
| Positioning repeatability | Depende sa kondisyon ng kabit at katumpakan ng muling pag-install | Tinukoy na sub-jig mounting repeatability na ≤0.003 mm sa ilalim ng mga nakasaad na kundisyon |
| Mga prayoridad sa pagpapanatili | Pag-align, kondisyon ng clamping, at pagkasuot ng kabit | Locating-surface cleanliness, locking engagement, wear inspection, at calibration records |
Inilalarawan ng mga paghahambing na ito ang mga katangian ng daloy ng trabaho sa halip na mga pangkalahatang garantiya sa pagganap. Bago pumili ng kabit, dapat i-verify ng mga tagagawa ang mga kinakailangang tolerance, mounting interface, mga sukat ng workpiece, at pamamaraan ng inspeksyon para sa kanilang sariling kagamitan.
Aling Mga Aplikasyon ang Pinakamahusay na Nakikinabang sa Precision Workholding?
Ang isang quick-change chuck ay partikular na kapaki-pakinabang kapag ang isang wire EDM workshop ay humahawak ng maraming trabaho na may iba't ibang mga geometrie ng workpiece at maikling production run.
- Paggawa ng amag at mamatay:Sinusuportahan ang mahusay na mga pagbabago sa pagitan ng mga pagsingit ng amag, mga bahagi ng lukab, at iba pang mga bahagi ng tool sa katumpakan.
- Precision toolmaking:Tumutulong na i-standardize ang pagtukoy sa workpiece sa iba't ibang mga blangko ng tool at mga gawain sa machining.
- High-mix subcontract machining:Binabawasan ang paulit-ulit na pag-setup kapag nag-iiba ang mga order ng customer sa mga dimensyon at dami.
- Small-batch component production:Nagbibigay-daan sa mga inihandang sub-jig na maisaayos para sa mga umuulit na trabaho at pagpapatakbo ng produksyon sa hinaharap.
- Mga multi-shift workshop:Tumutulong sa mga operator na sundin ang isang pare-parehong proseso ng pag-setup ng fixture gamit ang dokumentadong data ng pagkakalibrate.
Halimbawa, ang isang subcontractor ng amag ay maaaring makatanggap ng ilang mga order na nangangailangan ng iba't ibang mga pagsingit sa parehong shift. Sa mga nakasanayang fixtures, ang bawat pagbabago ay maaaring may kasamang pag-alis sa kasalukuyang setup at muling pagtatatag ng sanggunian ng makina. Gamit ang isang inihandang sistema ng mabilisang pagbabago, maaaring piliin ng operator ang kaukulang naka-calibrate na sub-jig, i-install ito, i-verify ang pag-upo at pagpoposisyon, at magpatuloy ayon sa pamamaraan ng inspeksyon ng shop.
Ang halimbawang ito ay naglalarawan ng isang potensyal na pagpapabuti ng daloy ng trabaho sa halip na isang nasusukat na kaso ng customer. Ang aktwal na mga nadagdag sa produktibidad ay nakasalalay sa dalas ng order, pagiging kumplikado ng pag-setup, paggamit ng makina, at karanasan ng operator.
Paano Mo Dapat Piliin ang Tamang Wire EDM Chuck?
Ang pagpili ng chuck ay nangangailangan ng pagtutugma ng workholding system sa makina, production workflow, at mga kinakailangan sa dimensional. Ang pag-clamping ng kaginhawaan lamang ay hindi sapat.
Mga pangunahing pamantayan sa pagpili
- Compatibility ng machine-table:Kumpirmahin ang mounting footprint, bolt pattern, available na espasyo, at kinakailangang taas ng trabaho.
- Mga kinakailangan sa pagpoposisyon:Tukuyin ang kinakailangang pag-uulit at pagpapahintulot sa datum, at tukuyin kung paano mabe-verify ang mga ito.
- Geometry ng workpiece:Suriin ang mga sukat ng bahagi, mga clamping surface, mga kinakailangan sa pag-access, at potensyal na interference sa cutting path.
- Configuration ng sub-jig:Tukuyin kung gaano karaming mapagpapalit na mga fixture ang kailangan at kung naaangkop ang mga standard o customized na disenyo.
- Mga kondisyon sa kapaligiran:Isaalang-alang ang pagkakalantad sa dielectric-fluid, halumigmig, akumulasyon ng putik, mga paraan ng paglilinis, at proteksyon ng kaagnasan.
- Dalas ng produksyon:Tantyahin kung gaano kadalas nagbabago ang mga fixture at kung ang offline na paghahanda ay maaaring mabawasan ang downtime ng makina.
- Dokumentasyon at suporta:Humiling ng mga dimensional na guhit, impormasyon sa inspeksyon, gabay sa pagpapanatili, at mga detalye ng interface bago bumili.
Ang mga mamimili na naghahambing ng katumpakan na Wire EDM chuck ay dapat magbigay ng mga detalyeng ito nang maaga sa proseso ng pagsipi. Ang kumpletong teknikal na impormasyon ay ginagawang mas madali upang suriin ang pagiging tugma at tukuyin ang mga kinakailangang pagbabago bago magsimula ang pagmamanupaktura.
Paano Mapapanatili ng mga Operator ang Katumpakan sa Pagpoposisyon?
Kahit na ang isang precision fixture ay nangangailangan ng regular na pagpapanatili. Maaaring makompromiso ng kontaminasyon, pagkasira ng epekto, pagkasira, at maling pagkakalibrate ang relasyon sa paghahanap sa pagitan ng pangunahing chuck at mga mapagpapalit na sub-jig.
Inirerekumendang operating checklist
- Linisin ang locating seat at mating surface bago ang bawat sub-jig installation.
- Suriin ang lokasyon ng mga pin at contact surface para sa mga gasgas, dents, kaagnasan, at abnormal na pagkasuot.
- Kumpirmahin na ang mekanismo ng pag-lock ay ganap na gumagana at gumagana nang maayos.
- Itugma ang bawat sub-jig sa tamang serial number at calibration file nito.
- I-verify ang pagpoposisyon pagkatapos ng pagbabago ayon sa pamamaraan ng inspeksyon ng workshop.
- I-recalibrate ang isang sub-jig kung ito ay naayos, nasira, o natagpuan sa labas ng tinukoy na tolerance.
- Magsagawa ng buong pagsusuri sa pag-uulit sa pagpoposisyon pagkatapos ng isang makabuluhang banggaan o pinaghihinalaang pinsala sa pangunahing chuck.
- Sundin ang mga tagubilin sa paglilinis, pag-iimbak, at proteksyon ng kaagnasan ng gumawa.
Ang mga talaan ng pagkakalibrate ay dapat ituring bilang mga kontroladong dokumento ng produksyon. Ang isang sub-jig na may mali o nawawalang calibration file ay hindi dapat ibalik sa production pool hanggang sa ma-verify ang data ng pagkakakilanlan at pagpoposisyon nito.
Anong Mga Pagsusuri sa Kalidad ang Mahalaga Bago Ihatid?
Ang mga proseso ng pagmamanupaktura at inspeksyon ay nakakatulong na matukoy kung natutugunan ng isang chuck ang mga tinukoy na sukat nito at mga kinakailangan sa paggana. Ayon sa na-publish na impormasyon ng produkto ng JWGRIP, ang daloy ng trabaho sa pagmamanupaktura nito ay kinabibilangan ng materyal na inspeksyon, CNC machining, stress-relief treatment, precision grinding, interface hardening, coordinate measuring machine inspection, paulit-ulit na sub-jig exchange testing, serial-number marking, at final dimensional checks.
Ang mga pangunahing pamantayan sa pagtanggap ay kinabibilangan ng:
- Datum flatness:Kinukumpirma na ang mga kritikal na reference surface ay nakakatugon sa tinukoy na geometric tolerance.
- Pag-uulit ng pagpoposisyon:Sinusuri kung ang mga paulit-ulit na sub-jig na pag-install ay nagpaparami ng inaasahang kaugnayan sa paghahanap.
- Katigasan ng interface:Bine-verify ang mga nauugnay na hardened locating feature laban sa kanilang mga tinukoy na kinakailangan.
- Pag-lock ng function:Kinukumpirma ang maayos na pakikipag-ugnayan at secure na pagpapanatili ng mapagpapalit na kabit.
- Traceability:Ikinokonekta ang pisikal na produkto sa serial number nito at dokumentasyon ng inspeksyon.
Sinasabi ng JWGRIP na ang sistema ng pamamahala ng kalidad nito ay sumusunod sa mga pamantayan ng ISO 9001 at ang mga natapos na pangunahing chuck ay binibigyan ng mga independiyenteng ulat ng inspeksyon. Dapat hilingin ng mga mamimili ang mga naaangkop na dokumento at i-verify na tumutugma ang mga naiulat na resulta sa mga detalye ng kanilang order. Ang anumang mga materyal na sertipiko o mga rekord ng pagsubok ng third-party ay dapat kumpirmahin bilang bahagi ng kasunduan sa panipi at order.
Mga Madalas Itanong
1. Tinatanggal ba ng mabilisang pagbabago ng Wire EDM chuck ang pangangailangan para sa pagkakahanay pagkatapos ng bawat pagbabago?
Hindi. Maaaring bawasan ng mabilisang pagbabagong sistema ang paulit-ulit na manual alignment sa pamamagitan ng muling paggamit sa mga naitala na coordinate offset ng pre-calibrated sub-jig. Dapat pa ring gawin ng mga operator ang iniresetang pagpapatunay pagkatapos ng pag-install. Ang kontaminasyon, pagsusuot, maling pag-upo, o pagpapapangit ay maaaring makaapekto sa pagpoposisyon.
2. Maaari bang gumawa ang isang pagawaan ng sarili nitong mapapalitang mga sub-jig?
Oo, kung ang mga sub-jig ay sumusunod sa naaangkop na locating-interface na mga guhit at mga kinakailangan sa dimensional ng JWGRIP. Ang bawat custom-made sub-jig ay dapat na independiyenteng i-calibrate at tukuyin gamit ang isang natatanging serial number bago gamitin sa produksyon. Dapat kumpirmahin ang pagiging tugma bago ang katha.
3. Sinusuportahan ba ng JWGRIP ang mga naka-customize na sukat sa pag-mount?
Inilalarawan ng impormasyon ng produkto ng JWGRIP ang OEM customization batay sa mga drawing ng customer. Maaaring talakayin ng mga mamimili ang mounting footprint, layout ng locating-pin, jaw working stroke, at iba pang kinakailangan sa interface. Magsumite ng mga kumpletong drawing, dimensional tolerance, at mga detalye ng machine-interface para masuri ng engineering team ang pagiging posible at magbigay ng quotation.
4. Ano ang tinukoy na pag-uulit ng pagpoposisyon ng chuck na ito?
Ang JWGRIP ay nag-publish ng sub-jig mounting repeat-positioning accuracy specification na ≤0.003 mm sa ilalim ng mga nakasaad na kundisyon nito. Inilalarawan ng figure na ito ang tinukoy na repeatability ng locating system, hindi isang unibersal na garantiya ng katumpakan ng natapos na bahagi. Ang kondisyon ng makina, setup ng workpiece, mga parameter ng paggupit, at mga paraan ng pag-verify ay nakakaimpluwensya rin sa mga resulta ng machining.
5. Paano dapat tumugon ang mga operator kung nasira ang locating surface ng sub-jig?
Alisin ang apektadong sub-jig mula sa serbisyo at suriin ang pinsala. Huwag umasa sa dati nang naitala na data ng pagkakalibrate hanggang sa masuri ang locating interface at ang sub-jig ay muling na-calibrate kung kinakailangan. Kung nagkaroon ng malaking epekto ang pangunahing chuck, isagawa ang kinakailangang inspeksyon sa pag-uulit sa pagpoposisyon bago i-restart ang produksyon.
6. Aling mga dokumento ang dapat hilingin ng mga mamimili bago mag-order?
Hilingin ang pagguhit ng produkto, mga sukat ng mounting-interface, naaangkop na mga detalye ng pagpapaubaya, ulat ng inspeksyon, mga tagubilin sa pagpapanatili, at pagkumpirma ng anumang mga kinakailangan sa pag-customize. Para sa mga order ng OEM, linawin ang pagkakaroon ng mga materyal na sertipiko at karagdagang mga talaan ng pagsubok bago magsimula ang produksyon.
Konklusyon: Pagbutihin ang Wire EDM Workflow Efficiency
Ang pagpili ng tamang Wire EDM Chuck para sa Precision Workholding ay makakatulong sa mga manufacturer na bawasan ang mga paulit-ulit na gawain sa pag-setup, mapanatili ang isang pare-parehong sanggunian sa paghahanap, at mas epektibong ayusin ang high-mix na produksyon. Ang isang nakapirming pangunahing chuck na sinamahan ng mapagpapalit, na-pre-calibrate na mga sub-jig ay lalong mahalaga para sa mga subcontractor ng amag at mga workshop na madalas na lumipat sa pagitan ng mga maliliit na batch na order.
Pinagsasama ng JWGRIP ang isang mabilisang pagbabago na arkitektura na may stress-relieved alloy-steel construction, corrosion-resistant locating interface, tinukoy na repeat-positioning performance, at drawing-based na OEM customization. Upang matukoy kung ang solusyon na ito ay akma sa iyong makina at mga kinakailangan sa produksyon, suriin ang mounting interface, hanay ng workpiece, mga kinakailangang pagpapahintulot, at pamamaraan ng inspeksyon bago bumili.
Kung pinaplano mong i-upgrade ang iyong proseso ng wire EDM workholding, galugarin ang Wire EDM Chuck ng JWGRIP para sa Precision Workholding atmakipag-ugnayan sa aminkasama ng iyong mga detalye ng makina, mga teknikal na guhit, at mga kinakailangan sa aplikasyon. Makakatulong ang aming team na masuri ang compatibility ng fixture, talakayin ang mga customized na configuration, at magbigay ng quotation para sa isang workholding solution na iniayon sa iyong mga pangangailangan sa produksyon.
Mga Kaugnay na Balita
- Bakit Ka Dapat Pumili ng Katugmang EROWA Uniholder 72 ER-035211 para sa High-Precision na Workholding
- Bakit Mas Gusto ng 5-Axis Job Shops ang Compact High Precision Self Centering Zero Point Vise na may Hard Jaws
- Paano Mapapabuti ng 0-100mm Rotatable Wire EDM Vise ang Precision at Machining Efficiency
- Ang TP UnoSet Vee Vise para sa Wire EDM ba ang Ultimate Workholding Fix para sa Batch Cylindrical Shaft Parts Production
- Bakit pinipili ng maraming pabrika ng amag ang R-type 9-in-1 pneumatic chuck sa pagproseso ng EDM
- Bakit Ang UnoSet Adapter na may RSM 50 Pallet ay Nagtatakda ng Game-Changer para sa Modern Wire EDM Precision Manufacturing noong 2026
Mag-iwan ako ng mensahe
bagong produkto

Mga Rekomendasyon sa Balita