Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


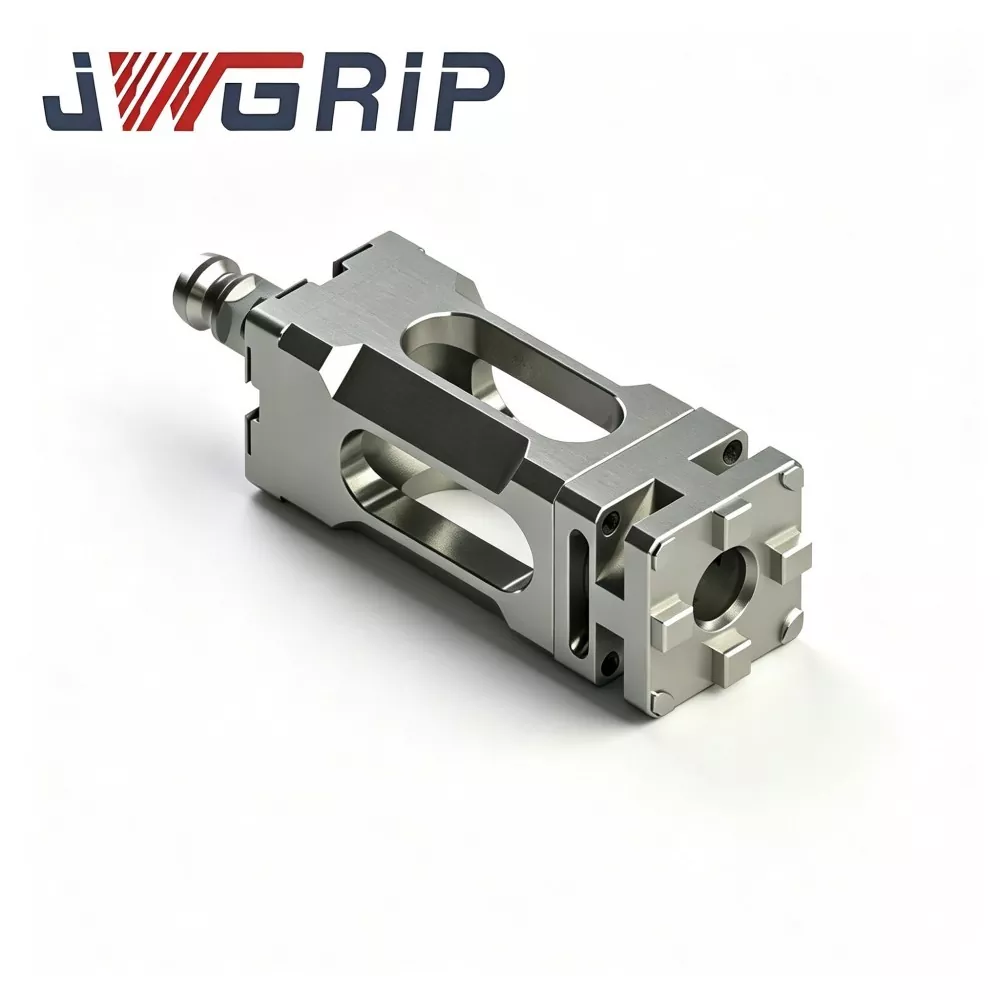

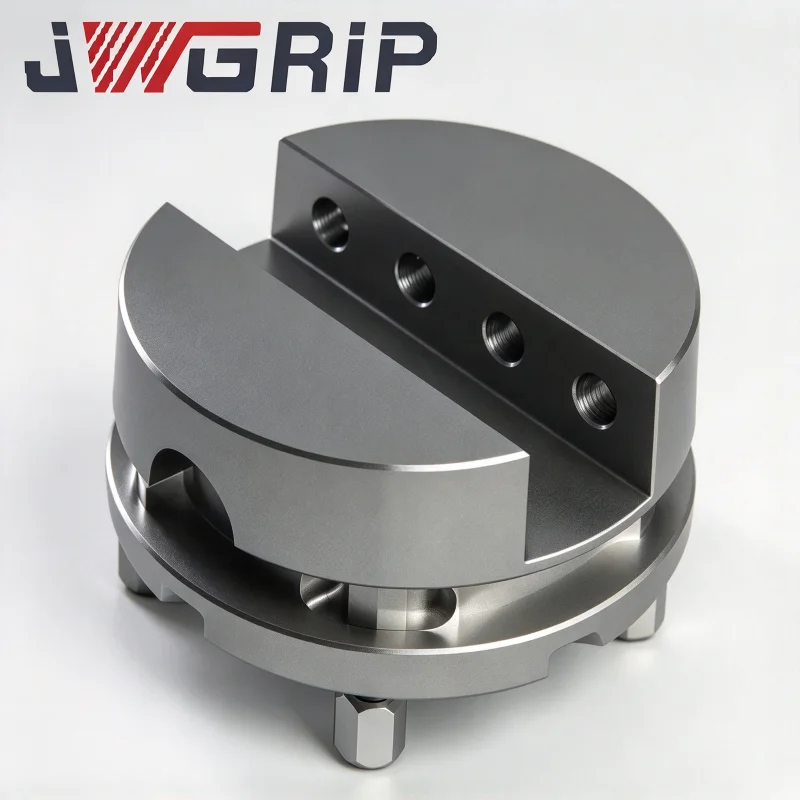
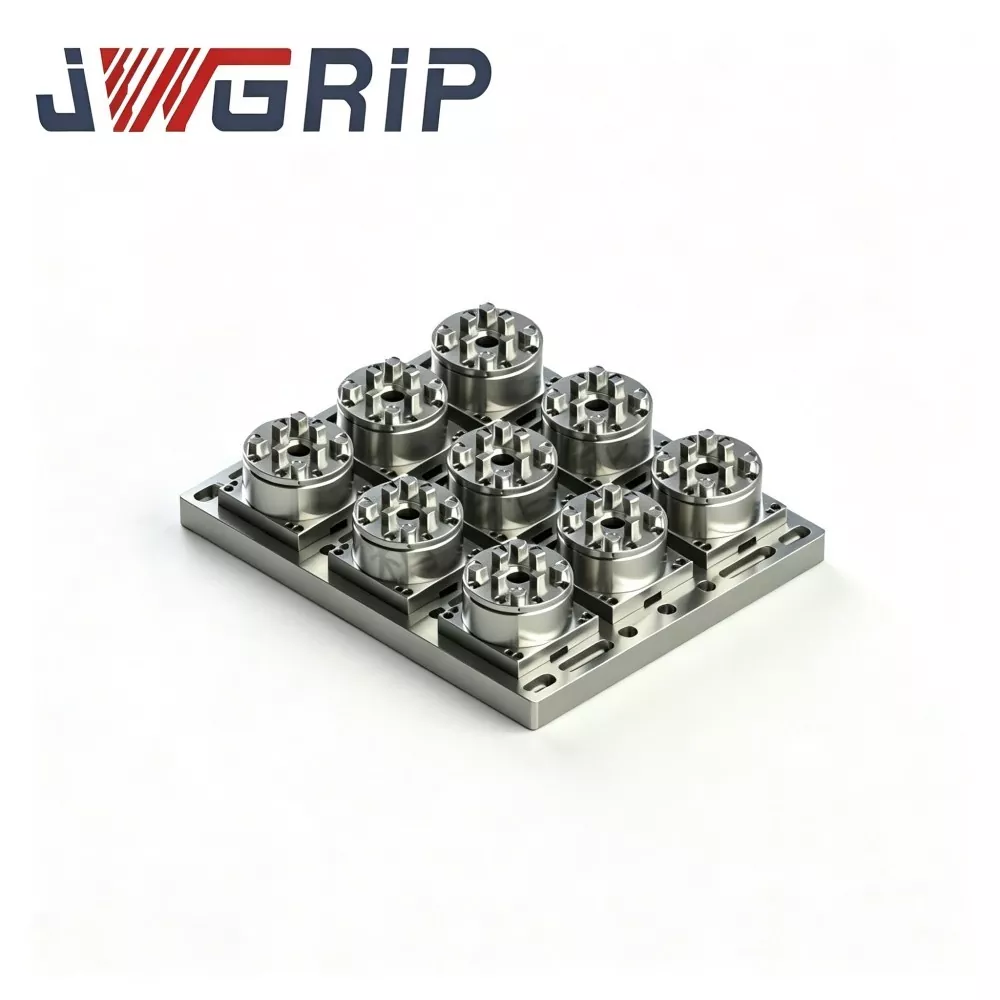
R-Type D100 Manual EDM Chuck
Ang JWGRIP ay ang propesyonal na manufacturer at supplier ng R-Type D100 Manual EDM Chuck sa China, na may mga standard na modelo na ganap na nasa Stock at sumusuporta sa pandaigdigang Bulk Order para sa pagsusumite ng tender ng proyekto at batch trial-run na pagkuha. Ito ay isang high-precision integrated manual datum clamping fixture na espesyal na idinisenyo para sa sinker EDM, die-making at multi-station electrode presetting workshops. Nag-a-adopt ng all-mechanical locking structure na walang pneumatic air source dependence, isinasama nito ang stable na manual clamping performance at high-precision concentricity positioning function sa isang unit.
Ang high-performance na R-Type D100 Manual EDM Chuck na ito ay ginawa gamit ang hardened anti-rust alloy steel, na nagtatampok ng stable clamping output, mahusay na concentricity consistency at outstanding long-term anti-abrasion performance sa ilalim ng madalas na manual locking cycle. Ang mga core locating surface ay gumagamit ng one-time na clamping precision grinding technology, at ang buong katawan ay sumasailalim sa integral hardening treatment upang mapahusay ang kalawang-proof at wear-resistant na kakayahan, ganap na umangkop sa mahalumigmig at puno ng coolant na malupit na EDM workshop environment. Iba sa conventional manual chuck na may madaling clearance expansion at accuracy decay, ganap nitong iniiwasan ang paglihis ng positioning na dulot ng pagkasira ng bahagi at pagbabagu-bago ng presyon ng hangin.
Ito ay epektibong binabawasan ang non-cutting auxiliary calibration time, pinapaikli ang mga electrode replacement cycles at pinapanatili ang pare-parehong katumpakan ng pagpoposisyon para sa multi-variety electrode processing. Malawakang naaangkop para sa sinker EDM machining at mold die manufacturing, nagbibigay ito ng flexible, stable at cost-effective na mechanical workholding solutions para sa mga mold enterprise, EDM job shop at machine tool system integrators sa buong mundo.
Bottleneck ng application
Maraming die-making na EDM workshop ang nahaharap sa mga praktikal na fixture bottleneck sa pang-araw-araw na produksyon:
· Ang mga pneumatic-driven na chuck ay nangangailangan ng kumpletong air piping at stable air-source infrastructure. Ang mga medium-small processing sites ay magdudulot ng dagdag na gastos sa workshop-transformation kung gumagamit ng mga pneumatic clamping solution.
· Ang mga karaniwang market manual na EDM chuck ay nagdudulot ng pagkasira sa ibabaw at lumalagong internal clearance pagkatapos ng libu-libong clamping cycle. Ang unti-unting nabubulok na concentricity ay magbubunga ng mga depekto sa mga ibabaw ng mold-cavity. Ang paulit-ulit na pag-calibrate sa dial-gauge ay kumokonsumo ng napakalaking hindi pinuputol na oras ng produksyon.
Pangunahing pagpapabuti:
1. Ang mga core locating surface ay gumagamit ng one-setup na precision-grinding na proseso ng pagmamanupaktura. Ang mga pangunahing gumagalaw na bahagi ay tumatanggap ng integral hardening treatment para sa pinabuting rust-proof at wear-resistant na kapasidad, na umaangkop sa humid EDM workshop environment na puno ng dielectric coolant.
2. Walang kinakailangang compressed-air source. Ang mga operator ay kumpletuhin ang pag-clamping at pag-lock ng puro sa pamamagitan ng mekanikal na istraktura ng cam. Ang pagbabagu-bago ng katumpakan na na-trigger ng hindi matatag na presyon ng hangin ay ganap na naaalis.
3. Sinusuportahan ang flexible na multi-station na offline na pag-preset ng electrode, pinapaikli ang cycle ng pagpapalit ng electrode, naghahatid ng pare-parehong mga resulta ng pagpoposisyon para sa multi-variety electrode processing.
4. Nagbibigay ng mahusay na mechanical workholding solution para sa sinker EDM at heavy-duty die-manufacturing production workflow.
Operating Logic
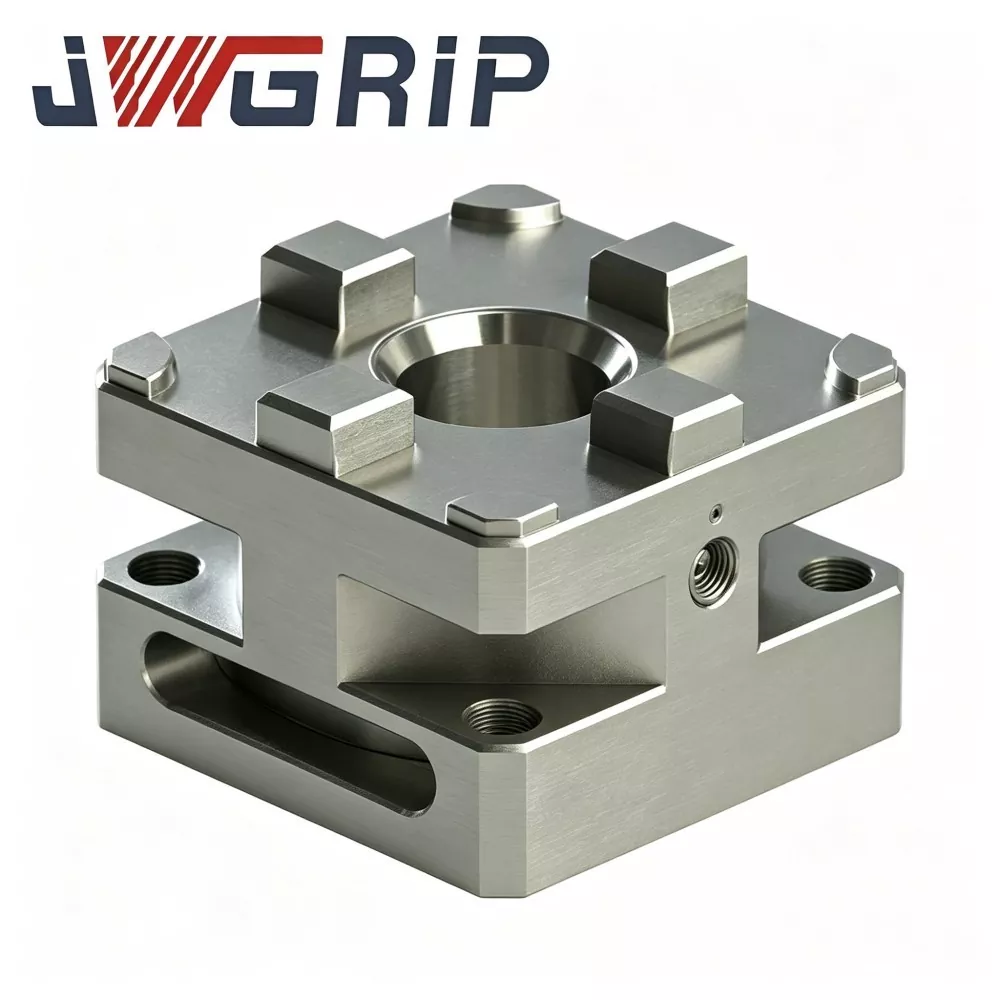
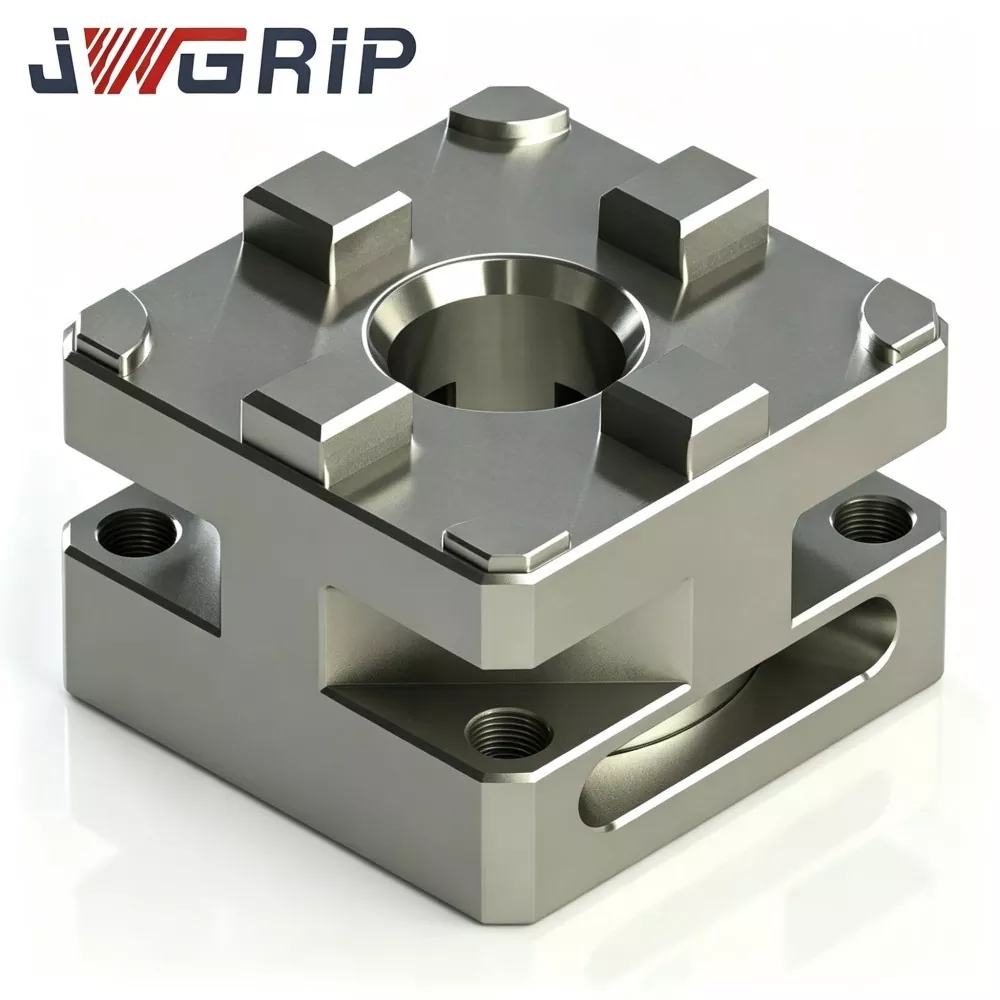
Ang JWGRIP R-Type D100 Manual EDM Chuck ay gumagamit ng reinforced four-jaw centering clamping architecture na may pinalaki na D100 outer-diameter benchmark:
1. Sumusunod ang bottom mounting datum sa mga karaniwang sukat ng pag-install ng D100. Maaari itong direktang ayusin sa EDM workbench o i-assemble gamit ang mga transitional adapter plate.
2. Ang heavy-duty internal cam-drive transmission ay nagko-convert ng manual torque input mula sa external torque wrench sa radial centering driving force para sa movable clamping jaws. Sa ilalim ng inirerekumendang metalikang kuwintas, ang apat na panga ay sabay-sabay na gumagalaw patungo sa central locating bore upang i-clamp ang mga electrode shank, mga may hawak o malalaking sukat na pagsingit ng amag.
3. Naglalabas ang reverse wrench rotation ng cam pre-load force; bukas ang mga clamping jaws para sa pag-disassembly ng kabit at pagpapalit ng bahagi.
Mga pangunahing tampok ng disenyo ng mekanikal:
· Lahat ng core locating datum plane ay tinatapos sa pamamagitan ng one-setup na multi-pass precision grinding, na nagpapababa ng accumulated tolerance na dulot ng assembly.
· Makapal na pader ng chuck-body kasama ang panloob na ipinamahagi na reinforcing ribs na pantay na kumakalat ng heavy-load na clamping stress sa buong shell, na iniiwasan ang lokal na posisyong deformation na dulot ng matagal na heavy-duty na manual locking. Ang stable na concentricity at repeat-positioning performance ay totoo pareho para sa project-tender-supported production sites at batch-trial-run-order validation workshops.
· Ang mga gumagalaw na ibabaw ng panga-mating ay pinahiran ng nakalaang anti-wear layer upang mapabagal ang abrasion mula sa polusyon ng carbon sediment sa ilalim ng mga kondisyong nababalot ng langis ng spark-erosion. Ang ganap na manu-manong unit na ito ay walang mga pneumatic connector o panloob na air-channel na istruktura.
Mga Pangunahing Kalamangan sa Teknikal
1. Maaasahang Pagsentro at Repeat-Positioning Consistency Ang pangunahing paghahanap sa mga functional surface ay dumaan sa multi-stage precision grinding. Concentricity ≤0.004 mm at repeat positioning accuracy ≤0.003 mm. Walang naiipon na paglihis sa pagpoposisyon pagkatapos ng libu-libong heavy-load na manual lock-unlock cycle, na nakakatugon sa mahigpit na mga kinakailangan sa pagpapaubaya para sa malalaking multi-cavity mold electrode fabrication.
2. Reinforced High-load Alloy-steel Chuck Body Main-body ay gumagamit ng premium na 42CrMo alloy steel na may integral quenching at tempering heat-treatment, ang surface hardness ay umaabot sa HRC 54-58. Ang napakahusay na impact-resistance, anti-deformation at dielectric-oil corrosion-resistance ay umaangkop sa heavy-weight electrode clamping tasks sa ilalim ng EDM oil-soaked condition. Malawakang pinagtibay sa mga malalaking negosyong gumagawa ng amag para sa matatag nitong kapasidad na nagdadala ng pagkarga.
3. Torque-standardized Manual Clamping nang walang Air-source Dependency Operators lock na may katugmang torque wrench; inirerekumendang tightening torque: 6-8 Nm. Ang patuloy na-torque operation ay nag-aalis ng hindi matatag na clamping-force na dulot ng hindi pare-parehong manual force input. Nang walang kinakailangang compressed-air, ang chuck ay gumagana nang maaasahan sa mga pansamantalang workshop, renovation zone at mobile debugging station. Pagkatapos ng isang beses na pag-calibrate ng datum sa machine-table, ang auxiliary time para sa electrode-holder swap ay bumaba nang husto, nakakataas ng EDM machine utilization para sa heavy-electrode na paulit-ulit na mga trabaho at madalas na binabago ang prototype mold tasks.
4. Pinalaking Clamping Range at Malawak na Mechanical Compatibility D100 na panlabas na dimensyon at central locating datum ay sumusunod sa mainstream na industriya ng manual-chuck na reference na benchmark. Tugma sa karamihan ng mga may hawak ng electrode na serye ng D100 na pangkomersyo, mga pallet at transitional adapter. Maaaring matanto ng drawing-driven na structural modification ang espesyal na pangkalahatang taas, pag-iwas sa mga cut-out at hindi karaniwang mounting-hole na layout upang matugunan ang mga personalized na teknikal na kinakailangan mula sa mga dokumento ng project-tender.
5. Kumpletong Dokumentasyon ng Pagsusuri sa Pagsunod sa Industriya Ang bawat batch ng produksyon ay nagsasagawa ng inspeksyon ng dimensyon, pagsubok sa hardness, heavy-load cyclic wear simulation at concentricity stability test. Maaaring ibigay ang CE at ISO9001 inspection-report paper para sa mga kliyente ng enterprise na kumukumpleto ng mga pormal na pamamaraan ng project-tender.
Checklist ng Pagsusuri
Magsagawa ng mga sumusunod na gawain sa paunang pagtatasa bago bumili ng JWGRIP R-Type D100 Manual EDM Chuck upang maiwasan ang mga hadlang sa aplikasyon sa site:
1. Sukatin ang available na sukat ng pag-install ng EDM machine work-platform. Kumpirmahin ang vertical at horizontal reserved clearance; maiwasan ang mekanikal na interference sa pagitan ng pinalaki na chuck shell at machine-tool spindle o gumagalaw na mga palakol.
2. Ihanda ang naka-calibrate na katugmang torque wrench para sa manu-manong pag-lock. Ang labis na manu-manong metalikang kuwintas ay nagiging sanhi ng permanenteng pagpapapangit ng panga; hindi sapat na metalikang kuwintas ay nagdudulot ng heavy-weight-electrode slipping risk sa panahon ng spark-erosion cutting.
3. Suriin ang dimensional na benchmark ng mga kasalukuyang electrode holder. Kumpirmahin kung ang kasalukuyang tooling ay sumusunod sa pamantayan ng industriya ng D100. Ang mga non-standard modified holder ay nangangailangan ng karagdagang transitional adapter parts.
4. Kontrolin ang EDM dielectric-oil liquid-level na taas. Ang mga pangunahing mounting-screw na posisyon ay dapat na panatilihin ang tamang distansya sa ibaba ng likidong ibabaw upang mabawasan ang carbon-sediment na akumulasyon sa sinulid na mga seksyon.
5. Para sa mga enterprise project-tender client o batch-trial-run-order manager, magsumite ng kumpletong on-site na mga parameter ng environment at mga kinakailangan sa performance para sa tumpak na pagtutugma ng configuration ng produkto.
Mga Alituntunin sa Pagpapanatili
Kapag nagde-deploy ng R-Type D100 Manual EDM Chuck, bigyang pansin ang mga panganib sa maling paggamit at mga mungkahi sa regular na pagpapanatili:
1. Mahigpit na sundin ang inirerekomendang hanay ng tightening-torque na 6-8 Nm. Ang sobrang torque na puwersa ng wrench ay magti-trigger ng permanenteng pagpapapangit ng istruktura ng panga; ang hindi sapat na metalikang kuwintas ay lumilikha ng nakatagong panganib sa pagdulas para sa mabibigat na mga electrodes sa panahon ng pagproseso ng spark-erosion.
2. Pigilan ang pag-iipon ng carbon-sediment sa loob ng jaw guide-grooves. Ang mga kontaminant ng carbon-particle ay sumasabog sa mga gumagalaw na ibabaw na nagsasama at humahantong sa pagkawala ng katumpakan ng pagpoposisyon. Magtakda ng nakapirming daloy ng trabaho sa pana-panahong paglilinis para sa mga on-site na operator.
3. Protektahan ang central locating hole at clamping-jaw working surface mula sa mabigat na mekanikal na banggaan. Ang malakas na epekto ay nakakasira sa katumpakan ng datum at direktang nagpapababa sa pagganap ng concentricity.
4. Regular na siyasatin ang katayuan ng mounting-screw-hole thread, alisin ang kalawang at oil sediment; maglagay ng maliit na dami ng anti-rust grease para sa pangmatagalang hindi gumaganang imbakan.
5. Para sa mga kliyente ng project-tender, pag-isahin ang mga detalye ng configuration ng operation-tool para sa bawat branch-workshop sa maagang yugto ng teknikal na komunikasyon.
6. Para sa mga kliyente ng batch-trial-run-order, i-archive ang kumpletong test-run na mga talaan para sa kasunod na sanggunian sa pagsusuri ng mass-procurement.
Bakit Bumuo ng Pangmatagalang Kooperasyon Sa JWGRIP
1. Ang Tunay na Factory-direct Source JWGRIP ay self-owned fixture-manufacturing enterprise sa halip na simpleng trading middleman. Ang buong production workflow ng R-Type D100 Manual EDM Chuck ay nakumpleto sa loob ng bahay. Ang mechanical engineering team ay nagmamay-ari ng higit sa 11 taong workholding-solution na karanasan sa R&D at lubos na nauunawaan ang magkakaibang real-world pain-points ng mga malalaking workshop sa paggawa ng amag ng EDM.
2. Mayaman na Teknikal na Pagbabago at Pagsuporta sa Proyekto na Kakayahan na Drawing-driven structural modification ay sumusuporta sa pangkalahatang-height adjustment, espesyal na pag-iwas-slot opening at hindi karaniwang mounting-hole na layout. Ang mga katanggap-tanggap na mode ng negosyo ay sumasaklaw sa maliit na lot na pagbili ng pagsubok, kumplikadong istrukturang teknikal na pagbabago, pormal na suporta sa tender ng proyekto at batch-trial-run-order na kooperasyon.
3. Transparent Project-oriented na Mekanismo ng Sipi ay ibinibigay ang malinaw na komersyal na panipi batay sa configuration ng produkto, pagiging kumplikado ng pagbabago at iba't ibang pattern ng pakikipagtulungan. Walang nakatagong dagdag na gastos na nagaganap sa buong ikot ng pagpapatupad ng proyekto.
4. Kumpletong Framework ng Garantiya ng Kalidad Ang bawat manu-manong EDM chuck ay may natatanging serial-number ng traceability. Sinasaklaw ng dalawang taong warranty ang mga depekto na nagmula sa pagmamanupaktura sa ilalim ng mga sitwasyong may rating na metalikang kuwintas at tamang pag-install. Ang mga clamping jaws at iba pang suot na bahagi ay mga consumable na bahagi na hindi kasama sa warranty. Ang koponan ng teknikal na suporta ay nagbibigay ng mga dokumentong gabay sa pag-install at mga panukala sa pag-troubleshoot ng karaniwang pagkakamali.
5. Nakokontrol at Nahuhulaang Iskedyul ng Paghahatid ang mga karaniwang spec na produkto ay sumusunod sa stable na fixed-production na ritmo. Para sa malalaking-batch na project-tender na paghahatid o batch-trial-run-order na sample na supply, pana-panahon naming pinapanumbalik ang pag-unlad ng produksyon at ginagarantiyahan ang matatag na ritmo ng supply ng mga kalakal.
FAQ
Q1: Ikaw ba ay tagagawa o tagapagtustos ng kalakalan para sa R-Type D100 Manual EDM Chuck?
A1: Ang JWGRIP ay tunay na tagagawa ng fixture na matatagpuan sa China. Ang lahat ng mga pamamaraan ng produksyon ay nagagawa sa loob ng bahay. Nag-aalok kami ng suporta sa teknikal na pagbabago na hinihimok ng pagguhit, serbisyo sa pagtutugma ng dokumento ng pagsusumite ng proyekto at pag-uutos ng batch-trial-run-order sa halip na magtrabaho bilang simpleng mangangalakal ng middleman.
Q2: Mapapanatili ba ng malakihang laki ng manual-type na chuck ang matatag na performance sa ilalim ng mahabang panahon na EDM dielectric-oil immersion?
A2: Ang mga standard-version na moving-matching-surface ay tumatanggap ng anti-wear surface-treatment na inangkop para sa EDM oil-bath environment. Mangyaring mahigpit na magsagawa ng pana-panahong pagpapanatili ng carbon-sediment-cleaning upang mapalawig ang kabuuang buhay ng serbisyo ng unit.
Q3: Ano ang concentricity at repeat-positioning accuracy ng standard-spec R-Type D100 Manual EDM Chuck?
A3: Standard-product concentricity ≤0.004 mm, repeat positioning accuracy ≤0.003 mm. Ang mga variant ng mas mataas na katumpakan ay maaaring maisakatuparan sa pamamagitan ng pagguhit na hinimok ng teknikal na pagbabago.
Q4: Aling mga kondisyon ng pinsala ang nasa labas ng saklaw ng saklaw ng warranty?
A4: Ang dalawang taong warranty ay nalalapat para sa mga depekto na dulot ng pagmamanupaktura sa ilalim ng rated-torque at tamang-install na mga kondisyon. Ang pinsalang dulot ng sobrang torque na operasyon, matigas na mekanikal na banggaan, abrasive-particle wearing at hindi wastong manual-maintenance ay hindi sakop. Ang mga clamping jaws ay nabibilang sa consumable wearing-parts.
Q5: Maaari ba akong makakuha ng pormal na komersyal-quotation na mga dokumento para sa project-tender-submission?
A5: Oo. Mangyaring makipag-ugnayan sa JWGRIP sales department. Naghahanda kami ng mga pormal na dokumento ng komersyal na panipi batay sa configuration ng produkto, sukat ng order at concrete-business-mode kabilang ang project-tender-submission o batch-trial-run-order na proyekto.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.

Mga Rekomendasyon sa Balita