Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

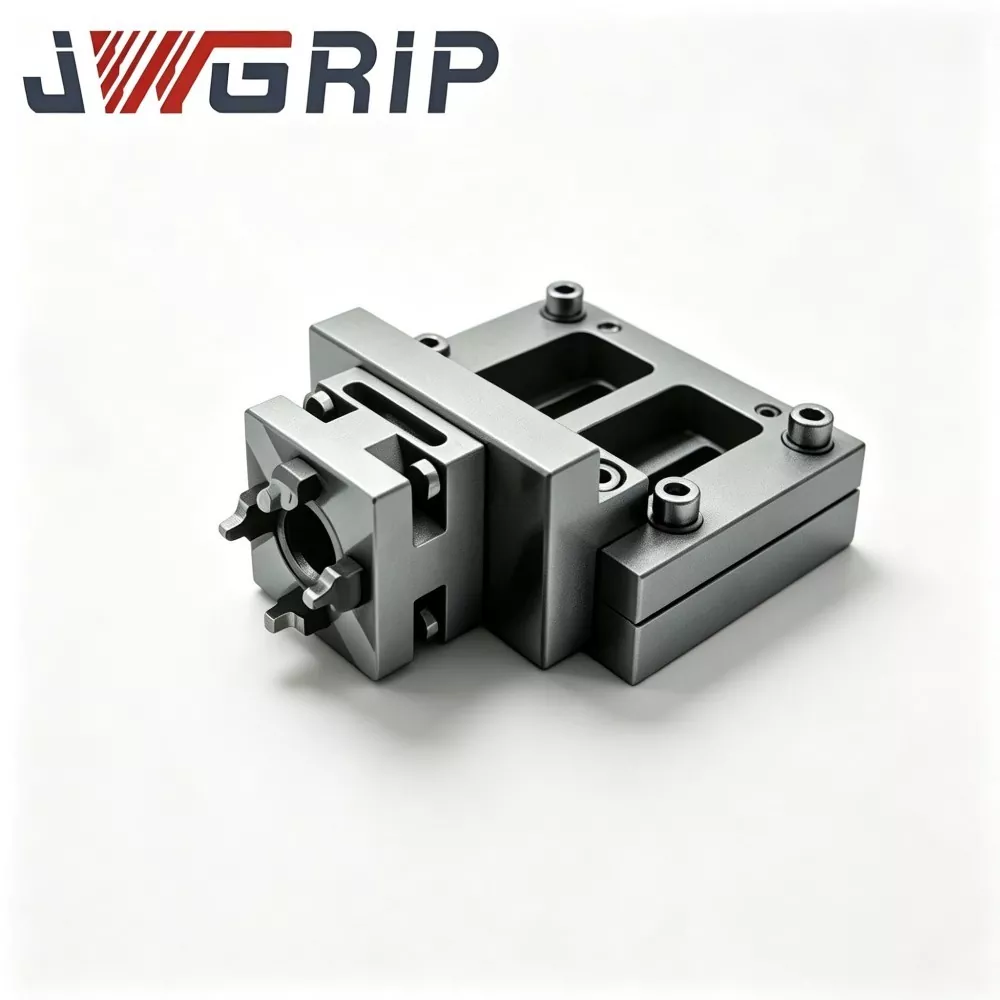
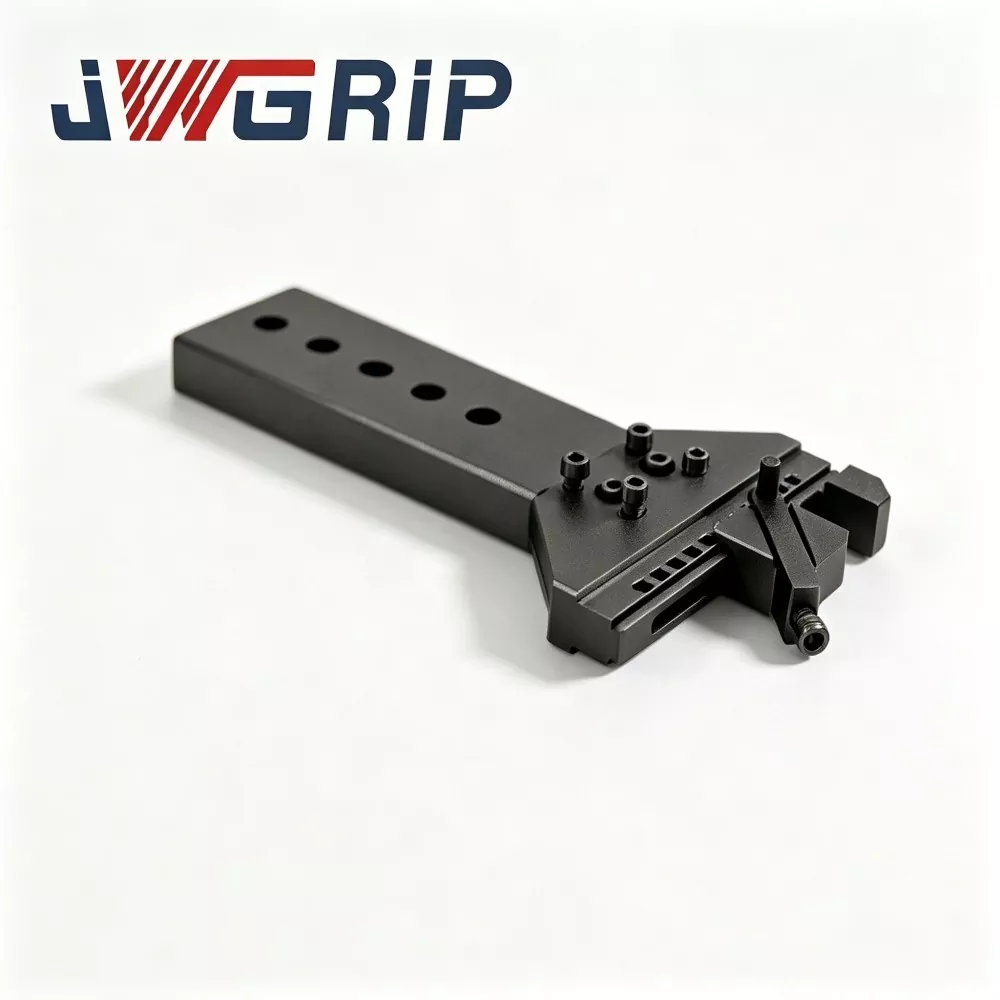

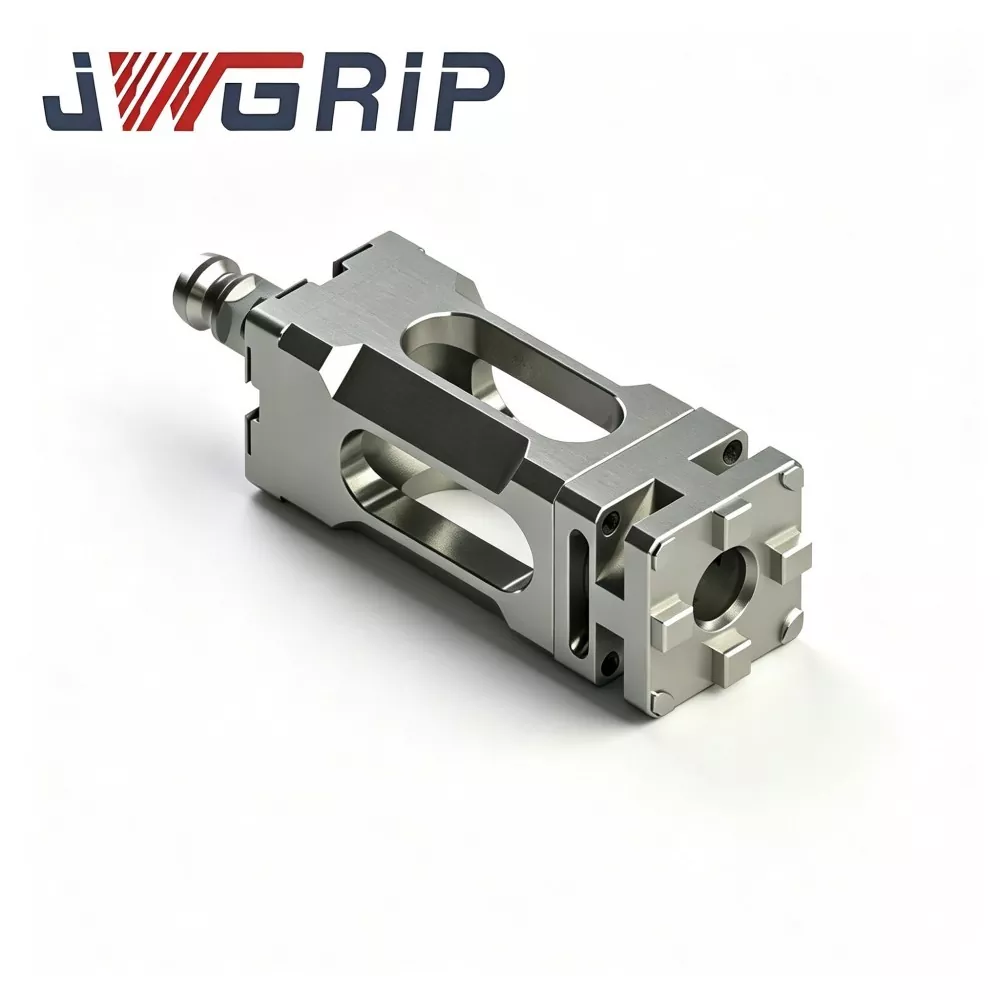

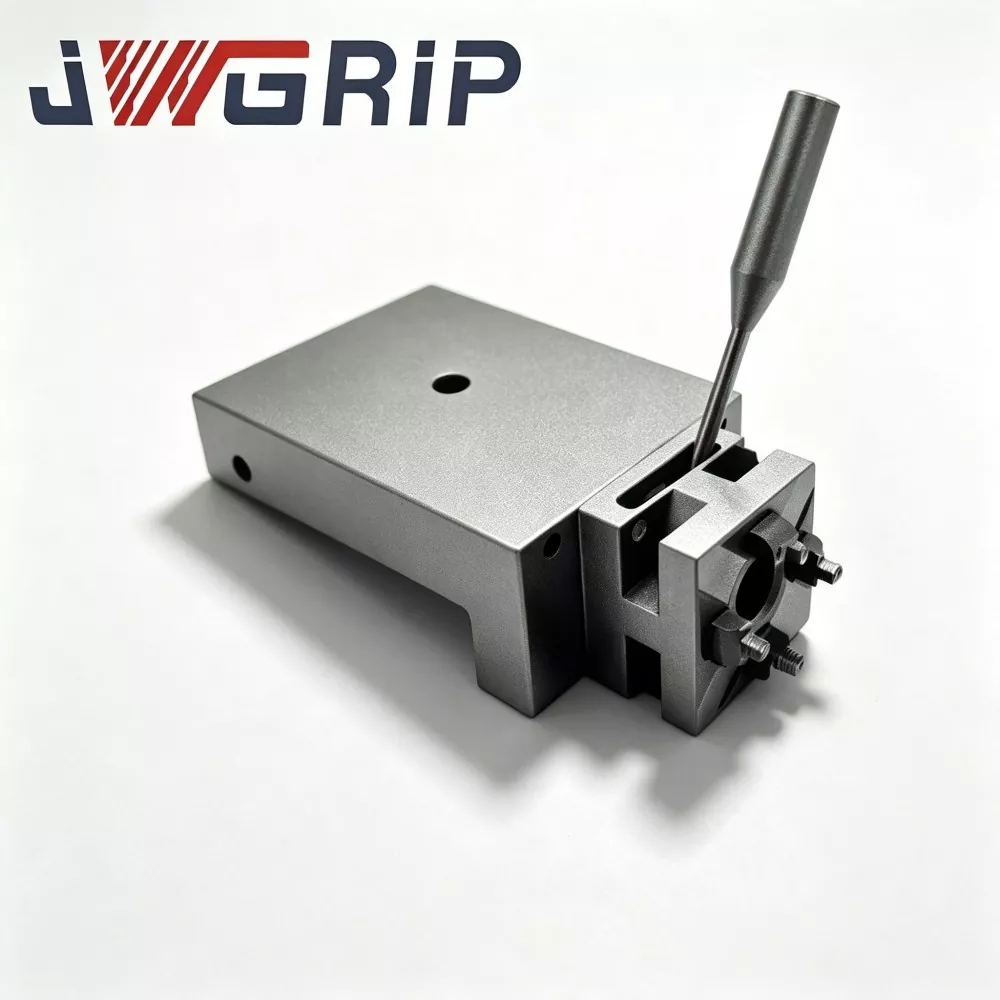
R-Type D150 Pneumatic EDM Chuck
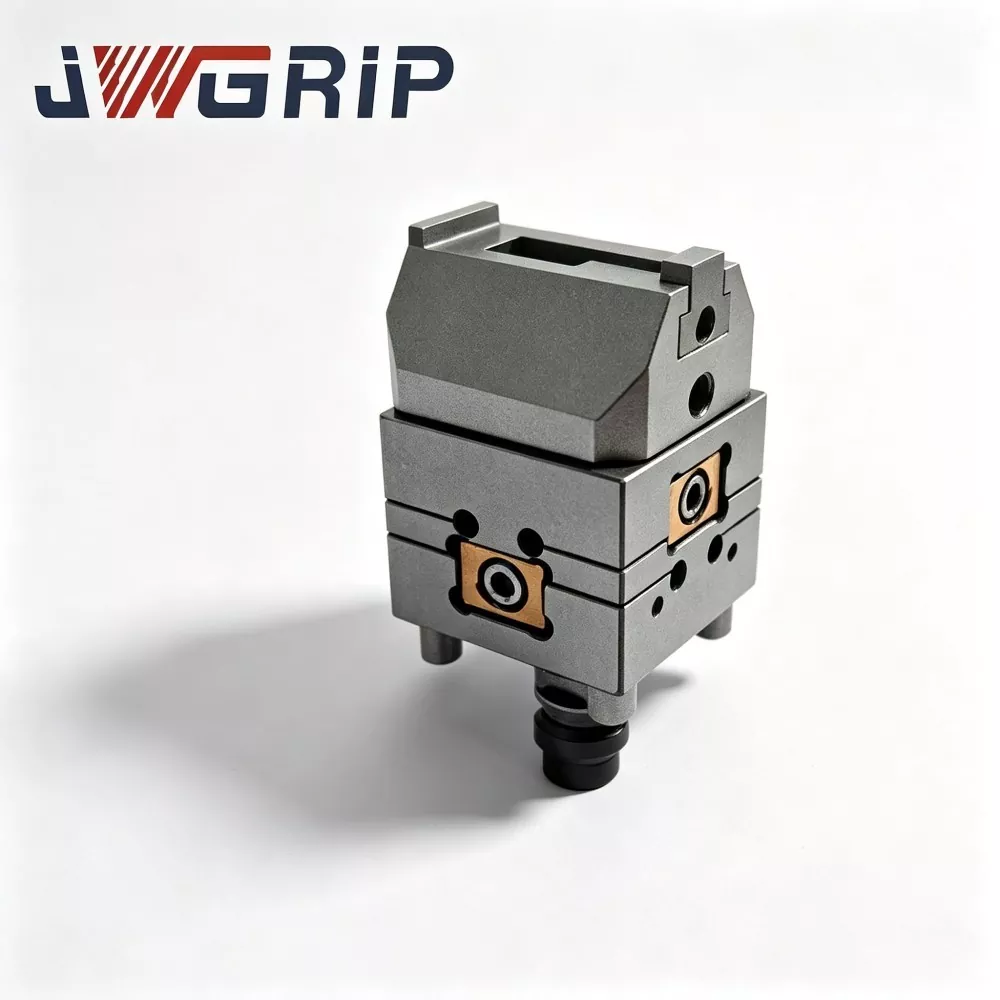
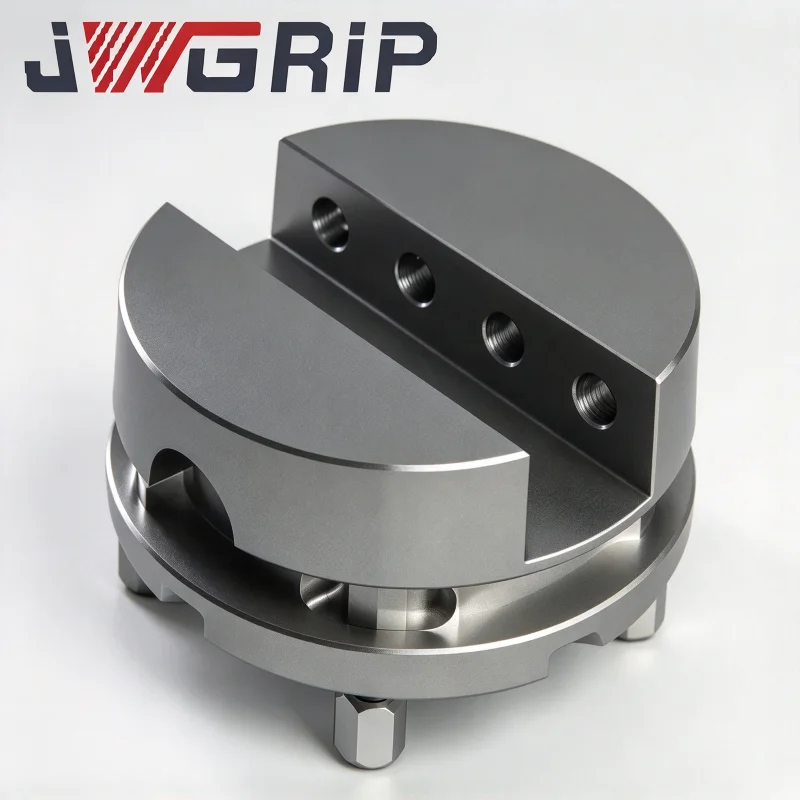
Ang JWGRIP ay ang Propesyonal na manufacturer at supplier ng R-Type D150 Pneumatic EDM Chuck sa China, na may mga standard na detalye na ganap sa Stock upang suportahan ang pandaigdigang framework agreement na kooperasyon at pag-deploy ng order ng consignment. Ito ay isang high-efficiency integrated pneumatic clamping fixture na propesyonal na na-customize at binuo para sa die-sinker EDM, wire-cut EDM at precision mold electrode machining scenario. Pinagsasama nito ang na-optimize na istruktura ng panloob na air circuit at ang high-precision positioning clamping unit sa isang aparato, na inaalis ang nakakapagod na manual alignment at paulit-ulit na mga pamamaraan ng pagkakalibrate na kinakailangan ng mga tradisyonal na fixtures.
Ang high-performance na R-Type D150 Pneumatic EDM Chuck na ito ay gawa sa high-grade quenched alloy steel, na nagtatampok ng ultra-stable na clamping force, mahusay na concentricity at outstanding long-term anti-fatigue performance sa ilalim ng tuluy-tuloy na pneumatic cycling. Ang mga core positioning reference surface ay gumagamit ng isang-beses na clamping integral machining technology, at ang mga pangunahing pagtutugma ng mga bahagi ay tiyak na dinidiin pagkatapos ng quenching treatment upang matiyak ang pare-parehong fitting clearance at katumpakan ng assembly. Ang na-optimize na panloob na air circuit ay epektibong binabawasan ang pagkawala ng presyon sa panahon ng paulit-ulit na pneumatic na pagkilos, pinapanatili ang stable na clamping status para sa pangmatagalang tuluy-tuloy na cyclic na operasyon at pag-iwas sa clamping force fluctuation at concentricity drift.
Sinusuportahan ng R-Type D150 Pneumatic EDM Chuck ang offline na pag-preset at mabilis na pagpapalit ng mga electrodes, na lubos na pinuputol ang oras ng auxiliary debugging at binabawasan ang manual positioning deviation. Maaari din itong ikonekta sa mga awtomatikong module ng paghawak ng robot upang maisakatuparan ang pagpapalit ng electrode na walang sasakyan. Malawakang naaangkop sa precision mold na pagpoproseso ng EDM, nagbibigay ito ng maaasahang high-precision na mga clamping solution para sa mga tagagawa ng amag, EDM processing subcontractors at automated production enterprise.
Clamping Solution
Sa real-world na mga workshop sa paggawa ng amag, ang electrode clamping ay isang pangunahing bottleneck na naghihigpit sa kahusayan sa pagproseso ng EDM:
· Ang mga kumbensiyonal na manual fixture ay nangangailangan ng paulit-ulit na pag-clamping, pag-align ng dial-gauge at pagkakalibrate ng posisyon para sa bawat pagpapalit ng electrode. Mataas ang gastos sa oras ng auxiliary, at ang katumpakan ng pagpoposisyon ay lubos na nakadepende sa on-site na karanasan ng operator.
· Para sa mga kumplikadong amag na nangangailangan ng tuluy-tuloy na pagpapalit ng maraming pangkat ng electrode, ang madalas na muling pag-setup ay makabuluhang nagpapalawak sa kabuuang oras ng produksyon.
· Maraming komersyal na murang pneumatic chuck ang bumubuo ng pagbabagu-bago ng presyon pagkatapos ng libu-libong cycle. Ang puwersa ng pag-clamping at concentricity drift ay makapipinsala sa kalidad ng pagbubuo ng panghuling molde cavity surface.
Ino-optimize ng JWGRIP ang istraktura ng produkto upang matugunan ang mga isyung nabanggit sa itaas:
1. Ang mga reference surface ng core positioning ay gumagamit ng one-clamping complete-machining process. Pagkatapos ng quenching treatment, ang mga kritikal na pagtutugma ng mga bahagi ay dumaan sa precision grinding upang magarantiya ang pare-parehong fitting clearance.
2. Pinababawasan ng na-optimize na panloob na air-circuit ang pagkawala ng presyon sa panahon ng paulit-ulit na pneumatic actuation, na nagpapanatili ng stable na clamping state para sa matagal na cyclic na trabaho.
3. Ang offline na pag-preset ng electrode ay sinusuportahan. Tinatapos ng mga operator ang pag-install at pag-debug ng electrode sa labas ng EDM equipment. Ang mabilis na pagpapalit pagkatapos ng docking ay umiiwas sa error sa pagpoposisyon mula sa paulit-ulit na manu-manong pagsasaayos.
4. Katugma sa mga robot na awtomatikong naglo-load-unloading na mga module para magawa ang unmanned electrode changeover, na nagbibigay ng maaasahang high-precision clamping para sa die-sinker EDM, wire-cut EDM at mass mold-electrode processing.
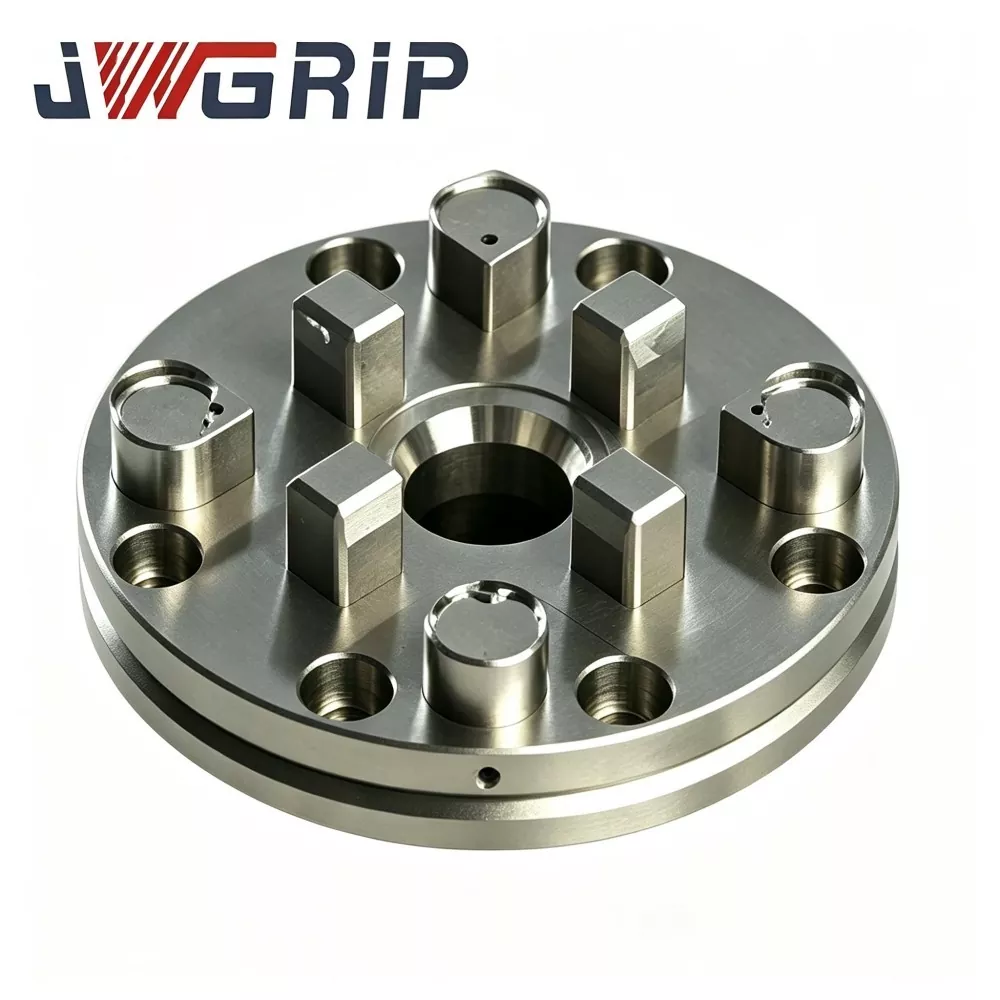

Panloob na Arkitektura
Ang JWGRIP R-Type D150 Pneumatic EDM Chuck ay inilalapat ang built-in na closed air-driven na wedge-type na clamping architecture:
1. Ang compressed air sa workshop ay dumadaloy papunta sa inner air chamber sa pamamagitan ng side-mounted air inlet port. Ang presyon ng hangin ay nagtutulak ng wedge sliding block at lumilikha ng radial driving force upang humimok ng maraming clamping jaws para sa pagsentro ng clamping patungo sa gitnang datum.
2. Kapag nailabas ang air supply, itinutulak ng built-in na return spring ang wedge block paatras, ang pag-clamping ng mga panga ay nakabukas para sa electrode shank o pag-disassembly ng fixture.
Mga pangunahing tampok ng disenyo ng istruktura:
· Lahat ng core locating datum surface ay tinatapos sa pamamagitan ng isang beses na high-precision grinding, na pinapaliit ang naipon na tolerance ng assembly.
· Ang mga air channel ay isinama sa loob ng chuck main-body sa halip na mga exposed external na pipeline, na pumipigil sa pagkasira ng banggaan sa ilalim ng EDM oil-immersed na kapaligiran.
· Ang pinalakas na inner ribs ay kumakalat nang pantay-pantay sa clamping stress sa chuck shell upang maiwasan ang lokal na konsentrasyon ng stress sa ilalim ng pangmatagalang cyclic clamping. Ang stable na concentricity at clamping performance ay totoo para sa parehong framework-agreement batch-use site at consignment-order end-user workshops.
· Ang mga panloob na bahagi ng sealing ay gumagamit ng espesyal na oil-resistant rubber material, custom-made para sa dielectric oil bath na mga kondisyon sa pagtatrabaho upang mapabagal ang pagtanda ng sealing sa panahon ng tuluy-tuloy na spark-erosion machining.
Pangunahing Teknikal na Pagganap
1. Superior Centering & Repeat-Positioning Capability Ang mga key locating surface ay dumaan sa multi-pass precision grinding. Concentricity ≤0.003 mm at repeat positioning accuracy ≤0.005 mm. Walang naipon na paglihis sa pagpoposisyon kahit na pagkatapos ng libu-libong beses na tuloy-tuloy na pag-clamping cycle, na nagbibigay-kasiyahan sa mahigpit na mga kinakailangan sa pagpapaubaya para sa kumplikadong multi-cavity mold electrode machining.
2. High-grade Anti-fatigue Alloy-steel Main-body Main-body ay gumagamit ng premium na 40CrNiMo alloy steel na may integral quenching at tempering heat-treatment, surface hardness HRC 52-56. Ang mahusay na anti-impact, anti-deformation at oil-corrosion-resistant na performance ay umaangkop sa pangmatagalang cyclic clamping sa ilalim ng EDM dielectric-oil immersion. Malawakang pinagkakatiwalaan sa mga high-end na negosyong gumagawa ng amag.
3. Mahalagang Pneumatic Quick-swap Productivity Gain Pagkatapos ng isang beses na pag-calibrate ng datum sa EDM machine table, ang pagpapalit ng electrode-holder ay nagkakahalaga lamang ng 5-10 segundo sa pamamagitan ng pagmamanipula ng pneumatic control valve. Ang manu-manong pag-tightening ng screw at paulit-ulit na dial-gauge tramming ay inalis. Bumaba nang husto ang non-cutting auxiliary time, nakakataas ng EDM machine utilization para sa mga multi-variety small-batch mold order at large-scale electrode processing projects.
4. Full adaptability to Oil-immersed EDM Working Scenario Ang na-optimize na custom na oil-resistant sealing assembly ay espesyal na idinisenyo para sa spark-erosion dielectric oil environment. Iniiwasan ng nakatagong integrated air-circuit ang pagkasira ng pipeline na dulot ng banggaan ng elektrod o paghawak ng bahagi ng amag. Matatag na pangmatagalang operasyon na babad sa langis nang walang madalas na pagpapanatili para sa mga joint ng air-pipe.
5. Kumpletuhin ang Industrial Compliance at Batch Inspection Ang bawat production batch ay nagsasagawa ng dimensyon check, concentricity test, cyclic clamping fatigue test at air-tightness inspection. Maaaring ibigay ang mga dokumento ng pagsubok sa CE at ISO9001 para sa mga kliyente ng enterprise na pumipirma ng mga kontrata sa sentralisadong pagkuha ng framework-agreement.
Checklist ng Pagtatasa
Kumpletuhin ang sumusunod na pre-assessment bago bumili ng JWGRIP R-Type D150 Pneumatic EDM Chuck upang maiwasan ang mga hadlang sa aplikasyon sa site:
1. Kumpirmahin ang available na espasyo sa pag-install ng EDM machine work-table. Sukatin ang patayo at pahalang na nakalaan na espasyo upang maiwasan ang mekanikal na interference sa pagitan ng chuck shell, spindle at gumagalaw na mga palakol.
2. I-verify ang stable na compressed-air supply. Ang gumaganang presyon ng hangin ay dapat manatiling matatag sa loob ng 0.4-0.6 MPa. Ang pinagmumulan ng hangin ay dapat na nilagyan ng oil-water separator upang salain ang moisture at impurities.
3. Suriin ang pang-araw-araw na naprosesong hanay ng diameter ng electrode shank, tiyaking ang tunay na dimensyon ng electrode ay nasa loob ng rated clamping scope ng chuck na ito.
4. Bigyang pansin ang EDM dielectric-oil immersion depth. Ang air-inlet joint ay dapat manatili sa itaas ng antas ng likido upang maiwasan ang back-flow ng langis na pumasok sa panloob na air-circuit.
5. Para sa mga kliyente ng enterprise framework-agreement o mga distributor ng consignment-order, isumite nang maaga ang buong on-site na mga parameter ng kapaligiran at mga kinakailangan sa performance para sa tamang pagtutugma ng configuration ng produkto.
Quality Inspection
Lahat ng JWGRIP R-Type D150 Pneumatic EDM Chucks ay ginawa at sinusuri sa loob ng aming fixture workshop na nakabase sa China kasunod ng multi-phase na standardized na daloy ng trabaho:
1. Papasok na inspeksyon ng hilaw na materyal: 40CrNiMo alloy steel bar para sa pagsusuri ng komposisyon ng kemikal at pagsubok sa katigasan; buong materyal na sertipikasyon na nakalakip. Direktang tinatanggihan ang mga hindi kwalipikadong hilaw na materyales.
2. Rough CNC machining: rough-process outer contour, inner wedge-block cavity, air-channel passages at pre-mount hole, na nag-iiwan ng finishing allowance para sa lahat ng functional surface na nauugnay sa paghahanap.
3. Quenching at tempering heat-treatment: tumpak na kontrolin ang heating, holding at cooling curve para maabot ang target na hardness na HRC 52-56 at mapawi ang panloob na stress. Ang hakbang na ito ay mahalaga para sa anti-fatigue performance laban sa pangmatagalang cyclic clamping force.
4. Fine CNC machining: machine central locating hole, wedge-block mating surface, air-inlet thread port at mounting hole. Ang pagpapaubaya ng pangunahing dimensyon ay kinokontrol sa loob ng ±0.006-0.010 mm.
5. Multi-run precision grinding para sa core locating datum planes para matugunan ang concentricity at flatness na kinakailangan.
6. Component assembly at air-circuit commissioning: i-install ang wedge-block group, return spring, espesyal na oil-resistant seal at clamping jaws. Paulit-ulit na open-close cyclic test kasama ang buong air-tightness inspection tanggalin ang assembly burrs at i-verify ang stable pneumatic driving.
7. Komprehensibong panghuling inspeksyon: dimensyon ng pagsubok, tigas, concentricity, katumpakan ng repeat-positioning, clamping-force stability at air-circuit leak-proof na performance. Ang bawat unit ay nakakakuha ng eksklusibong traceability serial number. Ang mga hindi sumusunod na kalakal ay napupunta para sa rework sa halip na packaging.
8. Paglilinis laban sa kalawang, pang-ibabaw na paggamot laban sa kaagnasan at pag-export-grade na packaging ng plywood-case na lumalaban sa shock.
Bakit Kami Piliin Bilang Iyong Kasosyo
1. Ang Real Factory Source JWGRIP ay sariling pagmamay-ari ng fixture manufacturer sa halip na purong trading middleman. Ang buong produksyon para sa R-Type D150 Pneumatic EDM Chuck ay nakumpleto sa loob ng bahay. Ang aming mechanical engineering team ay nagmamay-ari ng higit sa 11-taong karanasan sa EDM workholding R&D at lubos na nauunawaan ang mga praktikal na pain-point ng workshop sa paggawa ng amag.
2. Mga Flexible Cooperation Mode at OEM Customization Ang mga opsyon sa pagbabago ng OEM ay kinabibilangan ng pagsasaayos ng clamping-range, espesyal na conversion ng interface at pagmamarka ng logo ng brand ng kliyente. Ang maliit na lot na pagsubok na pagbili, customized na OEM development, pangmatagalang enterprise framework-agreement at distributor consignment-order na mga proyekto ay lahat ay katanggap-tanggap na mga pattern ng negosyo.
3. Transparent at Traceable na Pagpepresyo Nag-aalok kami ng mga malinaw na listahan ng presyo ayon sa configuration ng produkto, pagiging kumplikado ng pagbabago at iba't ibang uri ng pakikipagtulungan, nang walang mga nakatagong karagdagang gastos na lumalabas sa panahon ng pagpapatupad ng proyekto.
4. Kumpletong Mekanismo ng Garantiya ng Kalidad Ang bawat chuck ay may natatanging serial number ng traceability. Sinasaklaw ng dalawang taong warranty ang mga depektong dulot ng pagmamanupaktura sa ilalim ng na-rate na air-pressure at tamang-install na mga kondisyon. Nagbibigay ang teknikal na koponan ng dokumento ng gabay sa pag-install at mga tip sa pag-troubleshoot ng karaniwang pagkakamali. Ang mga pagod na sealing consumable parts ay hindi kasama sa warranty coverage.
5. Maaasahan at Mahuhulaang Iskedyul ng Paghahatid ang mga karaniwang spec na produkto ay sumusunod sa mga nakapirming cycle ng produksyon. Para sa paghahatid ng batch ng framework-agreement o consignment-order stocking demand, nagbibigay kami ng pana-panahong feedback sa progreso ng produksyon upang magarantiya ang matatag na ritmo ng supply.
FAQ
Q1: Ikaw ba ay tagagawa o tagapagtustos ng kalakalan para sa R-Type D150 Pneumatic EDM Chuck?
A1: Ang JWGRIP ay tunay na tagagawa ng fixture na nakabase sa China. Ang lahat ng mga daloy ng trabaho sa produksyon ay natapos sa loob ng bahay. Nagbibigay kami ng OEM development, serbisyong sumusuporta sa framework-agreement at consignment-order cooperation sa halip na magtrabaho bilang simpleng middleman trader.
T2: Mapapanatili ba ng pneumatic chuck na ito ang matatag na pagganap sa ilalim ng pangmatagalang EDM dielectric-oil immersion?
A2: Ang standard na unit ay gumagamit ng espesyal na oil-resistant sealing component na idinisenyo para sa EDM oil-bath environment. Mangyaring mahigpit na sundin ang detalye ng pag-install upang maiwasan ang dielectric-oil back-flow sa air-circuit para sa mas mahabang buhay ng serbisyo.
Q3: Ano ang concentricity at repeat-positioning accuracy ng standard R-Type D150 Pneumatic EDM Chuck?
A3: Standard-product concentricity ≤0.003 mm, repeat positioning accuracy ≤0.005 mm. Ang mga variant ng mas mataas na katumpakan ay maaaring maisakatuparan sa pamamagitan ng teknikal na pagsasaayos ng OEM.
Q4: Aling mga pinsala ang hindi kasama sa saklaw ng warranty?
A4: Ang dalawang taong warranty ay nalalapat para sa mga depektong dulot ng pagmamanupaktura sa ilalim ng na-rate na air-pressure at tamang pag-install. Ang pinsalang dulot ng labis na karga ng air-pressure, matigas na mekanikal na banggaan, sealing-part natural aging at hindi wastong manual maintenance ay hindi sakop.
Q5: Maaari ba akong makakuha ng opisyal na mga dokumento sa listahan ng presyo?
A5: Oo. Mangyaring makipag-ugnayan sa JWGRIP sales department. Naghahanda kami ng pormal na listahan ng presyo batay sa configuration ng produkto, dami ng pagbili at mga mode ng pakikipagtulungan kabilang ang mga proyekto sa framework-agreement o consignment-order.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita