Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


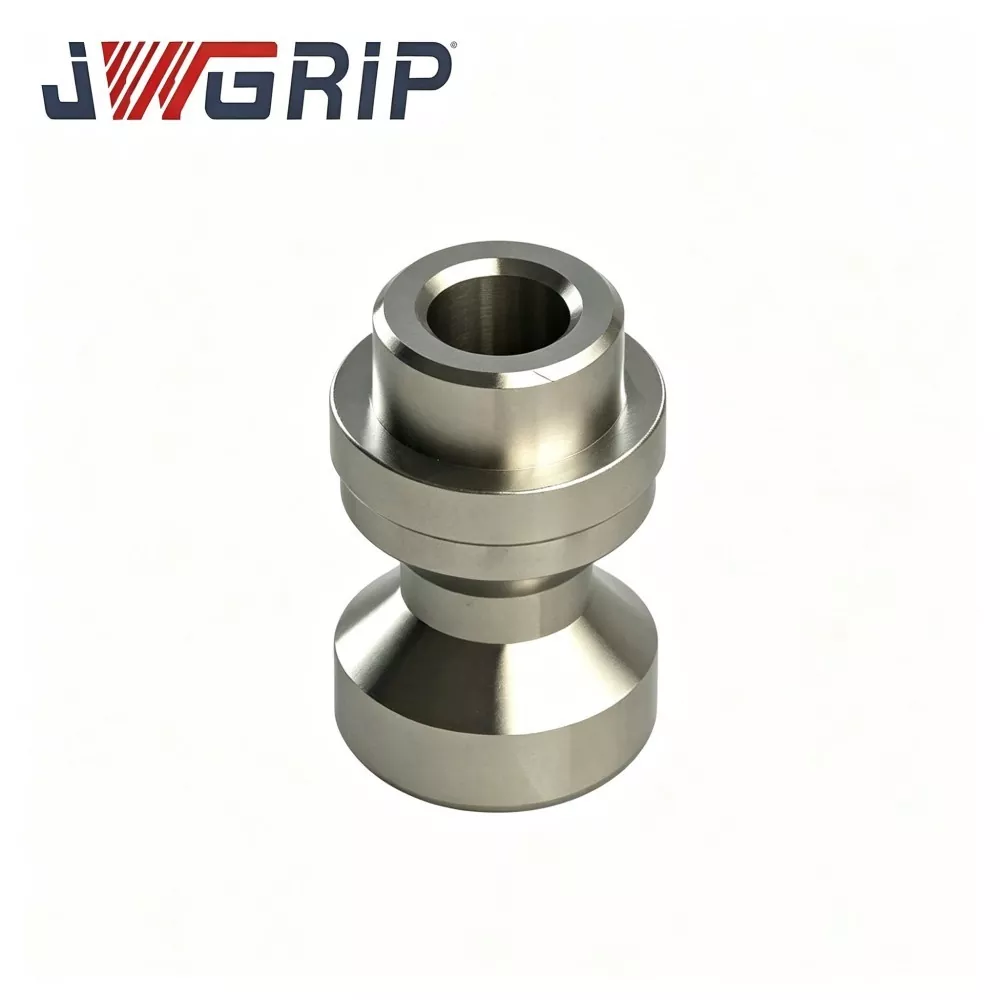
Precision D16 Zero Point Pull Stud para sa CNC Workholding
Ang JWGRIP ay ang propesyonal na tagagawa at supplier ng Precision D16 Zero Point Pull Stud para sa CNC Workholding sa China, na may mga standard na detalye na ganap sa Stock at tumatanggap ng pandaigdigang Bulk Order para sa mga pabrika ng CNC machining, fixture integrator at tool room maintenance team. Ito ay isang high-precision core positioning at locking component na propesyonal na tumugma para sa D16 series na zero-point clamping system sa CNC workholding. Isinasama ang high-precision positioning benchmark at stable force transmission structure sa isang unit, ito ay nagsasagawa ng mga pangunahing function ng fixture positioning, locking force transmission at paulit-ulit na positioning benchmarking sa panahon ng high-speed machining.
Ang Precision D16 Zero Point Pull Stud para sa CNC Workholding ay ginawa mula sa mga premium na alloy steel raw na materyales, na gumagamit ng standardized forging, maraming precision heat treatment cycle at ultra-precision grinding na proseso. Naiiba sa ordinaryong pangkalahatang layunin na pull studs, ino-optimize nito ang pamamahagi ng stress ng spherical contact area, epektibong binabawasan ang lokal na presyon ng contact at iniiwasan ang maagang spalling, scratching at plastic deformation sa ilalim ng pangmatagalang cyclic clamping load. Sa matatag na geometric accuracy na pinananatili pagkatapos ng daan-daang libong clamping cycle, ang matibay na pull stud ay ganap na sumusunod sa mga pamantayan sa kaligtasan ng makinarya ng CE.
Ang bawat batch ay sumasailalim sa mahigpit na papasok na inspeksyon ng materyal, forging flaw detection, hardness classification, precision dimensyon screening at natapos na product cycle sampling verification. Ito ay malawakang ginagamit para sa bagong zero-point fixture assembly at pagpapalit ng pagod at deformed pull studs para sa on-site na pagpapanatili ng fixture. Sumusuporta sa agarang pagbili ng stock at malakihang mga order sa pagsasaayos ng workshop, pati na rin ang OEM at personalized na customized na pagbabago ng mga detalye ng thread, taas ng balikat at spherical tolerance, nagbibigay ito ng stable at high-precision na zero-point positioning supporting solutions para sa pandaigdigang CNC precision machining enterprise.
Operational Workflow
Ang D16 Zero Point Pull Stud ay ang pangunahing force-transfer at positioning na bahagi ng D16-series zero-point clamping system para sa CNC workholding. Kapag ang zero-point fixture station ay nagsasagawa ng clamping action, ang internal clamping mechanism ay nagla-lock sa spherical pulling surface ng D16 pull stud. Umaasa sa spherical surface contact at shoulder positioning face, kinukumpleto nito ang dual positioning ng radial at axial directions para sa mga fixtures at pallets, at nagpapadala ng mataas na locking pulling force para sa high-speed CNC cutting process.
Kung walang kwalipikadong D16 Zero Point Pull Stud, ang D16 zero-point fixture system ay magdaranas ng mga sumusunod na tipikal na malfunction sa praktikal na produksyon:
1. Hindi matatag na pag-lock ng fixture, bahagyang shift ang fixture sa ilalim ng cutting vibration
2. Ulitin ang pagbaba ng katumpakan ng pagpoposisyon na dulot ng spherical surface scratch, spalling o plastic deformation
3. Abnormal na ingay ng clamping, hindi pantay na diin sa mga panloob na clamping jaws ng zero-point station
4. Hindi mailalabas nang maayos ang fixture dahil sa stud shoulder deformation o pagkasira ng thread
Mga core na tumutugmang interface ng D16 Zero Point Pull Stud:
1. Spherical pulling contact surface: Nakikipagtulungan sa panloob na clamping jaws ng D16 zero-point fixture station, nagtataglay ng pangunahing locking pulling force.
2. Paghanap ng reference na mukha sa balikat: Axial positioning benchmark, akma nang malapit sa ibabaw ng fixture sa ibaba, tinutukoy ang posisyon ng Z-axis ng fixture.
3. Mounting thread section: I-screw sa fixture o pallet threaded hole, napagtanto ang nakapirming pag-install ng pull stud.
4. Anti-rotation flat / positioning feature (opsyonal): Pinipigilan ang pull stud rotation sa panahon ng clamping-releasing cycle.
Kumpletuhin ang clamping-releasing working workflow:
1. I-fasten ang D16 zero-point pull stud sa ilalim ng fixture o papag sa pamamagitan ng mounting thread.
2. Inilalagay ng mga operator o kagamitan sa automation ang fixture na may pull stud sa D16 zero-point fixture station. Ang spherical surface ng pull stud ay pumapasok sa inner cavity ng istasyon upang mapagtanto ang pre-positioning.
3. Kumikilos ang mekanismo ng pneumatic/hydraulic clamping ng zero-point station; clamping jaws clamp ang spherical contact surface ng D16 pull stud, na bumubuo ng malakas na puwersa ng paghila. Ang locating shoulder face ay malapit na umaangkop sa station reference plane para tapusin ang radial-axial combined positioning.
4. Pagkatapos makumpleto ang pagpoposisyon at pag-lock, sisimulan ng CNC machine-tool ang high-speed cutting, at ang cutting reaction force ay ipinapadala sa pamamagitan ng pull stud sa zero-point fixture station.
5. Pagkatapos ng machining task, ang zero-point station ay nagsasagawa ng pagkilos sa pag-unlock; nakabukas ang mga clamping jaws at pinakawalan ang spherical surface ng D16 pull stud.
6. Maaaring alisin ang fixture/pallet mula sa zero-point station, na kumukumpleto ng isang buong ikot ng machining, handa na para sa next-round fixture swap.
Ang mga karaniwang murang unibersal na pull stud ay nakakaalam lamang ng basic pulling connection function, nang walang naka-target na optimization sa spherical surface stress distribution, heat-treatment hardness gradient at shoulder flatness para sa D16 zero-point system operating condition. Sa ilalim ng pangmatagalang cyclic clamping at cutting impact load, sila ay madaling kapitan ng spherical surface spalling, shoulder deformation at thread wear, na humahantong sa pagkawala ng katumpakan ng buong zero-point fixture unit. Gamit ang masaganang praktikal na karanasan ng D16 zero-point fixture on-site maintenance projects, ino-optimize ng JWGRIP ang spherical contact stress, multi-cycle heat-treatment at ultra-precision grinding process lalo na para sa D16 Zero Point Pull Stud, na makakapagpapanatili ng mabibigat na cyclic pulling load sa madalas na produksyon ng fixture-swap, at maiwasan ang maagang pag-lock ng mga bahagi sa posisyon ng zero.

Praktikal na Pain-Point Analysis
1. Maikling buhay ng serbisyo ng mga ordinaryong low-cost general pull studs Ang conventional general pull studs ay gumagamit ng simpleng proseso ng heat-treatment. Ang spherical contact surface ay madaling makagawa ng spalling at scratch pagkatapos ng libu-libong clamping cycle. Kinakailangan ang madalas na pagpapalit, na nagiging sanhi ng downtime ng produksyon at pagtaas ng gastos sa pagpapanatili ng fixture.
2. Ulitin ang pag-anod ng katumpakan ng pagpoposisyon na dulot ng spherical surface at paghanap ng pinsala sa balikat Sa ilalim ng cutting vibration at cyclic pulling load, ang mga mababang pull stud ay dumaranas ng spherical plastic deformation o paghahanap ng shoulder face dent. Direkta itong nagdudulot ng paglihis sa pagpoposisyon ng kabit, na nagreresulta sa hindi matatag na sukat ng workpiece at tumaas na rate ng pagtanggi.
3. Nakatagong panganib ng hindi sapat na pagganap ng pag-lock sa ilalim ng mabigat na paggupit Sa panahon ng heavy-feed milling ng mold steel at aluminum alloy na workpiece, ang pull stud ay nagdudulot ng malaking puwersa ng reaksyon. Ang mga hindi na-optimize na pull stud ay maaaring magdulot ng panganib sa pagdulas sa ilalim ng mataas na puwersa ng paghila, na nagbabanta sa kaligtasan sa pagma-machining sa lugar.
4. Mahina ang pagpapalit ng mga hindi karaniwang binagong produkto ng pull stud Ang mga hindi karaniwang pull stud sa merkado ay may hindi pare-parehong spherical tolerance, taas ng balikat o detalye ng thread. Hindi maaaring palitan ang mga ito para sa karaniwang D16 na zero-point na mga istasyon ng fixture, na nangangailangan ng manu-manong pagbabago sa pag-aayos sa panahon ng pagpapalit at pagpapahaba ng downtime ng kagamitan.
5. Hindi matatag na komprehensibong performance nang walang kumpletong inspeksyon ng batch. Nilaktawan ng ilang supplier ang pagtukoy ng kapintasan, pag-uuri ng hardness at pag-verify ng cycle sampling. Ang mga indibidwal na may sira na stud ay dumadaloy sa lugar ng produksyon, na nagti-trigger ng biglaang pagkabigo sa pag-unlock ng fixture at hindi inaasahang pagsara ng produksyon.
Nilulutas ng JWGRIP Precision D16 Zero Point Pull Stud ang nabanggit na mga bottleneck sa produksyon sa pamamagitan ng limang core design measures: premium alloy steel raw material, optimized spherical-surface stress-distribution design, multi-cycle precision heat-treatment, ultra-precision grinding para sa mga pangunahing functional surface, full-range na batch inspection na sumusunod sa mga pamantayan sa kaligtasan ng makinarya ng CE.
Komposisyon ng Module
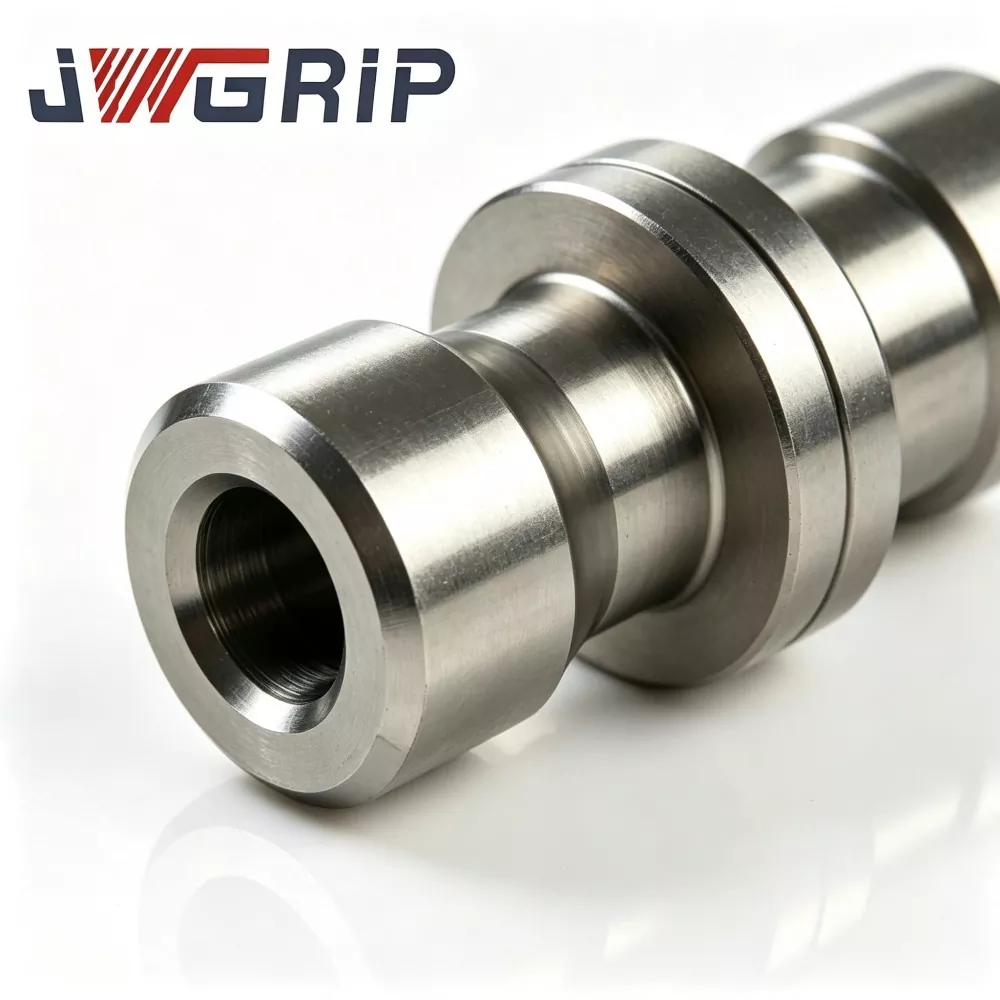
Ang JWGRIP Precision D16 Zero Point Pull Stud para sa CNC Workholding ay single-body high-precision positioning-locking component para sa D16-series na zero-point fixture system. Kabilang sa mga pangunahing functional na seksyon nito ang apat na bahagi:
1. Spherical pulling contact surface: Pangunahing clamping stress-bearing area, na tumutugma sa internal clamping jaws ng D16 zero-point station.
2. Paghanap ng reference na mukha sa balikat: Axial positioning benchmark surface, umaangkop sa ilalim ng fixture o zero-point station reference plane.
3. Seksyon ng mounting thread: Installation thread para sa pag-screwing sa fixture / pallet threaded hole.
4. Anti-rotation flat feature: Pinipigilan ang pull-stud spinning sa panahon ng clamping-unlocking cycle (karaniwan at opsyonal na custom na bersyon).
Pangunahing Bahagi Paglalarawan
1. Spherical pulling contact surface Pinaproseso ng ultra-precision grinding, na-optimize na spherical stress distribution structure. Pagkatapos ng espesyal na paggamot sa init, ang ibabaw ay nakakakuha ng mataas na tigas at wear-resistance, lumalaban sa spalling, scratch at plastic deformation sa ilalim ng daan-daang libong cyclic clamping load. Ito ang core force-bearing contact area para sa zero-point locking.
2. Paghanap ng shoulder reference face High-precision ground flat benchmark na mukha. Mahigpit na kontrol ng perpendicularity sa pagitan ng mukha ng balikat at spherical center, ginagarantiyahan ang katumpakan ng pagpoposisyon ng axial ng fixture, iniiwasan ang paglihis ng dimensyon ng Z-axis na dulot ng pagbaluktot o pagtabingi ng mukha sa balikat.
3. Seksyon ng mounting thread Nag-adopt ng high-precision na detalye ng thread na tumugma sa D16 zero-point fixture system. Magandang tensile strength at anti-fatigue performance, na pumipigil sa pagdulas o pag-crack ng thread sa ilalim ng pangmatagalang pag-load ng paghila.
4. Tampok na anti-rotation flat Milled anti-rotation flat structure, pinipigilan ang pull-stud mula sa pag-ikot kasama ng clamping-jaw friction habang paulit-ulit na pagpapalit ng fixture, pinoprotektahan ang pagiging maaasahan ng koneksyon ng thread; magagamit para sa karaniwang bersyon, sinusuportahan din ang pasadyang pagkansela ayon sa mga kinakailangan sa pagguhit ng customer.
Mga Kalamangan sa Teknikal
1. Espesyal na binuo para sa D16-series zero-point clamping system, 100% interchangeable standard spare-part solution Iba sa unibersal na pull-stud na produkto sa merkado, ang Precision D16 Zero Point Pull Stud para sa CNC Workholding ay ganap na na-optimize para sa D16 zero-point fixture station na clamping jaw profile at position benchmark parameter, pulling force requirement parameter Direktang pagpapalit nang walang pangalawang pagbabago sa angkop, lubos na binabawasan ang downtime ng pagpapanatili ng kabit.
2. Na-optimize na spherical stress distribution + multi-cycle precision heat-treatment, namumukod-tanging wear-resistance at anti-fatigue performance I-optimize ang spherical contact stress para mapababa ang lokal na contact pressure. Ang premium na alloy na bakal na may multi-cycle na precision na heat-treatment ay nakakamit ng makatwirang hardness gradient. Mabisang labanan ang spalling, scratch at plastic deformation sa ilalim ng daan-daang libong cyclic clamping, pahabain ang buhay ng bahagi ng serbisyo.
3. Ultra-precision grinding para sa mga pangunahing surface, stable na pangmatagalang repeat-positioning performance Ang spherical surface at paghahanap ng shoulder reference face ay gumagamit ng ultra-precision na proseso ng paggiling. Mahigpit na geometric tolerance na kontrol para sa perpendicularity, roundness at spherical na dimensyon. Panatilihin ang pare-parehong pagganap sa pagpoposisyon pagkatapos ng malalaking dami ng mga fixture-swap cycle, tiyaking matatag ang dimensyon ng machining ng workpiece.
4. Ang standard na spot stock at flexible na kakayahan sa pag-customize ng OEM ay nasa sapat na stock ng standard D16 zero-point pull studs para sa agarang pagpapalit ng maintenance ng fixture. Suportahan ang pag-customize ng OEM: pagsasaayos ng detalye ng thread, pagbabago sa taas ng balikat, pag-optimize ng spherical tolerance, pagbabago ng istraktura ng anti-rotation, upang matugunan ang mga personalized na pangangailangan ng iba't ibang espesyal na solusyon sa fixture ng CNC.
5. Mahigpit na full-process na inspeksyon ng batch at mass production-site na pag-verify Ang bawat production batch ay kumukumpleto ng incoming-material inspection, forging flaw detection, hardness screening, precision dimension sorting at finished-product cycle sampling verification. Ang mga produkto ay mass-apply at na-verify sa isang malaking bilang ng mga domestic CNC zero-point fixture production sites.
Pag-iingat sa Pag-install at Pagpapatakbo
1. Paglilinis at pagsusuri bago ang pag-install Linisin ang may sinulid na butas sa fixture/pallet nang lubusan, alisin ang mga iron chips, pagputol ng residue ng likido at mga dayuhang contaminant. Suriin ang sinulid na butas para sa pinsala; ayusin o palitan ang kabit na sinulid kung sira ang mga ngipin ng sinulid. Suriin ang mating reference surface kung may dent, burr o scratch.
2. D16 zero-point pull-stud mounting Screw D16 pull stud sa fixture threaded hole. Higpitan nang mahigpit na sundin ang torque na kinakailangan na tinukoy sa teknikal na datasheet. Ang over-torque tightening ay ipinagbabawal, upang maiwasan ang pagkasira ng thread, pagbaluktot sa mukha ng balikat at pagkabigo sa katumpakan ng nakatagong pagpoposisyon.
3. Suriin ang status ng pagkakabit ng benchmark ng assembly Pagkatapos ng pag-install, kumpirmahin ang paghahanap ng mukha ng reference sa balikat nang malapit sa ibabaw ng ilalim ng fixture nang walang ikiling o puwang. Huwag magkaroon ng mga dayuhang particle na nasa pagitan ng balikat at kabit. Kung maraming pull stud ang naka-install sa isang kabit, tiyaking ang lahat ng stud ay mananatiling pare-pareho ang katayuan sa pag-mount.
4. Pre-use manual swap simulation test Mount fixture na na-assemble gamit ang D16 pull studs papunta sa D16 zero-point fixture station, magsagawa ng paulit-ulit na manual clamping-unlocking test. Suriin na ang clamping ay matatag, ang pag-unlock ay makinis, walang abnormal na ingay. Kumpirmahin na walang jamming sa pagitan ng pull-stud spherical surface at station inner jaws.
5. Pagsubok sa pag-verify ng estado ng pagputol Magsagawa ng pagsubok na pagputol para sa workpiece, siyasatin ang katatagan ng pag-lock ng fixture at pagkakapare-pareho ng dimensyon ng machining ng workpiece. Matapos makumpirma na kwalipikado ang pagganap, pormal na ilagay sa batch production.
6. Pang-araw-araw na on-site na kinakailangan sa inspeksyon Regular na i-demount ang mga pull stud para sa inspeksyon ng hitsura. Suriin ang spherical surface kung may scratch/spalling, inspeksyunin ang mukha ng balikat kung may dent at sinulid kung masuot. Palitan ang pull stud nang nasa oras kapag may halatang pinsala, iwasan ang hindi inaasahang pagkabigo sa katumpakan sa panahon ng mass machining.
Mga Serbisyong Suporta Pagkatapos ng Pagbebenta
1. Remote na online na teknikal na patnubay: sumasaklaw sa konsultasyon sa pagpili ng pull-stud, patnubay ng torque sa pag-install at pag-troubleshoot sa lugar ng zero-point fixture.
2. Ang kumpletong teknikal na datasheet at dokumento ng pagpapatakbo ng pag-install ay ibinibigay para sa bawat order sa pagbili.
3. Pagkonsulta sa custom na proyekto sa antas ng engineering: pagbabago sa detalye ng thread, pagsasaayos ng taas ng balikat, pag-customize ng spherical tolerance, pag-optimize ng istrukturang anti-rotation at iba pang mga personalized na pangangailangan.
4. Suportahan ang single-piece sample spot procurement at large-batch bulk order supply ng D16 zero-point pull studs, nakakatugon sa agarang maintenance ng fixture at mga hinihingi sa pag-upgrade ng workshop batch.
5. Salaysay ng Warranty: Sa ilalim ng tamang pag-install at na-rate na gumaganang pulling-load na kundisyon, ang non-consumable na pangunahing katawan ng D16 Zero Point Pull Stud ay may 2 taong warranty. Ang pagsusuot na sanhi ng normal na cyclic friction, scratch mula sa dayuhang epekto ng chip ay hindi kasama sa saklaw ng libreng warranty. Ang pinsalang dulot ng over-torque mounting, overload pulling force, gawa ng tao na banggaan at hindi tamang operating environment ay hindi sakop ng warranty.
FAQ
Q1: Maaari bang direktang itugma ang Precision D16 Zero Point Pull Stud na ito sa karaniwang D16-series na zero-point fixture station?
Oo. Ang Precision D16 Zero Point Pull Stud para sa CNC Workholding ay karaniwang tumutugma sa positioning-locking spare-part para sa D16-series na zero-point fixture station. Ang spherical na dimensyon, taas ng balikat at detalye ng thread lahat ay sumusunod sa orihinal na pamantayan ng D16 system, maaaring direktang i-install at palitan nang walang pangalawang pagbabago.
Q2: Ilang mga clamping cycle ang maaabot ng JWGRIP D16 zero-point pull stud sa rated working condition?
Sa ilalim ng wastong pag-install, wastong torque at malinis na kapaligiran sa pagtatrabaho, maaari itong umabot sa daan-daang libong clamping cycle. Ang aktwal na buhay ng serbisyo ay nauugnay sa pagputol ng load, antas ng polusyon ng chip at katayuan ng regular na pagpapanatili sa site ng produksyon.
Q3: Kung kailangan ng espesyal na thread, dimensyon ng balikat o spherical tolerance para sa proyekto, available ba ang custom na serbisyo?
Available ang custom na serbisyo ng OEM. Maaari kang magbigay ng mga guhit o detalyadong teknikal na mga parameter, maaari naming ayusin ang thread, taas ng balikat, spherical tolerance at anti-rotation na istraktura ayon sa aktwal na mga kinakailangan sa kabit.
Q4: Sinusuportahan ba ang isang pirasong sample na pagbili para sa pag-verify at pagpapanatili ng fixture?
Oo. Ang standard D16 zero-point pull studs ay nasa stock, na sumusuporta sa isang pirasong sample na pagbili para sa fixture test at on-site maintenance, na sumusuporta din sa malalaking volume na bulk order para sa mga proyekto sa pagkukumpuni ng workshop.
Q5: Ano ang mga pangunahing punto para sa pang-araw-araw na pagpapanatili ng D16 zero-point pull stud?
Mga focus point: Panatilihing malinis ang thread, spherical contact surface at paghahanap ng mukha sa balikat na walang chip residue; mahigpit na higpitan ang pull-stud sa bawat tinukoy na metalikang kuwintas; regular na siyasatin ang spherical surface kung may spalling / scratch, shoulder face kung may dent at sinulid para sa pagsusuot; palitan ang pull-stud nang nasa oras sa sandaling lumitaw ang halatang pinsala.
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Kaugnay na Mga Produkto
Mga Rekomendasyon sa Balita