Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

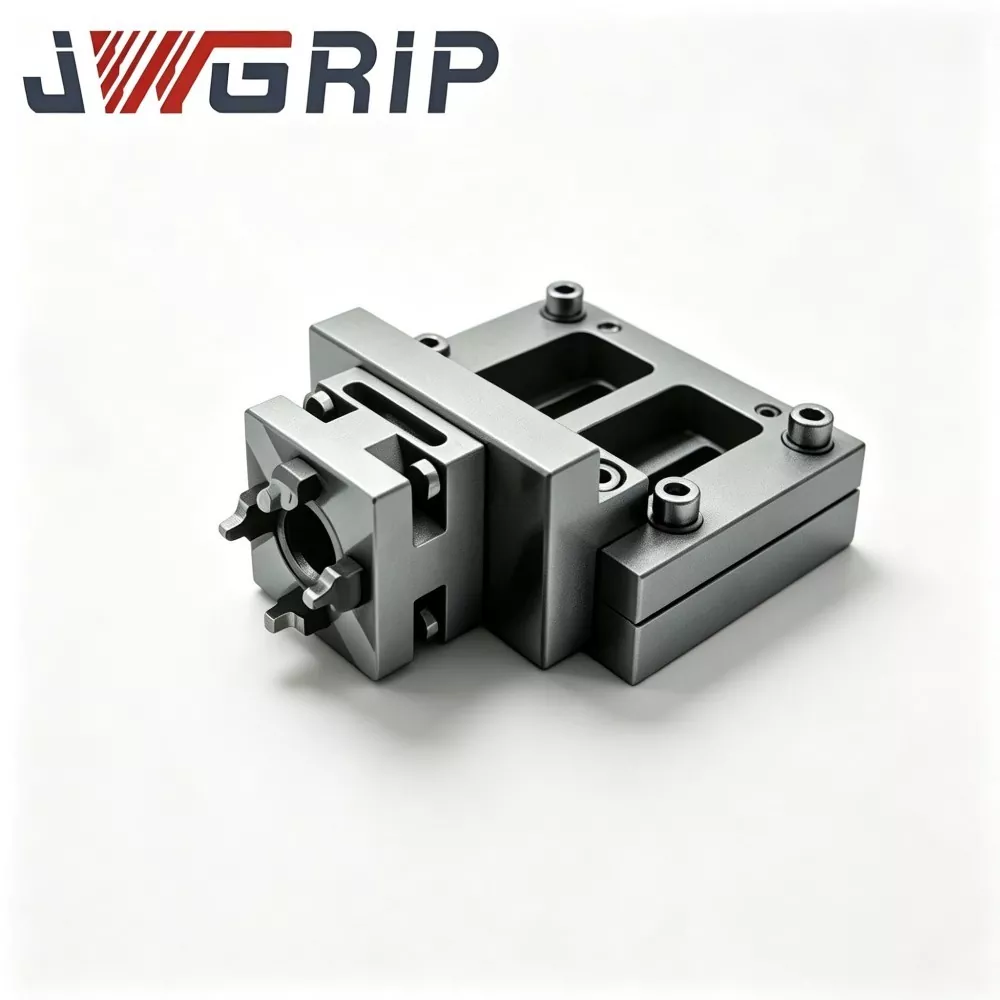
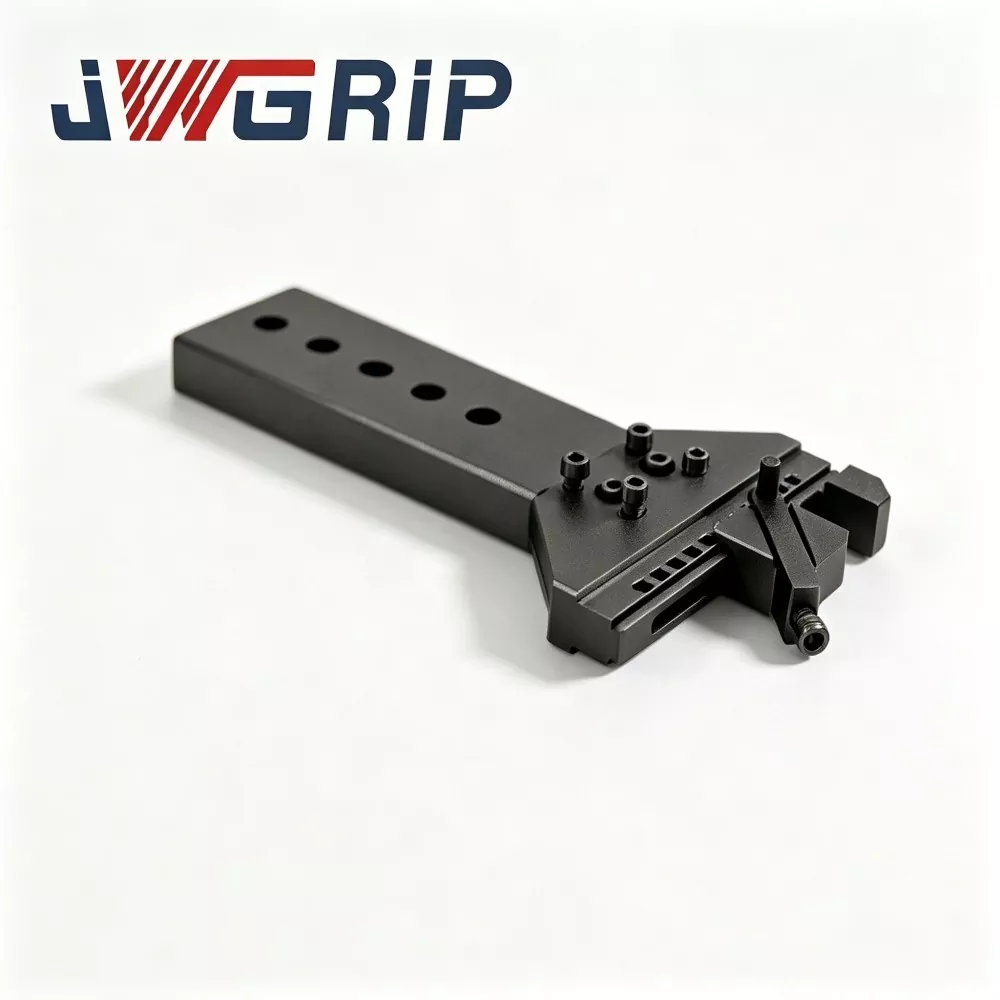

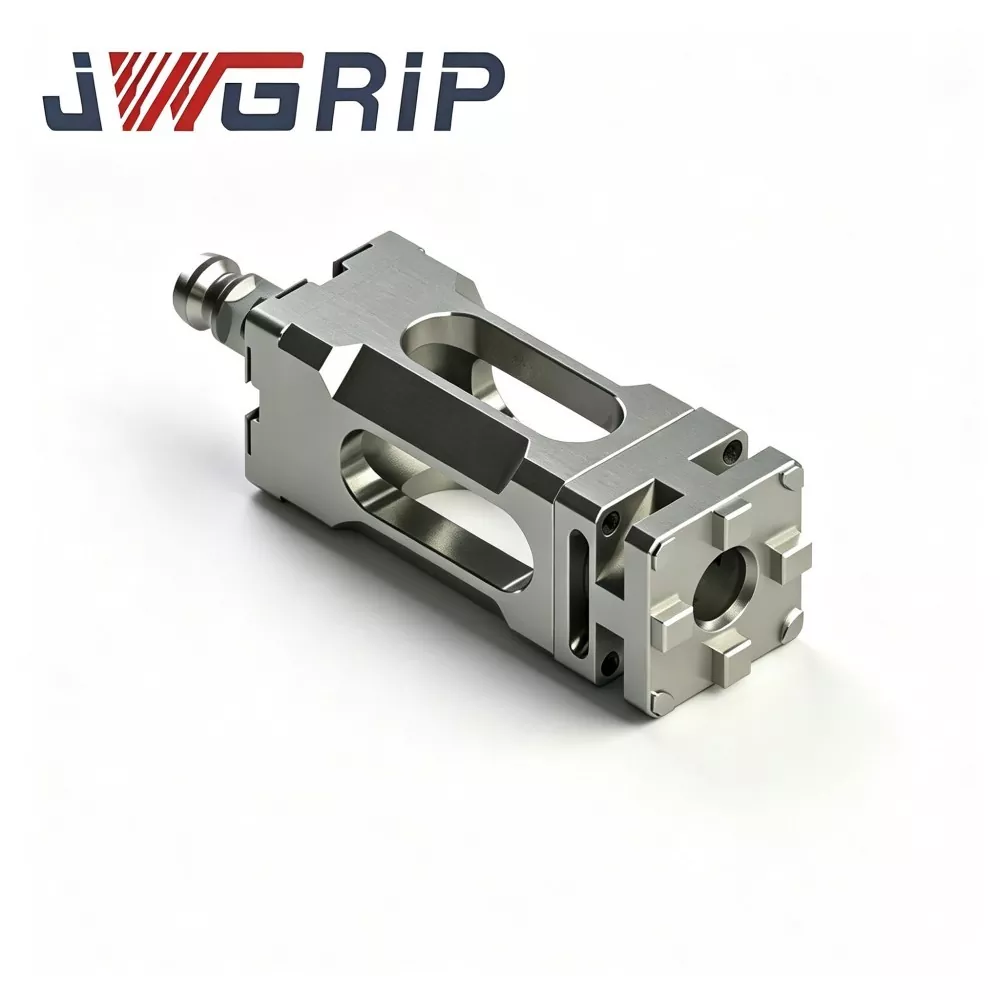
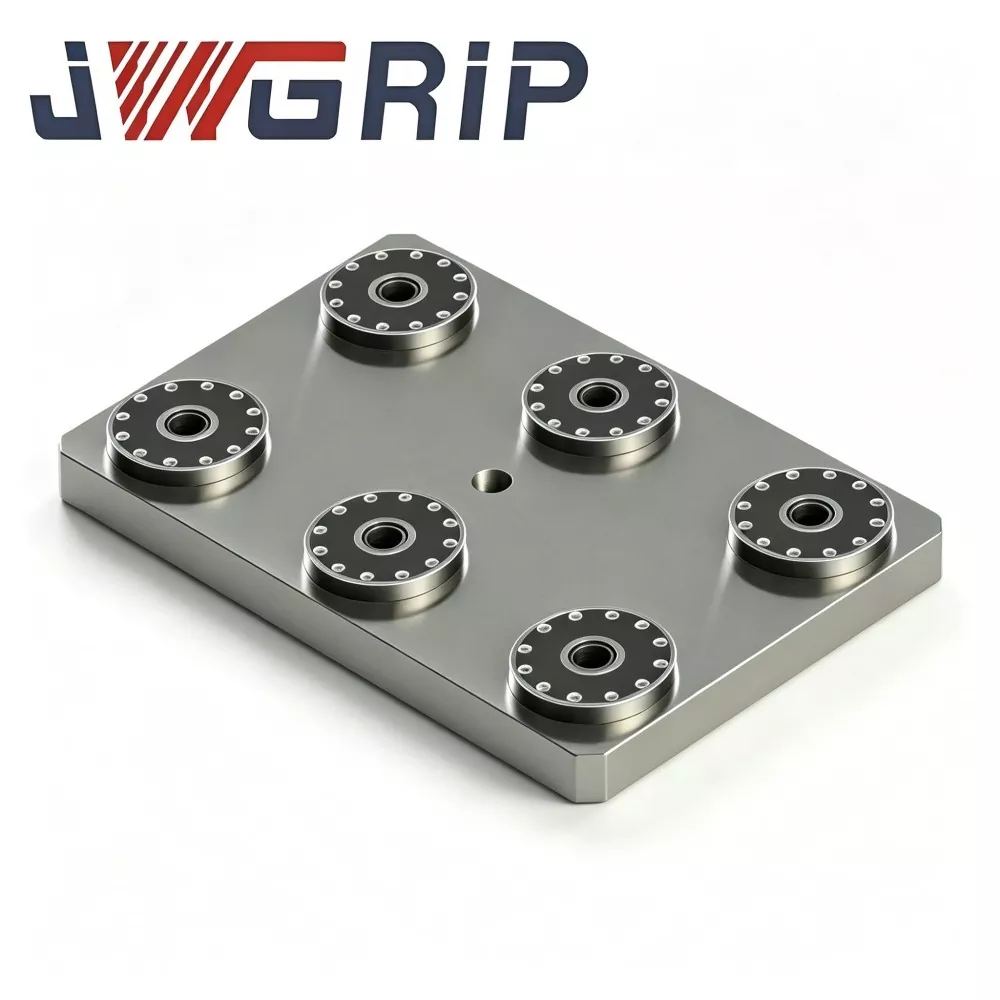
Anim na Posisyon Zero Point Clamping Plate
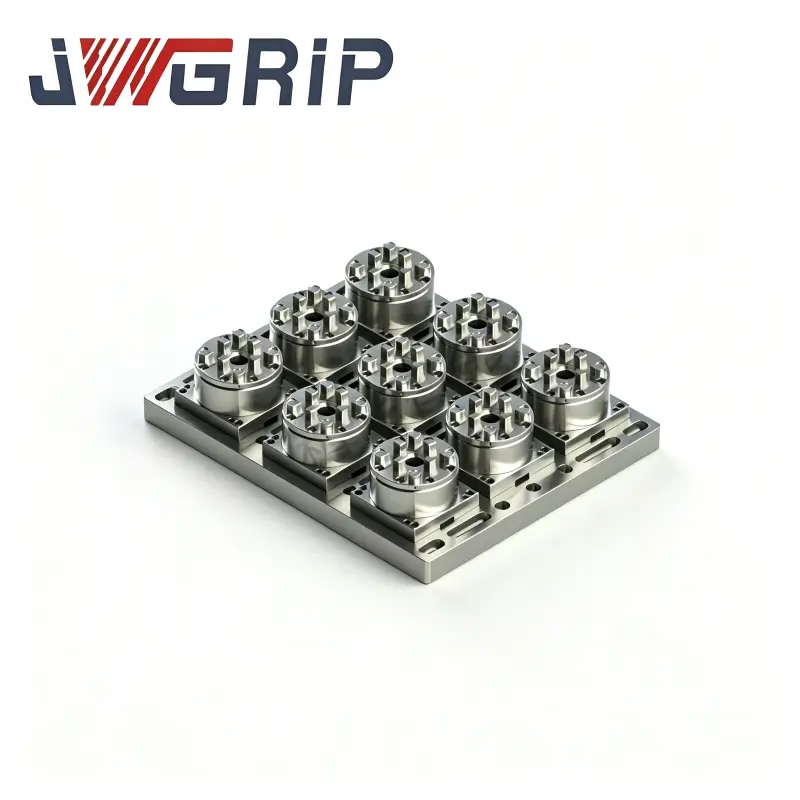
Ang JWGRIP ay ang tagagawa at supplier ng propesyonal na Six Position Zero Point Clamping Plate sa China. Ito ay isang pinagsamang multi-station zero-point clamping fixture na espesyal na idinisenyo para sa mataas na kahusayan ng CNC milling at grinding flexible production scenario. Ang produktong ito ay nagsasama ng anim na independiyenteng zero-point locking unit sa iisang integral heavy-duty base, na napagtatanto ang multi-fixture at multi-workpiece na sabay-sabay na pag-mount. Nagtatampok ito ng all-in-one na structural design na walang scattered modular assembly, na maaaring direktang i-install sa mga machine tool worktable at tumutugma sa mga offline presetting system upang lubos na mapabuti ang pangkalahatang kahusayan sa pagpapatakbo ng mga precision processing workshop.
Ang Six Position Zero Point Clamping Plate ay gumagamit ng integral one-piece forming at integral precision machining na teknolohiya. Ang buong base plate ay sumasailalim sa in-house overall milling, stress relief treatment at unified precision grinding, kasama ang lahat ng anim na zero-point positioning hole na nakumpleto sa isang beses na clamping machining. Mabisa nitong tinitiyak ang kaunting paglihis ng posisyon sa pagitan ng mga istasyon at lubos na pare-pareho ang paulit-ulit na katumpakan ng pagpoposisyon ng bawat istasyon. Gawa sa high-strength alloy cast steel na may maraming aging treatment para sa panloob na pagtanggal ng stress, ang produkto ay nagtatampok ng mahusay na structural stability at deformation resistance sa ilalim ng pangmatagalang cutting at grinding load.
Ang bawat istasyon ay nilagyan ng independiyenteng chip-proof na sealing structure upang protektahan ang mga panloob na bahagi ng locking mula sa pagputol ng likido, metal chips at abrasive na alikabok. Sinusuportahan nito ang offline na pre-clamping ng iba't ibang jig at workpiece, na nagpapagana ng sabay-sabay o independiyenteng pag-lock ng anim na istasyon ayon sa mga hinihingi sa produksyon. Malawakang inilapat sa pagpoproseso ng batch ng mga pagsingit ng amag, maliliit na bahagi ng aerospace at mga bahagi ng katumpakan ng haydroliko, epektibo nitong binabawasan ang dalas ng pagpapalit ng kabit at makabuluhang pinatataas ang pangkalahatang kahusayan ng kagamitan ng mga vertical machining center.
Kumpletuhin ang Hardware Assembly
Ang JWGRIP Six-Position Zero-Point Clamping Plate ay binubuo ng one-piece forged alloy-steel base na may anim na zero-point bushing assemblies na pantay na nakaayos sa isang 360-degree na pabilog na layout sa paligid ng gitnang axis. Full-set na mga bahagi:
· One-piece forged alloy-steel base substrate
· Anim na grupo ng zero-point positioning bushing assemblies sa pabilog na pantay na anggulo na pamamahagi
· Built-in na synchronous pneumatic distribution circuit
· Pangunahing compressed-air inlet port
· NPN lock-status signal-output interface
· Worktable mounting counter-sink hole
· Mga proteksiyon na cover plate para sa mga idle station
Mga Mode ng Produksyon
Mode 1: Full Six-Station Mass-Production Mode
1. I-secure nang mahigpit ang six-position clamping plate sa CNC machine-tool worktable.
2. Maglagay ng anim na base ng fixture na paunang nilagyan ng D20 zero-point pull stud sa anim na circular locating station ayon sa pagkakabanggit.
3. Magbigay ng 0.5-0.7 MPa na naka-compress na hangin; Ang panloob na kasabay na air-circuit ay nagtutulak ng anim na bushing assemblies upang magkandado nang sabay-sabay.
4. Mga output ng signal ng lock-confirmation sa CNC system; nagsasagawa ang makina ng mga programa sa pagma-machining at kinukumpleto ang pagputol para sa anim na rotary-type na workpiece sa loob ng isang cycle.
5. Pagkatapos ng machining, bitawan ang air pressure para sa pag-unlock; anim na mga fixture ay maaaring alisin sa isang hakbang sa paghawak.
Mode 2: Partial-Station Selective-Enable Mode
1. I-activate lang ang 2-5 na istasyon para sa mga order na mababa ang dami.
2. Pagkabit ng magkatugmang protective-cover plate sa mga natitirang idle station para harangan ang mga chips at cutting fluid sa pagpasok sa mga bushings.
Sinasaklaw ng isang solong yunit ng hardware ang parehong low-volume sampling at high-volume mass-production. Walang kinakailangang bumili ng maramihang mga fixture na may iba't ibang dami ng istasyon.
Paunawa sa Patnubay
· Ang mga huwad na alloy-steel na blangko ay dumaraan sa rough-machining, semi-finishing at dalawahang stress-relief aging cycle. Ang mga istasyong nakaayos ng pabilog ay lubhang sensitibo sa pagpapapangit ng substrate. Ang hindi naaalis na natitirang stress ay magpapalipat-lipat ng mga posisyon ng istasyon at mga anggulo ng pag-index sa ilalim ng pagbabagu-bago ng temperatura at patuloy na pag-cut ng vibration, na masisira ang dimensional consistency sa anim na work-piece.
· Ang mga mounting hole para sa lahat ng anim na positioning bushing ay dinudurog sa isang 5-axis grinder sa ilalim ng isang beses na pag-clamping setup, sinisiguro ang katumpakan ng station-index at multi-station coaxiality.
· Gumagamit ang mga bushing sa pagpoposisyon ng mataas na tigas na tindig na bakal; ang mga panloob na butas ay tumatanggap ng pagsusubo at ang paghahasa ng super-finishing.


Teknolohikal na Pagpapabuti
1. Tinatiyak ng factory-calibrated circular equal-angle layout ang katumpakan ng pag-index at multi-station coaxiality Kumpara sa manu-manong on-site na pag-assemble ng anim na discrete single-center chuck, inaalis ng monolithic plate na ito ang hindi pagkakapantay-pantay ng pag-index at coaxial deviation na dulot ng error sa pag-mount ng tao. Ang pare-parehong dimensional na performance para sa anim na machined parts ay ginagarantiyahan sa fixture hardware level.
2. Alisin ang on-site na multi-station na layout at paulit-ulit na dial-indicating calibration work Pagkatapos i-mount at i-bolting ang plate, maaaring magsimula kaagad ang produksyon. Hindi na inaayos ng mga operator ang bawat posisyon ng chuck nang paisa-isa sa makina, na lubos na nagpapaikli sa batch-change-sa paglipas ng panahon.
3. Flexible na paglipat sa pagitan ng mass-production at small-batch sampling Sinusuportahan ang buong six-station high-throughput run pati na rin ang partial-station na operasyon para sa mga low-volume na order. Ang mga idle station ay natatakpan lamang ng mga protective plate. Hindi na kailangang mag-stock ng maraming fixture na may iba't ibang bilang ng istasyon at nababawasan ang presyur ng imbentaryo ng ekstrang bahagi ng fixture.
4. Iwasan ang mga panganib sa station-drift na karaniwan para sa mga discrete multi-chuck array Ang mga posisyon ng istasyon ay permanenteng naayos sa monolitikong base. Hindi maaaring mangyari ang pag-loosening ng bolt at unti-unting paglilipat ng istasyon na na-trigger ng pangmatagalang cutting vibration (isang madalas na isyu sa mga assembled-chuck arrays), na nagpapababa ng batch na dimensional-out-of-spec na mga panganib.
5. Muling gamitin ang mga kasalukuyang D20 zero-point pull-stud fixture asset Ang mga kasalukuyang fixture base ay maaaring gamitin muli pagkatapos i-retrofitting ang standard D20 zero-point pull studs. Hindi kailangan ang full fixture remanufacturing at ang paunang fixture-investment ay pinapanatili.
6. Naaangkop para sa manual-workshop operation at automation-line retrofits Ang mga nakareserbang standardized pneumatic port at signal interface ay sumusuporta sa manual fixture swap. Maaari itong kumonekta sa mga robot grippers upang mapagtanto ang awtomatikong pag-load-unloading para sa mga pabilog na anim na istasyon ng fixture array.
Mga Tunay na Kaso
Case 1: Component Manufacturing Plant
Dati, manu-manong inayos ng customer ang anim na single-center zero-point chuck sa mga circular array sa mga table ng makina.
· Ang bawat bagong-order na setup ay kumonsumo ng 2.5-4 na oras para sa layout at dial-indicating calibration
· Ang pagputol ng vibration ay dahan-dahang inilipat ang mga posisyon ng istasyon, na nangangailangan ng lingguhang muling pag-verify ng pag-index at coaxiality
Pagkatapos i-deploy ang JWGRIP Six-Position Zero-Point Clamping Plate:
· Direktang magsisimula ang produksyon pagkatapos mag-mount nang walang kumplikadong layout-and-calibration procedure
· Kapansin-pansing bumababa ang dimensional dispersion sa anim na machined workpiece
· Lingguhang station-recheck workflow ay inalis at epektibong machine runtime tumaas.
Case 2: Bearing-Housing Component Workshop
Ang pabrika ay nahaharap sa matinding pabagu-bagong dami ng order: ang peak-season mass-production ay nangangailangan ng sabay-sabay na anim na bahagi na machining para sa mataas na throughput; Ang mga off-season na small-batch na order ay humihiling lamang ng 2-3 workpiece bawat cycle. Sa JWGRIP anim na posisyon na clamping plate:
· Patakbuhin ang full-station mode sa panahon ng peak-volume; lumipat sa partial-station mode para sa mga small-batch na trabaho
· Nababawasan ang mga gastos sa pagbili at pag-iimbak para sa maraming magkahiwalay na mga fixture na may espesyal na layunin.
Pagpapatunay ng Kalidad
Lahat ng JWGRIP Six Position Zero Point Clamping Plate ay kumpletuhin ang buong proseso ng forging, heat-treatment, CNC-machining, grinding at assembly in-house; walang full-unit OEM outsourcing.
Kumpletuhin ang Production Workflow
1. Alloy-steel blank forging
2. Rough-machining
3. Unang pagtanda sa pag-iwas sa stress
4. Semi-finishing
5. Pangalawang pag-iipon na nakakatanggal ng stress
6. 5-axis grinder: gilingin ang lahat ng anim na bushing-mounting hole sa ilalim ng isang clamping setup
7. Bushing press-fitting
8. Internal na naka-synchronous na air-circuit assembly at sealing
9. Pagsusuri sa pagpigil sa presyon ng air-tightness
10. CMM inspeksyon para sa station indexing, coaxiality at per-station repeat-positioning- accuracy
11. Paggamot sa proteksyon laban sa kalawang
12. Export-grade shock-proof packing
Checklist ng Inspeksyon
· Independent na repeat-positioning-accurate test para sa bawat solong istasyon
· CMM metrology para sa anim na istasyon na katumpakan ng pag-index, pagkakaisa at inter-station na relatibong posisyon
· 5 minutong pagsubok sa air-holding air-tightness; maximum na pinapayagang pagbaba ng presyon ≤0.02 MPa
· Cyclic synchronous locking-unlocking functional test na sumasaklaw sa lahat ng anim na istasyon
Ang katumpakan ng index at coaxiality ng anim na istasyon ay ganap na napatunayan bago ang pagpapadala ng pabrika. Walang kinakailangang pagkakalibrate sa relatibong posisyon sa makina mula sa mga customer. Ang bawat unit ay nagpapadala ng orihinal na CMM inspection-data sheet para sa fixture-equipment archive filing.
Patnubay sa Pagtatasa
1. Priyoridad ang pagsusuri sa kinakailangan sa proseso: Ang produktong ito ay nagta-target ng mga rotary / annular-shaped na bahagi na nangangailangan ng maraming piraso ng sabay-sabay na machining. Isaalang-alang ang mga alternatibong zero-point fixture solution para sa mga non-rotary workpiece. Suriin ang mga balangkas ng fixture upang matiyak na walang pisikal na interference sa pagitan ng mga katabing istasyon.
2. Kumpirmahin ang on-site na zero-point na mga detalye ng pull-stud. Ang karaniwang bersyon ay umaangkop sa D20 pull studs. Maaaring bumuo ng mga custom na bushing assemblies kapag hiniling para sa mga alternatibong dimensyon ng pull-stud.
3. Para sa automation-line integration: ginagarantiyahan ang stable na air-source pressure ng workshop sa loob ng 0.5-0.7 MPa at magreserba ng PLC NPN signal IO point.
4. Kalkulahin ang kabuuang nakasalansan na taas ng workpiece at kabit. Suriin ang mga panganib sa banggaan para sa mga cutting tool at 5-axis spindle tilting. Isumite ang mga drawing ng workpiece sa JWGRIP technical team para sa interference assessment kung mayroon kang mga kawalan ng katiyakan.
Teknikal na pagtutukoy
· Higpitan ang mga plate mounting bolts nang mahigpit na sumusunod sa mga kinakailangan sa torque-value sa JWGRIP user manual. Ang marahas na over-torque fastening ay ipinagbabawal. Ang pagpapapangit ng substrate ay sisira sa katumpakan ng pag-index ng circular-station at coaxiality.
· Mag-install ng oil-water filter sa air-inlet front-end. Ang kahalumigmigan at mga dumi na pumapasok sa mga bushings ay nagdudulot ng kalawang at abrasyon, na humahantong sa katumpakan ng drift.
· Mag-spray ng dry-lubricant aerosol sa bawat zero-point bushing pagkatapos ng bawat pinagsama-samang 80-100 oras ng trabaho. Ang likidong langis ng makina ay mahigpit na ipinagbabawal, dahil ang langis ay nakakakuha ng mga metal na chip at nag-uudyok ng mga pagkabigo sa bushing-jamming.
· Blow-clean ang lahat ng positioning bushings at datum face gamit ang compressed-air sa bawat shift-change.
· Ipagkasya ang magkatugmang protective-cover plate sa mga idle station para maiwasan ang mga chips at cutting fluid mula sa invading bushing assemblies.
· Iwasan ang epekto ng mabigat na bagay na tumama sa mga mukha ng plate datum. Ang deformation ng substrate na dulot ng banggaan ay makakasira sa circular-station indexing at coaxiality at halos hindi na maaayos.
· Huwag kailanman gumana nang lampas sa kapasidad ng pag-load ng na-rate na single-station.
Packaging at Pagpapadala
· Packaging: Export-grade shock-proof solid-wood case na may makapal na foam inner buffer para protektahan ang pabilog na locating datum surface sa panahon ng malayuang paglalakbay sa karagatan.
· Karaniwang lead-time: 17-23 araw ng trabaho. Ang mga piling karaniwang SKU ay pinananatili sa stock para sa pinabilis na pagpapadala.
After-Sales Support
· Warranty: Sinasaklaw ng 12-buwang full-unit warranty ang mga depekto sa pagmamanupaktura hindi kasama ang pinsalang dulot ng tao. Tinatangkilik ng mga kwalipikadong claim ang libreng pagkumpuni o pagpapalit ng ekstrang bahagi.
· Mga teknikal na mapagkukunan: Nagbibigay ng mga dokumento at drawing sa online na operasyon.
· Bayad na serbisyo: Ang bayad na remote na teknikal na suporta ay available para sa bulk-volume-order na mga proyekto.
· Custom modification: Support circular-station-diameter adjustment, station-quantity alteration and pull-stud-spec change.
· Sample na pagsusuri: Maaaring isaayos ang sample ng pagsusuri; ang mamimili ay nagsasagawa ng sample na gastos sa kargamento.
FAQ
Q1: Maaari bang gumana ang JWGRIP Six Position Zero Point Clamping Plate na may mga partial station lang na naka-activate?
A: Oo. Pagkasyahin ang mga proteksiyon na takip na plato sa mga idle station; hindi ito makakasama sa pagganap ng main-plate. Sinusuportahan nito ang parehong low-volume sampling at mass-production working scenario.
Q2: Ano ang pangunahing pagkakaiba kumpara sa anim na discrete single-center chuck na nakaayos sa array?
A: Kinukumpleto ng monolithic na anim na posisyon na plate ang pag-index-at-coaxiality na pagkakalibrate sa gilid ng pabrika, na nag-aalis ng on-site na layout at dial-indicating na trabaho. Ang mga discrete single-chuck array ay ganap na umaasa sa manu-manong on-machine calibration at nagdadala ng mga panganib sa paglilipat ng istasyon sa ilalim ng mahabang panahon na cutting vibration.
Q3: Maaari bang magamit muli ang aking umiiral na D20 zero-point fixture base?
A: Ang mga base ng fixture na binuo na may karaniwang D20 zero-point pull stud ay maaaring gamitin nang direkta.
Q4: Maaari bang i-deploy ang JWGRIP Six-Position Zero-Point Clamping Plate sa 5-axis CNC machine tools?
A: Maaari itong ilapat sa ilalim ng mga kondisyong walang banggaan. Kalkulahin ang kabuuang taas ng fixture-plus-workpiece sa yugto ng pagpili at tasahin ang panganib sa pagbangga ng spindle-tilting.
Pananaw sa Desisyon sa Pagkuha
Many manufacturers producing rotary-annular components face two unsatisfactory options: either spend large labor-hours assembling multi-chuck arrays on-site, or purchase high-cost dedicated one-off special-purpose fixtures for six-piece simultaneous machining.
Ang JWGRIP Six Position Zero Point Clamping Plate ay naghahatid ng pre-manufactured na monolitikong base na may pantay na ipinamahagi na anim na pabilog na istasyon. Inaalis nito ang kumplikadong on-site na pagkakalibrate habang pinapanatili ang zero-point quick-change universality, kaya ang mga fixture ay hindi magiging laos pagkatapos ng order-spec switch. Ito ay angkop para sa mass-production ng rotary-style na mga bahagi tulad ng flanges, bearing housings at ring-type molds. Kung ang sabay-sabay na anim na bahagi na clamping ay bihirang kailanganin, maingat na suriin ang input-output ratio bago maglagay ng mga order.
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita