Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


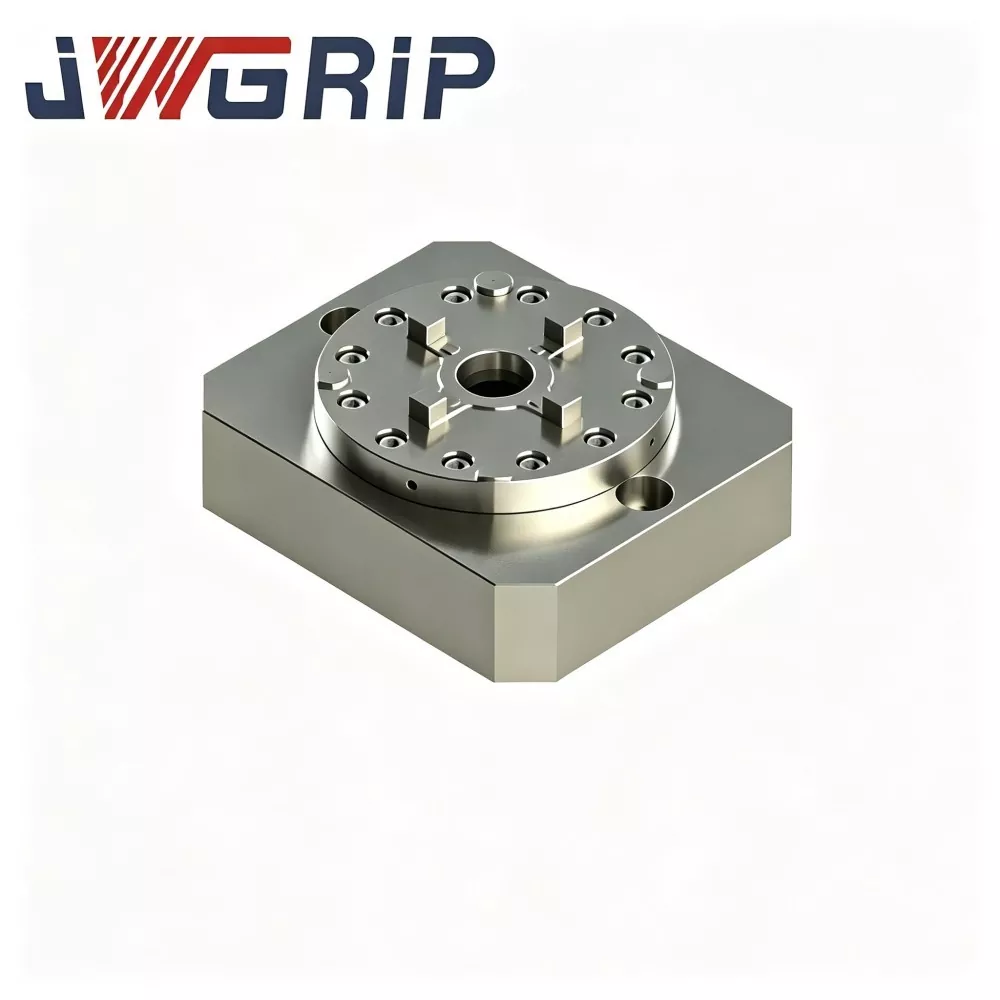
Pinagsamang Single Center Zero Point Clamping Chuck
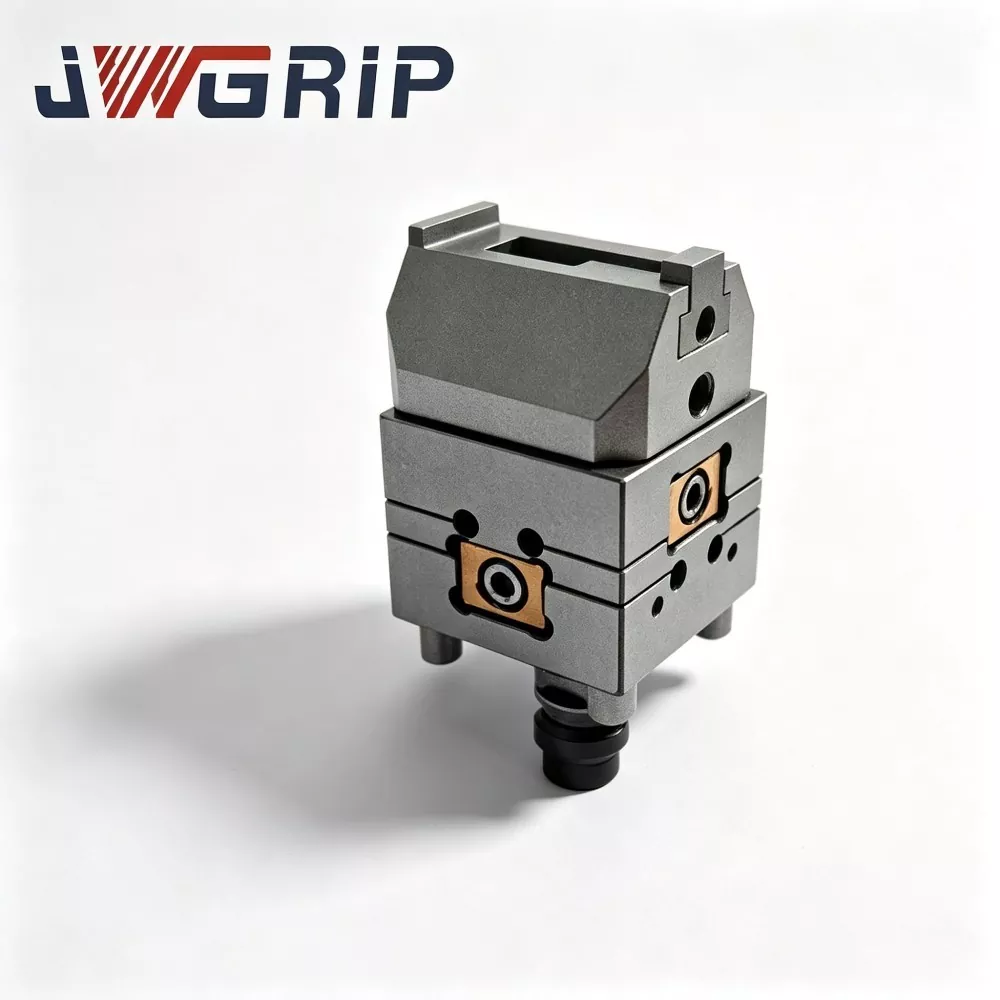
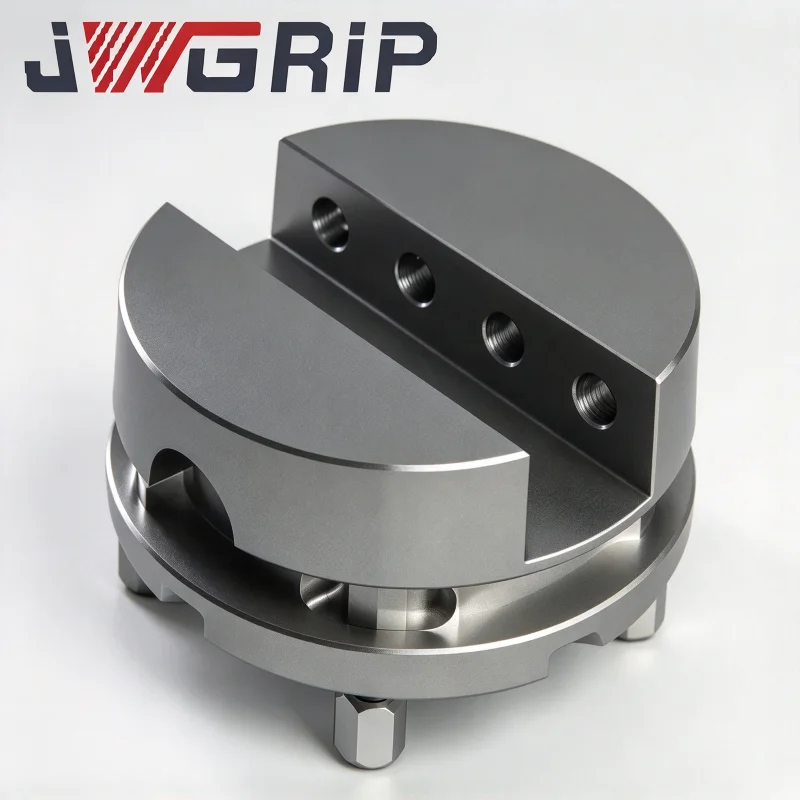
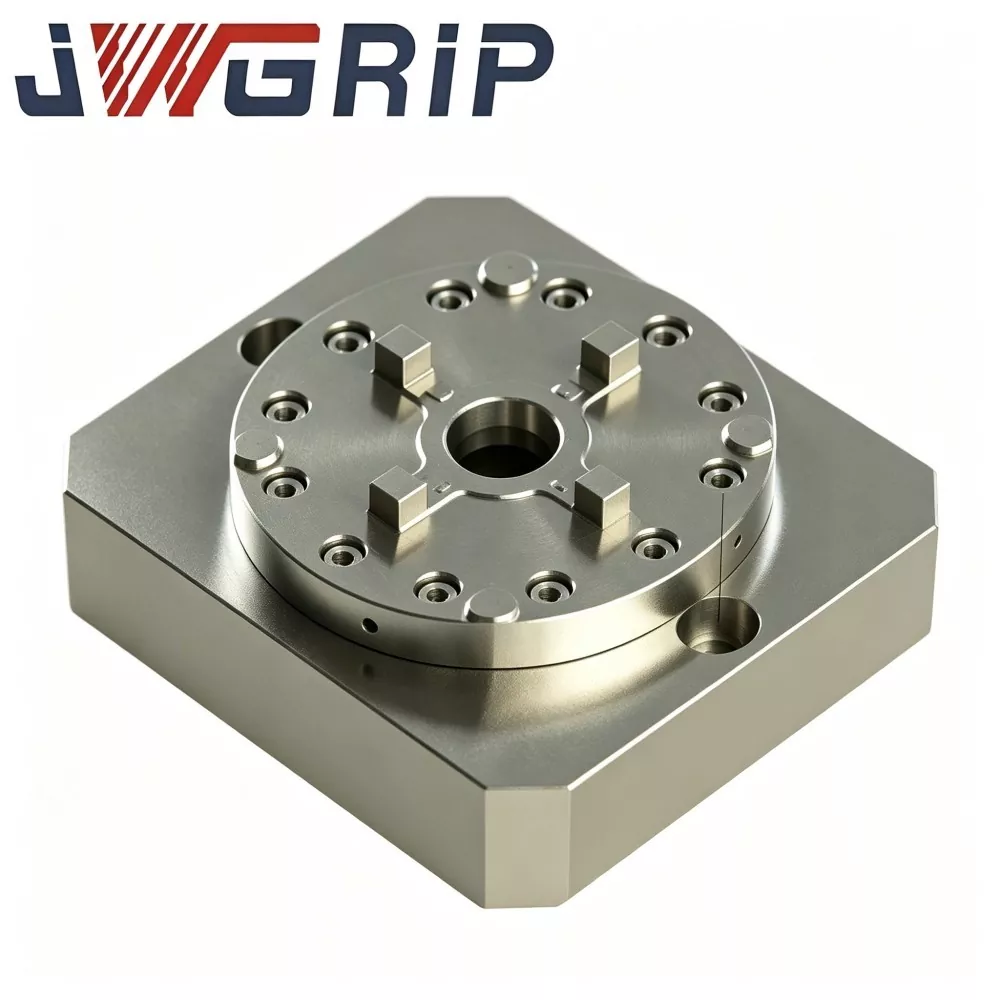
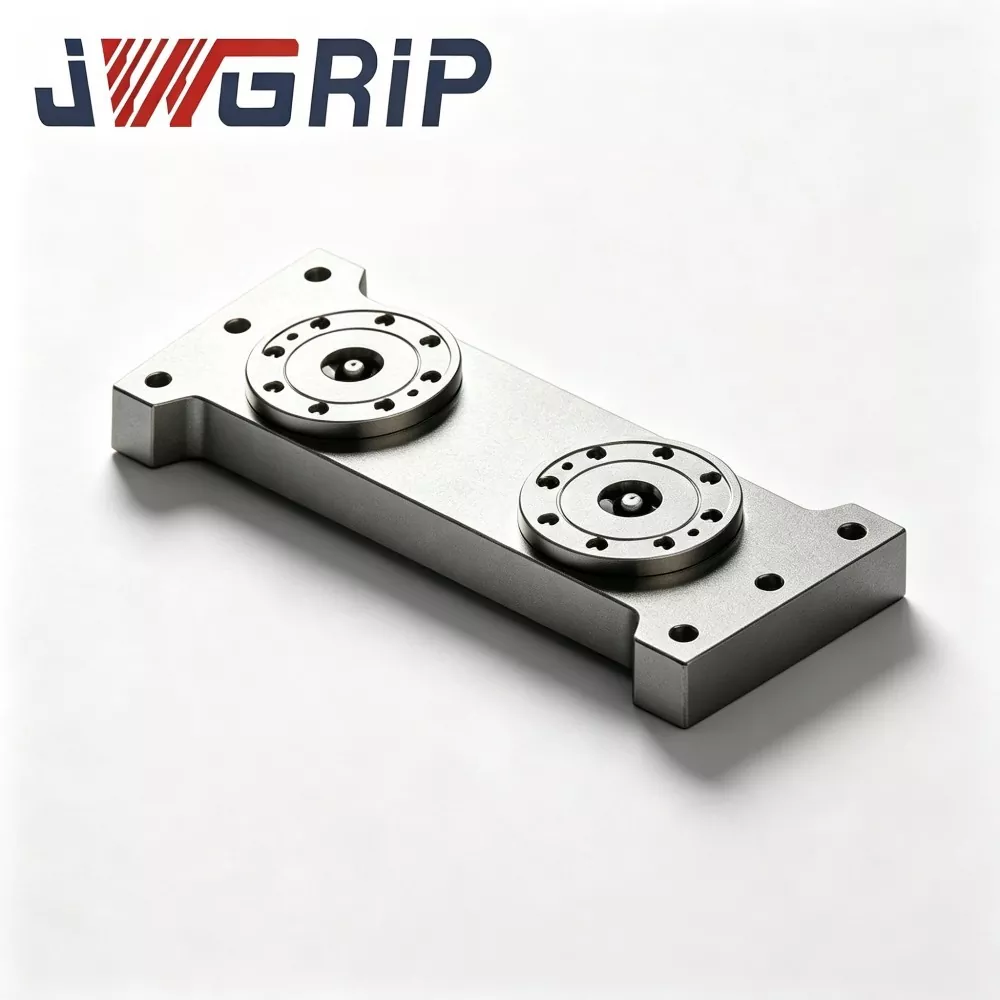
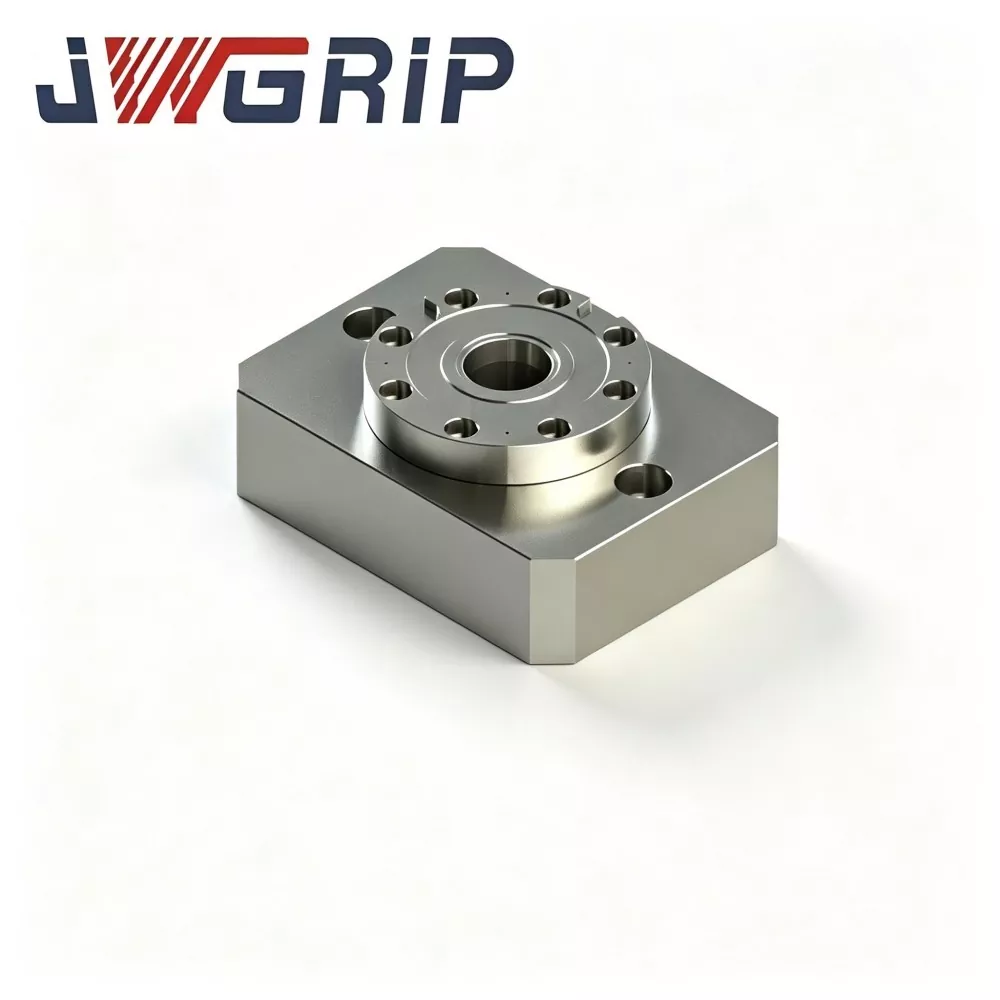
Nagbibigay ang JWGRIP ng Factory Direct sales ng Customized Integrated Single Center Zero Point Clamping Chuck sa China. Ito ay isang all-in-one integrated positioning at clamping fixture na espesyal na na-optimize para sa modernong CNC turning-milling composite machine at vertical machining centers. Naiiba sa tradisyonal na split-type na mga kumbinasyon ng fixture, isinasama ng produktong ito ang single-center self-centering clamping mechanism at zero-point locking positioning structure sa isang kumpletong monolitikong katawan, na hindi nangangailangan ng karagdagang mga katugmang accessories.
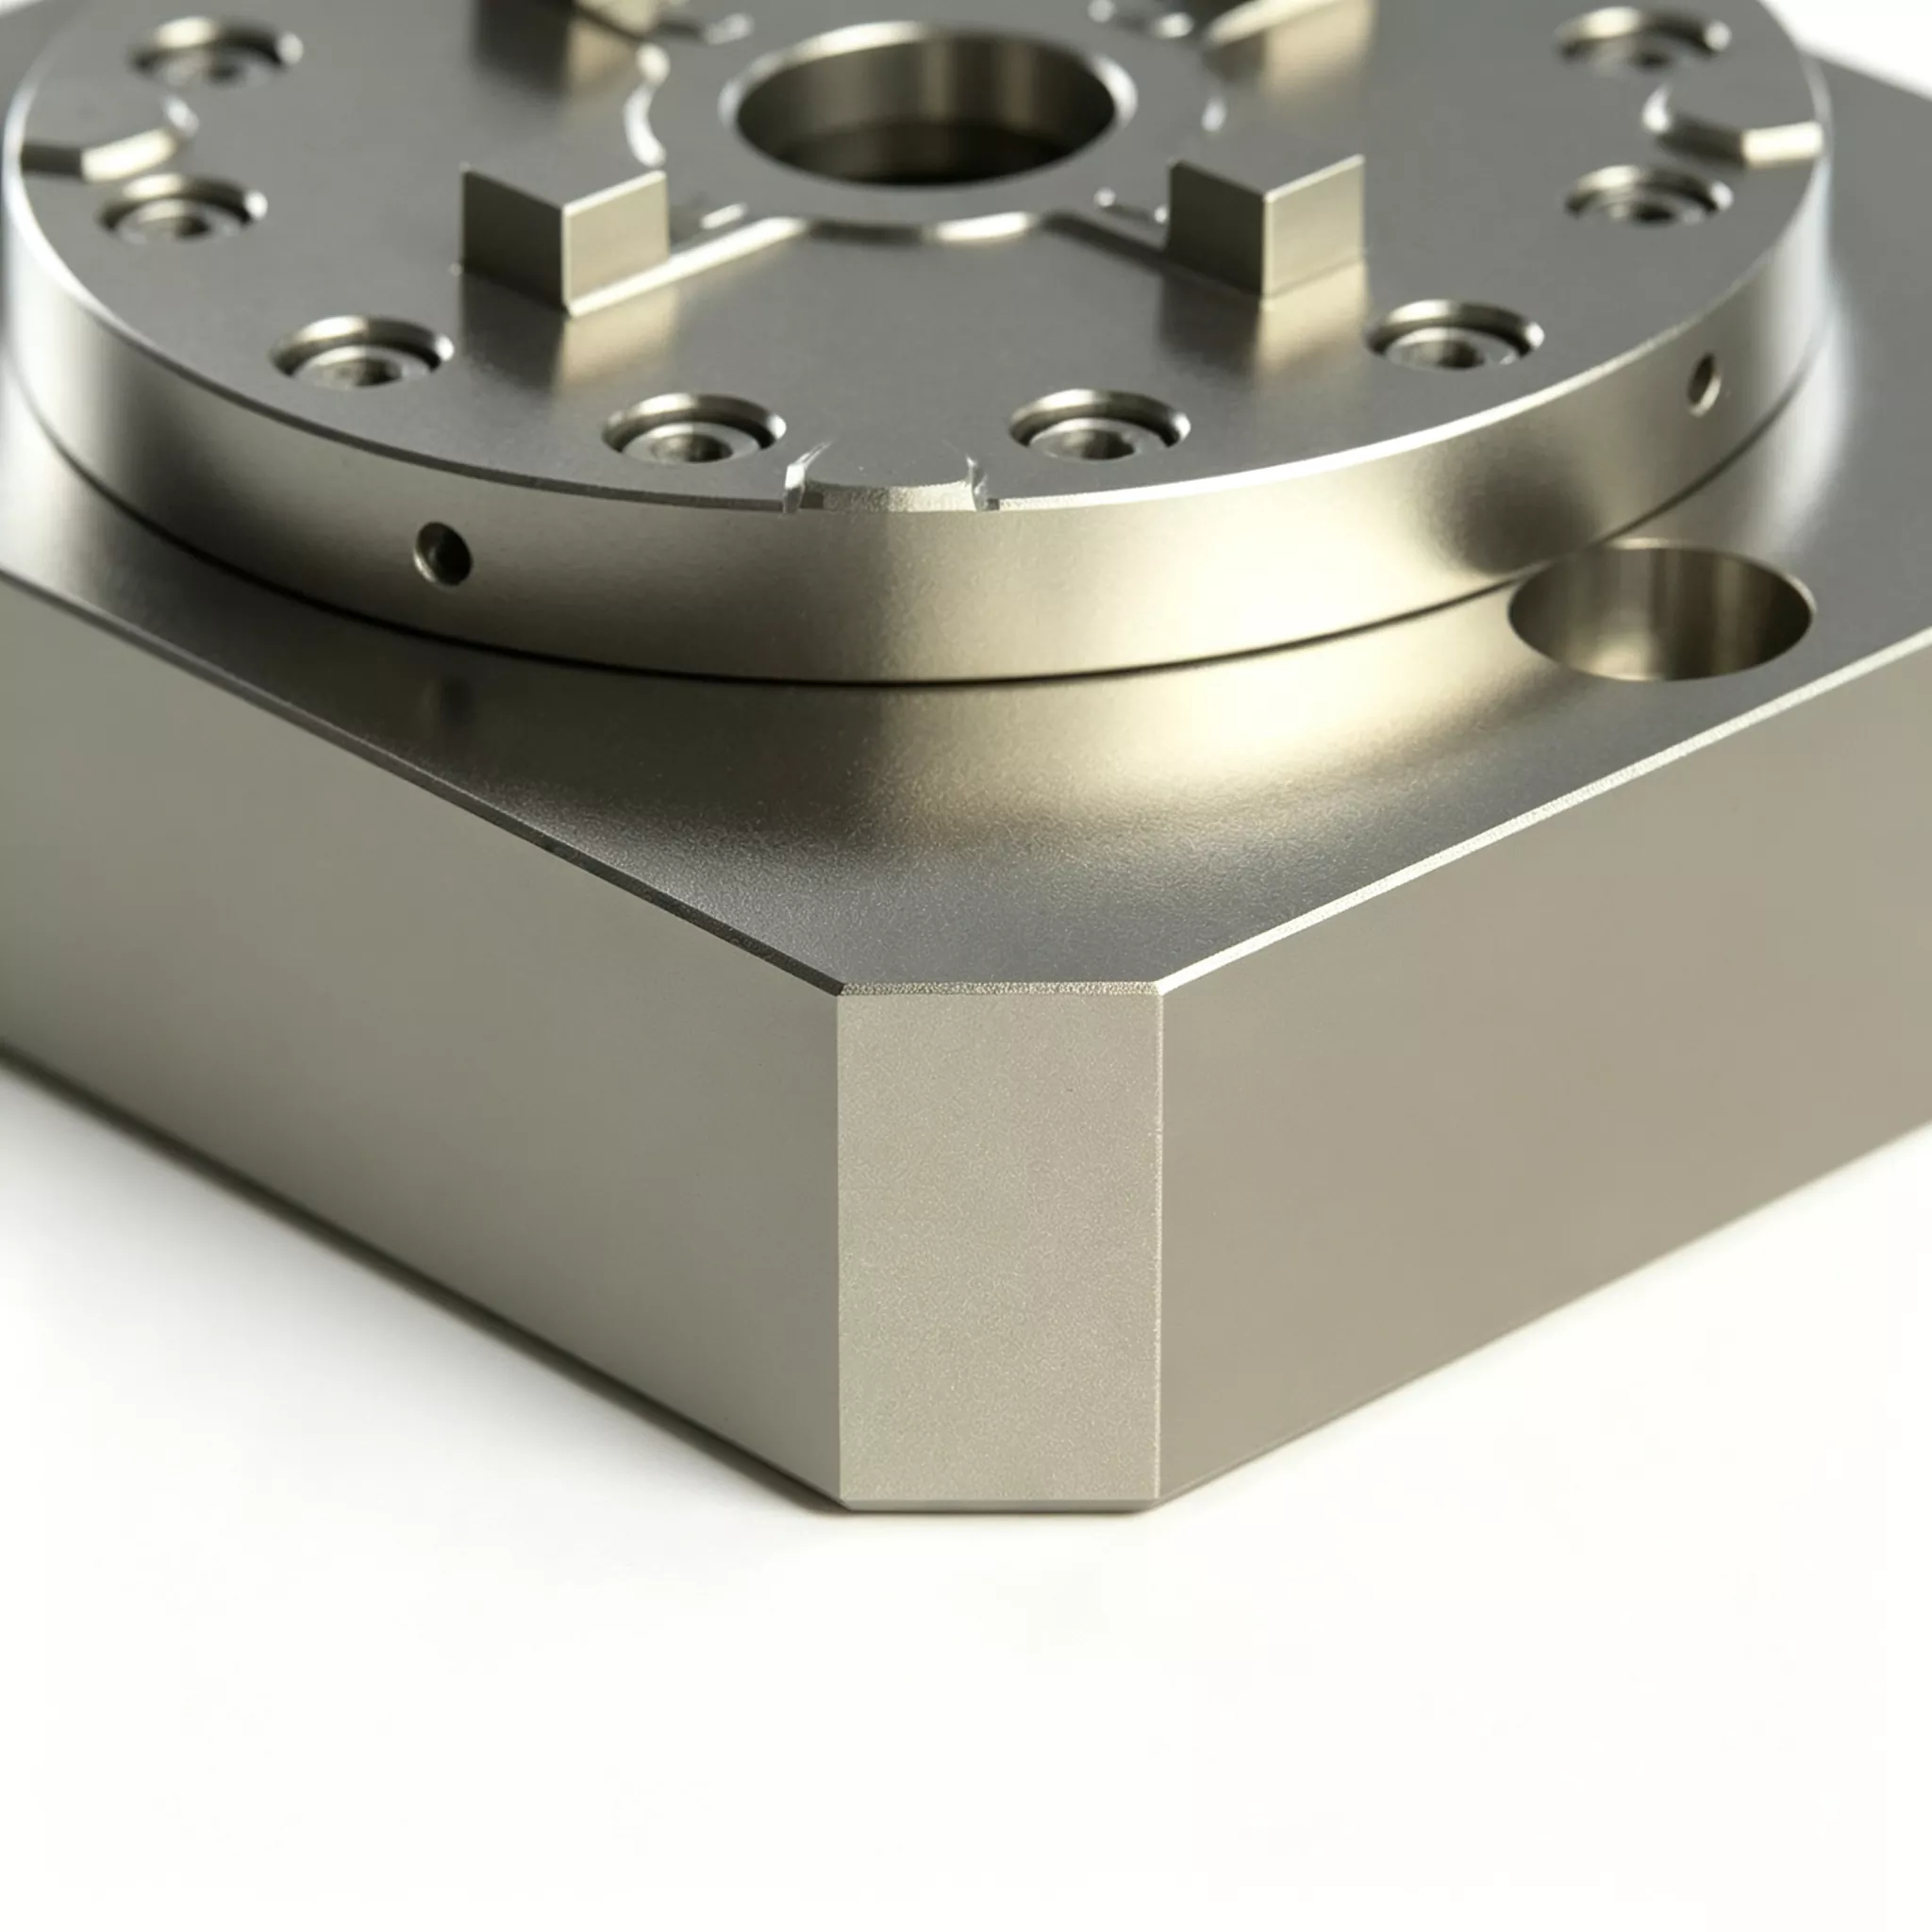
Gumagamit ng isang mahalagang one-piece forming na disenyo, ang Integrated Single Center Zero Point Clamping Chuck ay nag-aalis ng on-site assembly at mga pamamaraan ng pagkakalibrate ng mga discrete fixtures. Ang lahat ng pagtutugma ng core component, precision grinding at pre-commissioning ay nakumpleto sa factory, na nagbibigay-daan sa paggamit ng plug-and-play para sa mga end user na may pinag-isa at matatag na single-center reference accuracy. Ginawa gamit ang reinforced alloy steel at kumpletong stress-relief heat treatment, ang mga pangunahing ibabaw ng produkto ay pinoproseso ng ultra-precision grinding, na tinitiyak ang mahusay at nauulit na concentricity sa panahon ng madalas na pagpapalit ng papag.
Nilagyan ng internal na labyrinth sealing structure, epektibo nitong inihihiwalay ang cutting emulsion at metal chips, na naghahatid ng matatag na performance sa ilalim ng heavy cutting at high-chip processing conditions. Sinusuportahan ang offline presetting at mabilis na pagpapalitan ng pallet, ang high-efficiency clamping chuck na ito ay malawakang naaangkop para sa precision machining ng shaft at hugis-disk na workpiece sa mga automotive, hydraulic na bahagi at industriya ng amag, na napagtatanto ang automated, high-precision at high-efficiency na flexible na produksyon.
Hardware ng Core Unit
Ang bawat JWGRIP Integrated Single-Center Zero-Point Clamping Chuck ay ginawa mula sa one-piece forging blank. Walang mga pinagtahian ng pagpupulong na umiiral sa mga panghanap na ibabaw, mga mounting flanges at panloob na mga daanan ng hangin. Kasama sa kumpletong pagpupulong ang:
Isang piraso na huwad na substrate
Built-in na pneumatic-locking piston assembly
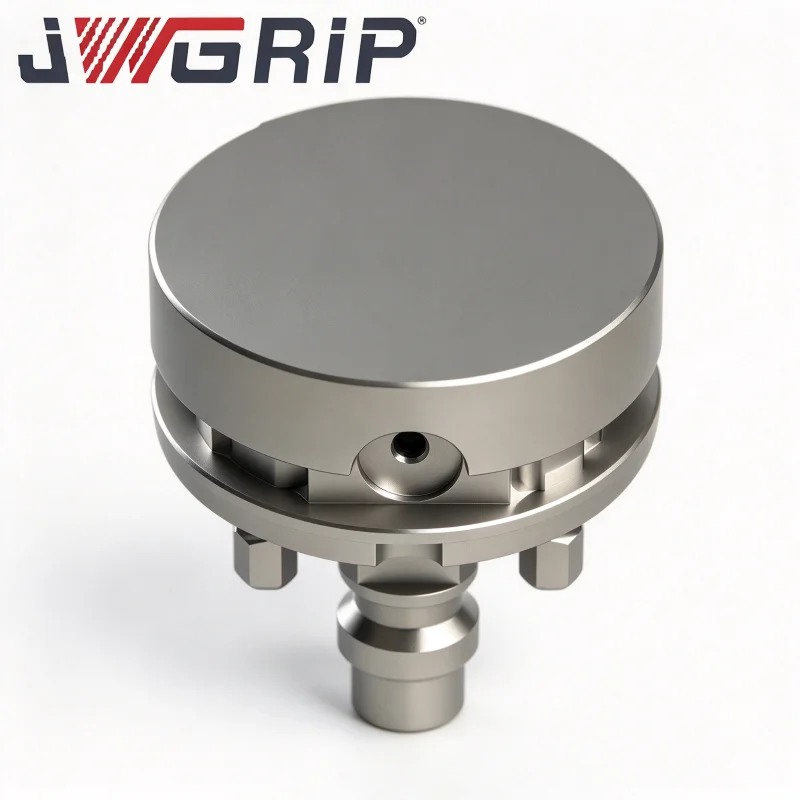
Zero-point positioning bushing assembly
Mga panloob na pinagsamang pneumatic passage
NPN lock-status signal-output interface
Flange mounting counter-sink hole
Dalawang Deployment Mode
Mode 1: Stand-Alone na Single-Point na Operasyon
1. I-fasten ang chuck flange sa machine-tool worktable.
2. Mount fixture base pre-equipped na may D20 zero-point pull studs papunta sa chuck locating datum face.
3. Magbigay ng 0.5-0.7 MPa na naka-compress na hangin; ang panloob na piston ay nagtutulak ng mga bushings upang makumpleto ang pull-in locking.
4. Mga output ng signal sa pagkumpirma ng posisyon, ang CNC machine ay nagsasagawa ng mga heavy-cutting cycle.
5. Pagkatapos makumpleto ang machining, bitawan ang air pressure para sa pag-unlock at alisin ang fixture base.
Mode 2: Multi-Chuck Array Heavy-Duty Fixture Mode
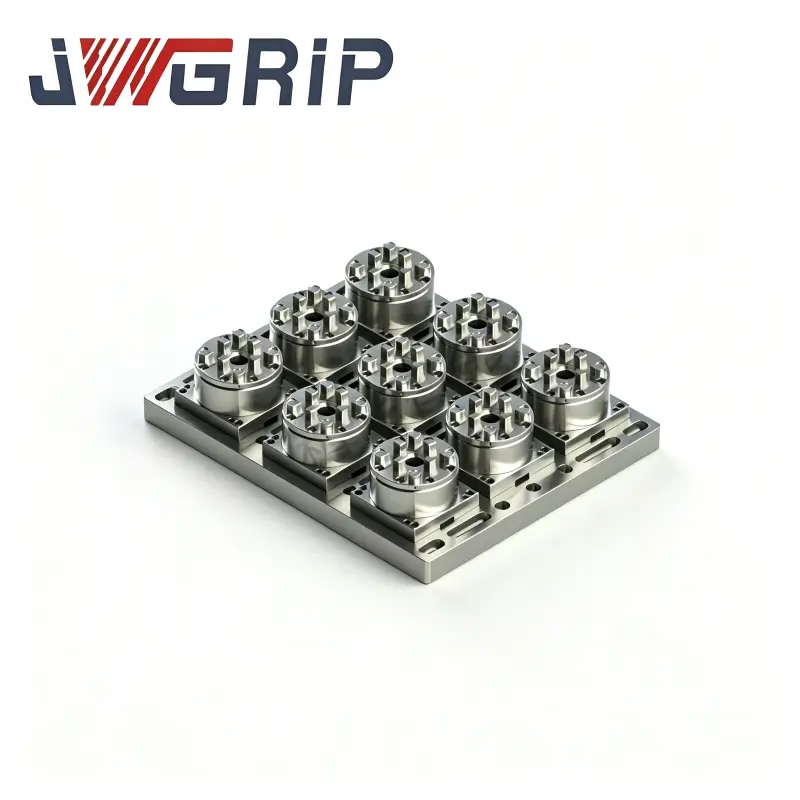
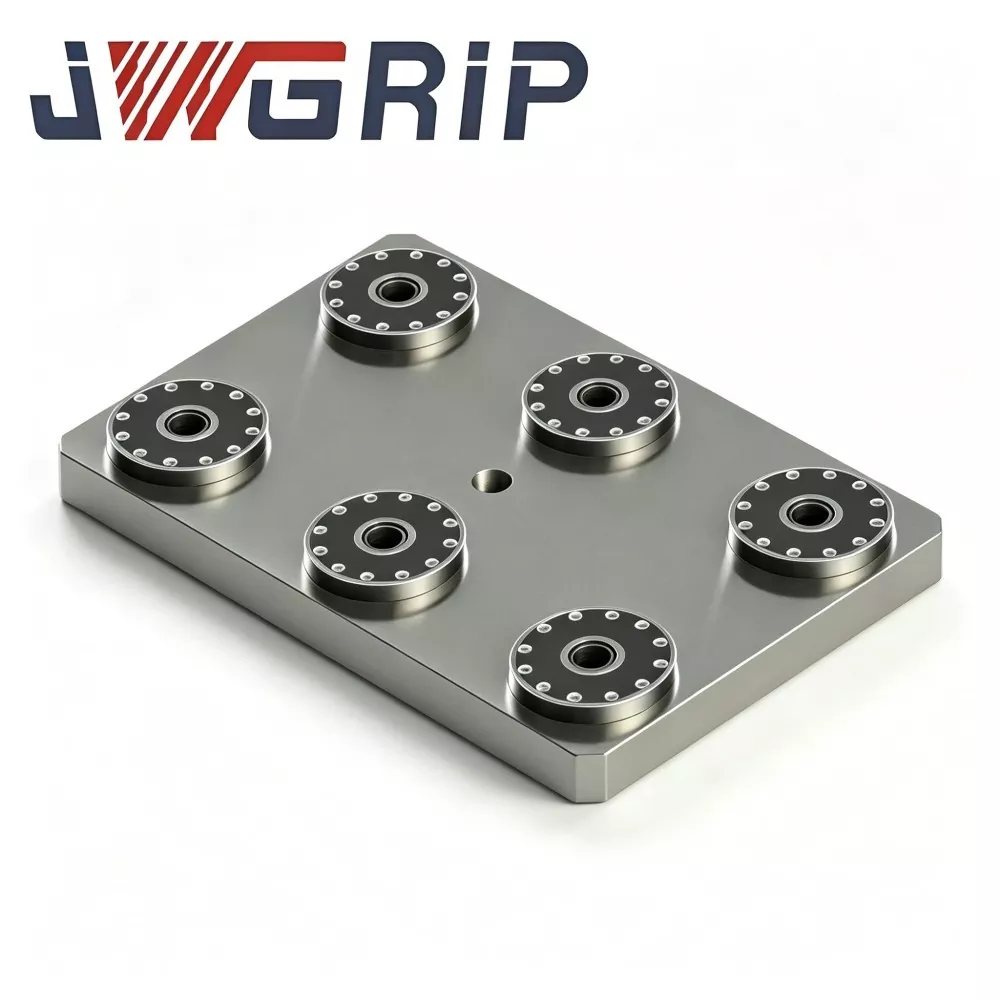
1. Mag-ayos ng maramihang pinagsamang single-center chuck sa mga machine-tool T-slot worktable ayon sa bigat ng base ng fixture at mga panlabas na dimensyon. Ang maramihang mga yunit ay nagbabahagi ng pag-cut load nang sama-sama.
Mahalagang paalala: Katulad ng modular split-style chuck, ang mga relasyon sa relatibong posisyon sa mga array-mounted chuck ay nangangailangan pa rin ng on-machine dial-indicating at alignment, na kabilang sa customer on-site commissioning scope.
Mga Tala sa Disenyo ng Materyal at Katumpakan
Ang mga Quenched-and-tempered na alloy-steel na blangko ay sumasailalim sa dual stress-relief aging pagkatapos ng forging. Sa ilalim ng heavy-duty cyclic impact-loading, ang hindi sapat na stress release ay nagdudulot ng mabagal na pagpapapangit ng substrate at nagpapaikli sa buhay ng serbisyo ng fixture.
Ang high-hardness bearing-steel positioning bushings ay tumatanggap ng quenching plus inner-bore honing super-finishing, na naghahatid ng ±2 μm repeat-locating accuracy sa bawat unit.
Ang one-piece forging solution ay nangangailangan ng mas mahabang cycle ng produksyon at mas mataas na halaga ng materyal, na nagreresulta sa mas mataas na presyo ng dating gawa kumpara sa mga split-type na chuck. Gayunpaman, lubos nitong binabawasan ang mga nakatagong gastos na dulot ng mga pagkabigo sa huling yugto ng downtime at madalas na pagpapalit ng ekstrang bahagi.
Pangunahing pakinabang
1. Alisin ang joint-triggered na mga panganib sa pagkabigo at bawasan ang hindi planadong production-line downtime Bolt-joint stress relaxation sa mga split-type na chuck ay lumilikha ng mga nakatagong progresibong pagkabigo, na nagdudulot ng pasulput-sulpot na mga isyu sa out-of-spec na workpiece at hindi planadong downtime. Ang joint-free monolithic forging ay nag-aalis ng mga failure point na ito at nakakabawas ng labor-time loss na dulot ng process-fault troubleshooting.
2. Patagalin ang serbisyo ng fixture at mas mababang dalas ng pagbili ng ekstrang bahagi Sa ilalim ng katumbas na heavy-duty na intensity ng produksyon, iniiwasan ng mga monolitikong forged na substrate ang pagluwag sa mga joint joint. Ang buhay ng serbisyo ay pinahaba. Ang mga gumagamit ay pinalaya mula sa madalas na pagpapalit ng full-chuck at pag-restock ng bolt-spare-part, na nagpapagaan ng pangmatagalang presyon ng imbentaryo ng ekstrang bahagi.
3. Panatilihin ang flexibility ng modular layout sa kabila ng monolithic construction Sinusuportahan ang parehong standalone single-point na paggamit at multi-chuck array layout. Pinipili ng mga pabrika ang dami ng chuck ayon sa aktwal na mga kinakailangan sa pagkarga ng workpiece. Libre mula sa mga fixed-station na limitasyon ng pre-fabricated pallets, umaangkop ito sa hindi karaniwang heavy-duty na mga base ng fixture.
4. Muling gamitin ang mga kasalukuyang D20 zero-point pull-stud fixture asset In-house heavy-duty fixture base ay maaaring direktang gamitin muli pagkatapos i-retrofitting ang standard D20 zero-point pull studs. Ang mass fixture remanufacturing ay hindi kailangan at ang dating fixture investment ay well-preserved.
5. Dual-support para sa mga manual-run na workshop at mga proyekto sa pag-upgrade ng automation Ang built-in na G1/8 air port at NPN signal-output interface ay nagbibigay-daan sa direktang manual-mode na operasyon. Para sa mga proyekto ng automation, kumokonekta ito sa PLC at mga robot na pang-industriya upang mapagtanto ang awtomatikong pag-load-unloading ng heavy-duty na fixture.
Mga Kaso ng Application
Kaso 1: Pabrika ng Paggawa ng Mabigat na Tungkulin
Ang customer na ito ay dati nang bumili ng mga batch ng split-type na single-center chuck para sa mold-blank roughing. Bagama't mababa ang presyo ng pagbili ng unit:
· 2-3 nakatagong magkasanib na pagkabigo ang naganap bawat quarter
· Nag-trigger ang bolt stress-relaxation ng intermittent workpiece dimensional deviation
· Ang bawat pagkakamali ay nagdulot ng average na 4-8 na oras na downtime ng produksyon at mga na-scrap na blangko ng amag, kasama ang karagdagang paggastos sa mga kapalit na bolts o kumpletong chuck
Pagkatapos lumipat sa JWGRIP Integrated Single Center Zero Point Clamping Chuck:
· Walang pasulput-sulpot na out-of-spec na mga pagkabigo na nagmumula sa mga depekto sa joint-assembly sa loob ng sampung magkakasunod na buwan ng produksyon
· Kahit na may mas mataas na halaga ng pagbili ng unit, ang mga kumpletong gastos na sumasaklaw sa pagkawala ng downtime, scrap ng workpiece at pagbili ng ekstrang bahagi ay bumaba nang malaki.
Kaso 2: Subcontractor ng Engineering-Machinery-Component
Pinoproseso ng customer ang mga workpiece na makapal ang plate sa mga 5-axis na makina sa pamamagitan ng paggamit ng multi-chuck array layout.
Ang mga lumang split-type na chuck ay humihingi ng ganap na disassembly at bolt-torque na muling suriin tuwing dalawang buwan, na sumasakop sa mahalagang oras ng paggawa ng makina.
Pagkatapos mag-deploy ng JWGRIP monolithic chuck, ang mga pana-panahong retorque-inspection na daloy ng trabaho ay inaalis, na nag-a-unlock ng mas epektibong oras ng machining.
Kumpletuhin ang Production Workflow
1. Alloy-steel blank one-piece forging
2. Rough-machining
3. Unang pagtanda sa pag-iwas sa stress
4. Semi-finishing
5. Pangalawang pag-iipon na nakakatanggal ng stress
6. Super-precision na paggiling para sa mga mukha ng datum
7. Deep-hole internal pneumatic-channel machining
8. Bushing press-fitting
9. Pagpupulong ng bahagi ng pneumatic-signal
10. Pagsubok sa pagpigil sa presyon ng air-tightness
11. Independiyenteng inspeksyon sa katumpakan ng single-unit
12. Paggamot sa proteksyon laban sa kalawang
13. Export-grade shock-proof packing
Checklist ng Inspeksyon
· Pagsubok sa katumpakan ng single-chuck repeat-positioning
· 5 minutong pagsubok sa air-holding air-tightness; max pinahihintulutang pagbaba ng presyon ≤0.02 MPa
· Pagsubok sa tibay ng cyclic locking-unlocking
· Signal-output-logic functional verification
Tandaan: Ginagarantiya lamang ng pag-inspeksyon ng pabrika ang katumpakan para sa indibidwal na standalone chuck. Ang katumpakan ng mutual-position pagkatapos ng array-layout mounting ay umaasa sa customer on-machine indicating-and-alignment at hindi saklaw ng saklaw ng inspeksyon ng pabrika. Ang bawat unit ay nagpapadala ng standalone-unit factory-inspection data sheet para sa pag-archive ng kagamitan ng customer.

Pagsusuri at Gabay sa Pagpili
1. Suriin ang mga tunay na kondisyon sa pagputol: Kalkulahin ang proporsyon ng mga gawaing heavy-duty roughing at high-feed-milling. Ang produktong ito ay pinakaangkop para sa mga senaryo na may mataas na bahagi ng heavy-cutting. Ang mga split-type na chuck ay naghahatid ng mas mahusay na komprehensibong cost-performance para sa mga workshop na pinangungunahan ng mga light-cutting na trabaho.
2. Magsagawa ng total-cost-of-ownership (TCO) na pagtatasa: Bukod sa presyo ng pagbili ng unit, salik sa potensyal na downtime labor-hours, pagkawala ng scrap ng workpiece, pana-panahong muling pagsusuri sa paggawa at dalas ng pagpapalit ng ekstrang bahagi.
3. Para sa pag-deploy ng array-layout: Kalkulahin ang pagkarga na dala ng bawat chuck at hindi kailanman lalampas sa na-rate na kapasidad. Kumpirmahin ang machine-tool T-slot compatibility para sa Φ130 mm flange footprint.
4. Panatilihin ang stable na air-source pressure ng workshop sa 0.5-0.7 MPa. Magreserba ng PLC NPN signal IO point para sa mga proyektong nakatuon sa automation.
5. Kumpirmahin ang on-site na mga detalye ng pull-stud. Available ang mga custom na bushing assemblies kapag hiniling para sa mga hindi karaniwang laki ng pull-stud.
Mga Detalye ng Pag-install at Pagpapanatili
I-fasten ang flange bolts nang mahigpit ayon sa mga kinakailangan sa torque-value mula sa JWGRIP user manual. Ang hindi sapat na metalikang kuwintas ay nagiging sanhi ng buong-unit micro-movement; Ang sobrang metalikang kuwintas ay pinipiga ang flange at pinapa-deform ang substrate.
Mag-install ng oil-water filter sa air-inlet front-end upang harangan ang moisture at impurities, na maiwasan ang bushing rusting at abrasion-induced accuracy drift.
Mag-spray ng dry-lubricant aerosol sa mga bushings pagkatapos ng bawat pinagsama-samang 80-100 oras ng trabaho. Ang likidong langis ng makina ay mahigpit na ipinagbabawal, dahil ang langis ay umaakit ng mga metal na chips at nag-trigger ng mga pagkabigo sa bushing-jamming.
Blow-clean locating datum face na may compressed-air pagkatapos ng bawat shift-change.
Muling ipahiwatig at i-recalibrate ang mga kamag-anak na coordinate sa tuwing mababago ang layout ng array; ang mga lumang parameter ng coordinate ay hindi direktang magagamit muli.
Pigilan ang epekto ng mabigat na bagay laban sa paghahanap ng mukha ng datum. Ang pagbangga-sanhi ng forging-substrate deformation ay hindi maaaring ayusin on-site.
Packaging at Pagpapadala
· Packaging: Ang bawat standalone chuck ay naka-pack sa indibidwal na export-grade na shock-proof na karton na may foam inner buffer. Ang mga bulk-volume na order ay gumagamit ng solid-wood export-grade na mga kaso.
· Karaniwang lead-time: 16-22 araw ng trabaho. Ang mga piling karaniwang SKU ay pinananatili sa stock para sa pinabilis na pagpapadala.
After-Sales Support
Warranty: Sinasaklaw ng 12-buwang warranty ang mga depekto sa pagmamanupaktura para sa standalone na chuck unit lamang. Ang katumpakan ng magkaparehong posisyon ng array-assembly pagkatapos ng pag-install ng customer sa site ay hindi kasama sa saklaw ng warranty.
Mga teknikal na mapagkukunan: Ang mga online na guhit at mga dokumento sa pagpapatakbo ay ibinigay.
Bayad na serbisyo: Available ang malayuang teknikal na suporta para sa mga bulk-volume na order.
Custom na pagbabago: Ang pagsasaayos ng flange-dimension, pull-stud-spec na pagbabago ay sinusuportahan.
Halimbawang pagsusuri: Maaaring ayusin ang sample ng pagsusuri; ang mamimili ay nagsasagawa ng sample na gastos sa kargamento.
FAQ
Q1: Nakakamit ba ng JWGRIP Integrated Single Center Zero Point Clamping Chuck ang mas mataas na static-accuracy figure kumpara sa split-type na chuck?
A: Ang nominal na single-unit repeat-positioning accuracy ay nananatiling ±2 μm. Ang static-accuracy index mismo ay hindi napabuti. Ang pangunahing halaga nito ay nakasalalay sa pag-aalis ng mga progresibong nakatagong pagkabigo na dulot ng bolt-joint relaxation, pagbabawas ng downtime at pagkawala ng workpiece-scrap. Nagdudulot ito ng pagpapahusay sa pagiging maaasahan sa halip na pag-upgrade ng static-spec.
Q2: Kailangan ko bang pumili ng monolithic integrated chucks para sa lahat ng mabibigat na senaryo?
A: Hindi naman. Ang mga split-type na chuck ay magagawa pa rin kung ang mga mabibigat na gawain ay madalang mangyari at ang regular na bolt-torque re-check ay maaaring gawin sa makina. Mangyaring gumawa ng mga desisyon batay sa komprehensibong pagkalkula ng TCO sa halip na mga detalye ng hardware lamang.
Q3: Ang panaka-nakang bolt-torque re-check ay kinakailangan para sa array-layout setup?
A: Walang disassembly-retorque ang kailangan para sa chuck internal components dahil walang built-in assembled joint bolts. Gayunpaman, ang mga flange bolts na nakakabit sa chuck sa machine-tool worktable ay nangangailangan pa rin ng panaka-nakang pagsusuri ng torque kasunod ng mga iskedyul ng pagpapanatili.
Q4: Maaari bang gumana ang aking kasalukuyang D20 zero-point fixture base sa chuck na ito?
A: Ang mga base ng fixture na nilagyan ng karaniwang D20 zero-point pull stud ay maaaring gamitin nang direkta.
Pananaw sa Desisyon sa Pagkuha
Pinagkukumpara lang ng maraming procurement team ang mga upfront na presyo ng hardware habang tinatanaw ang mga nakatagong gastos kabilang ang downtime, workpiece scrap, maintenance labor at pagkonsumo ng ekstrang bahagi pagkatapos mag-online ang mga fixtures.
Ang pangunahing competitiveness ng JWGRIP Integrated Single Center Zero Point Clamping Chuck ay hindi nagmumula sa paper-based na mga parameter ng detalye. Ang tunay na halaga nito ay ang pagpapabuti ng pagiging maaasahan ng kabit sa ilalim ng mabigat na mga kondisyon ng pagputol at pagpapababa ng komprehensibong pagkalugi na dulot ng hindi planadong downtime at mga tinanggihang bahagi.
Dapat hatulan ang pagpili sa pamamagitan ng buong-lifecycle na kabuuang halaga ng pagmamay-ari sa halip na one-off na presyo ng pagbili. Para sa mga high-frequency na heavy-duty na linya ng produksyon, ang dagdag na gastos sa pagkuha ay maaaring mabilis na mabawi sa pamamagitan ng pagbabawas ng pagkabigo. Para sa mga low-frequency na heavy-duty na application, ang ratio ng input-output ay nangangailangan ng maingat na pagtimbang bago mag-order.
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita