Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик


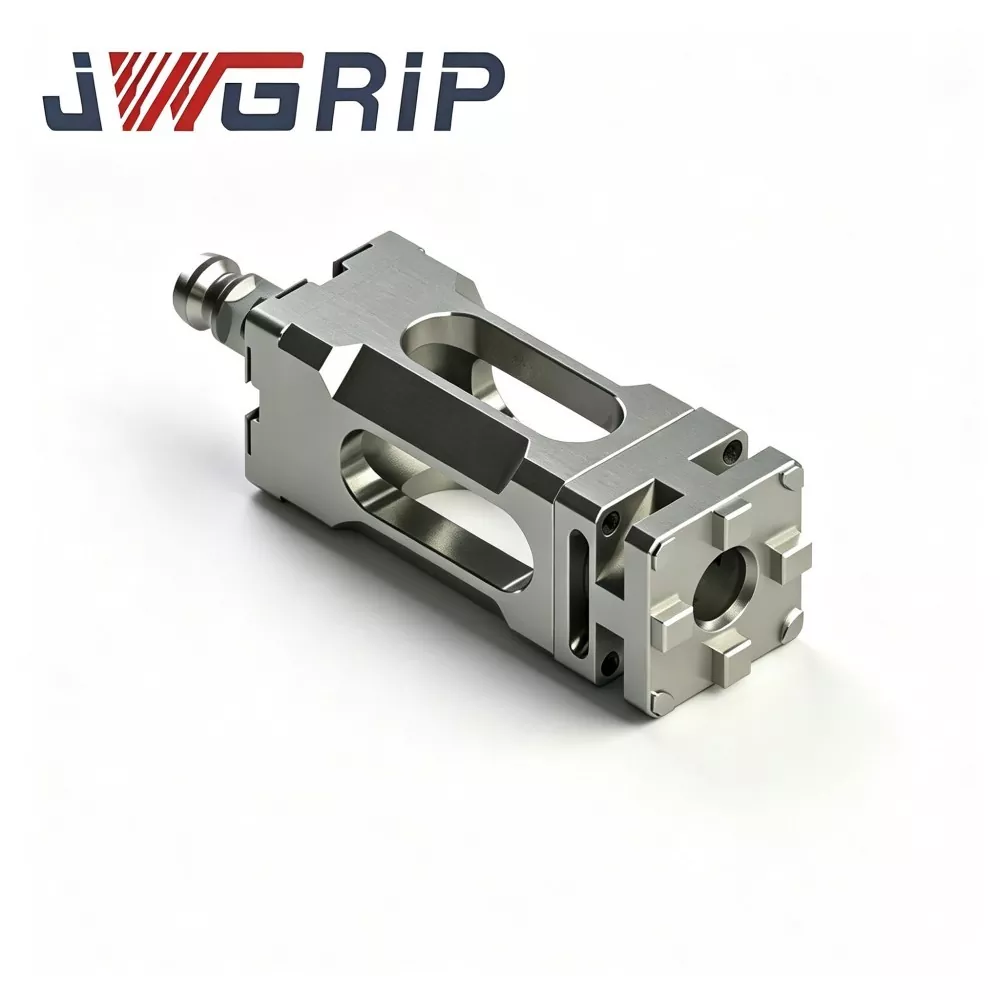

Four-Center Zero Point Pallet para sa CNC Fixture
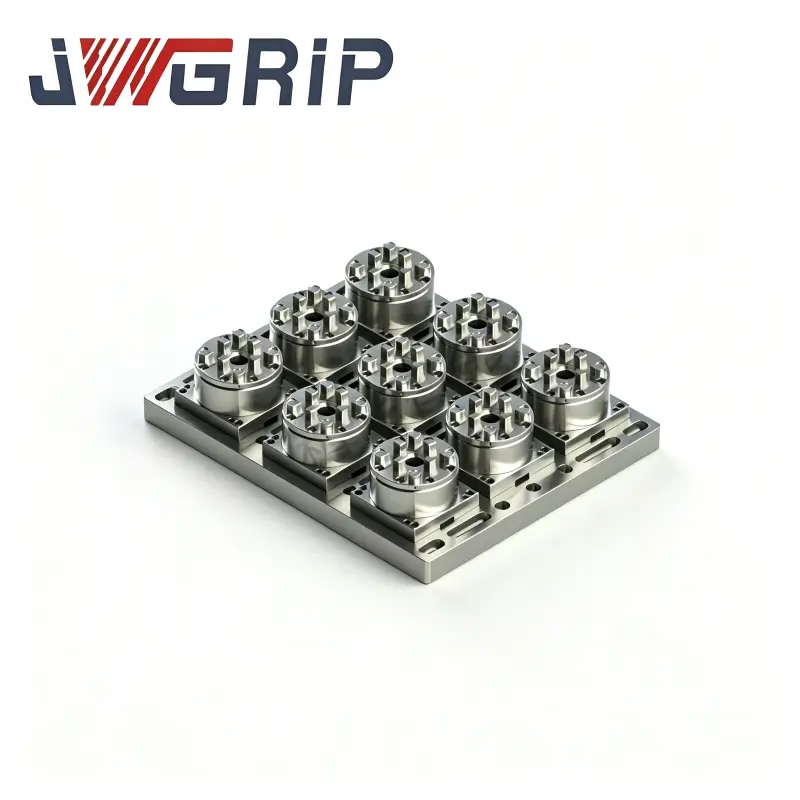
Ang JWGRIP ay ang tagagawa at supplier ng Professional Four-Center Zero Point Pallet para sa CNC Fixture sa China. Ang Four Center Zero Point Pallet ay kabilang sa Zero Point Pallet Series, ay binuo para sa malawakang high-mix-low-volume na mixed-mode na mga senaryo ng produksyon na umiiral sa modernong industriya ng machining. Maligayang pagdating upang magtanong!
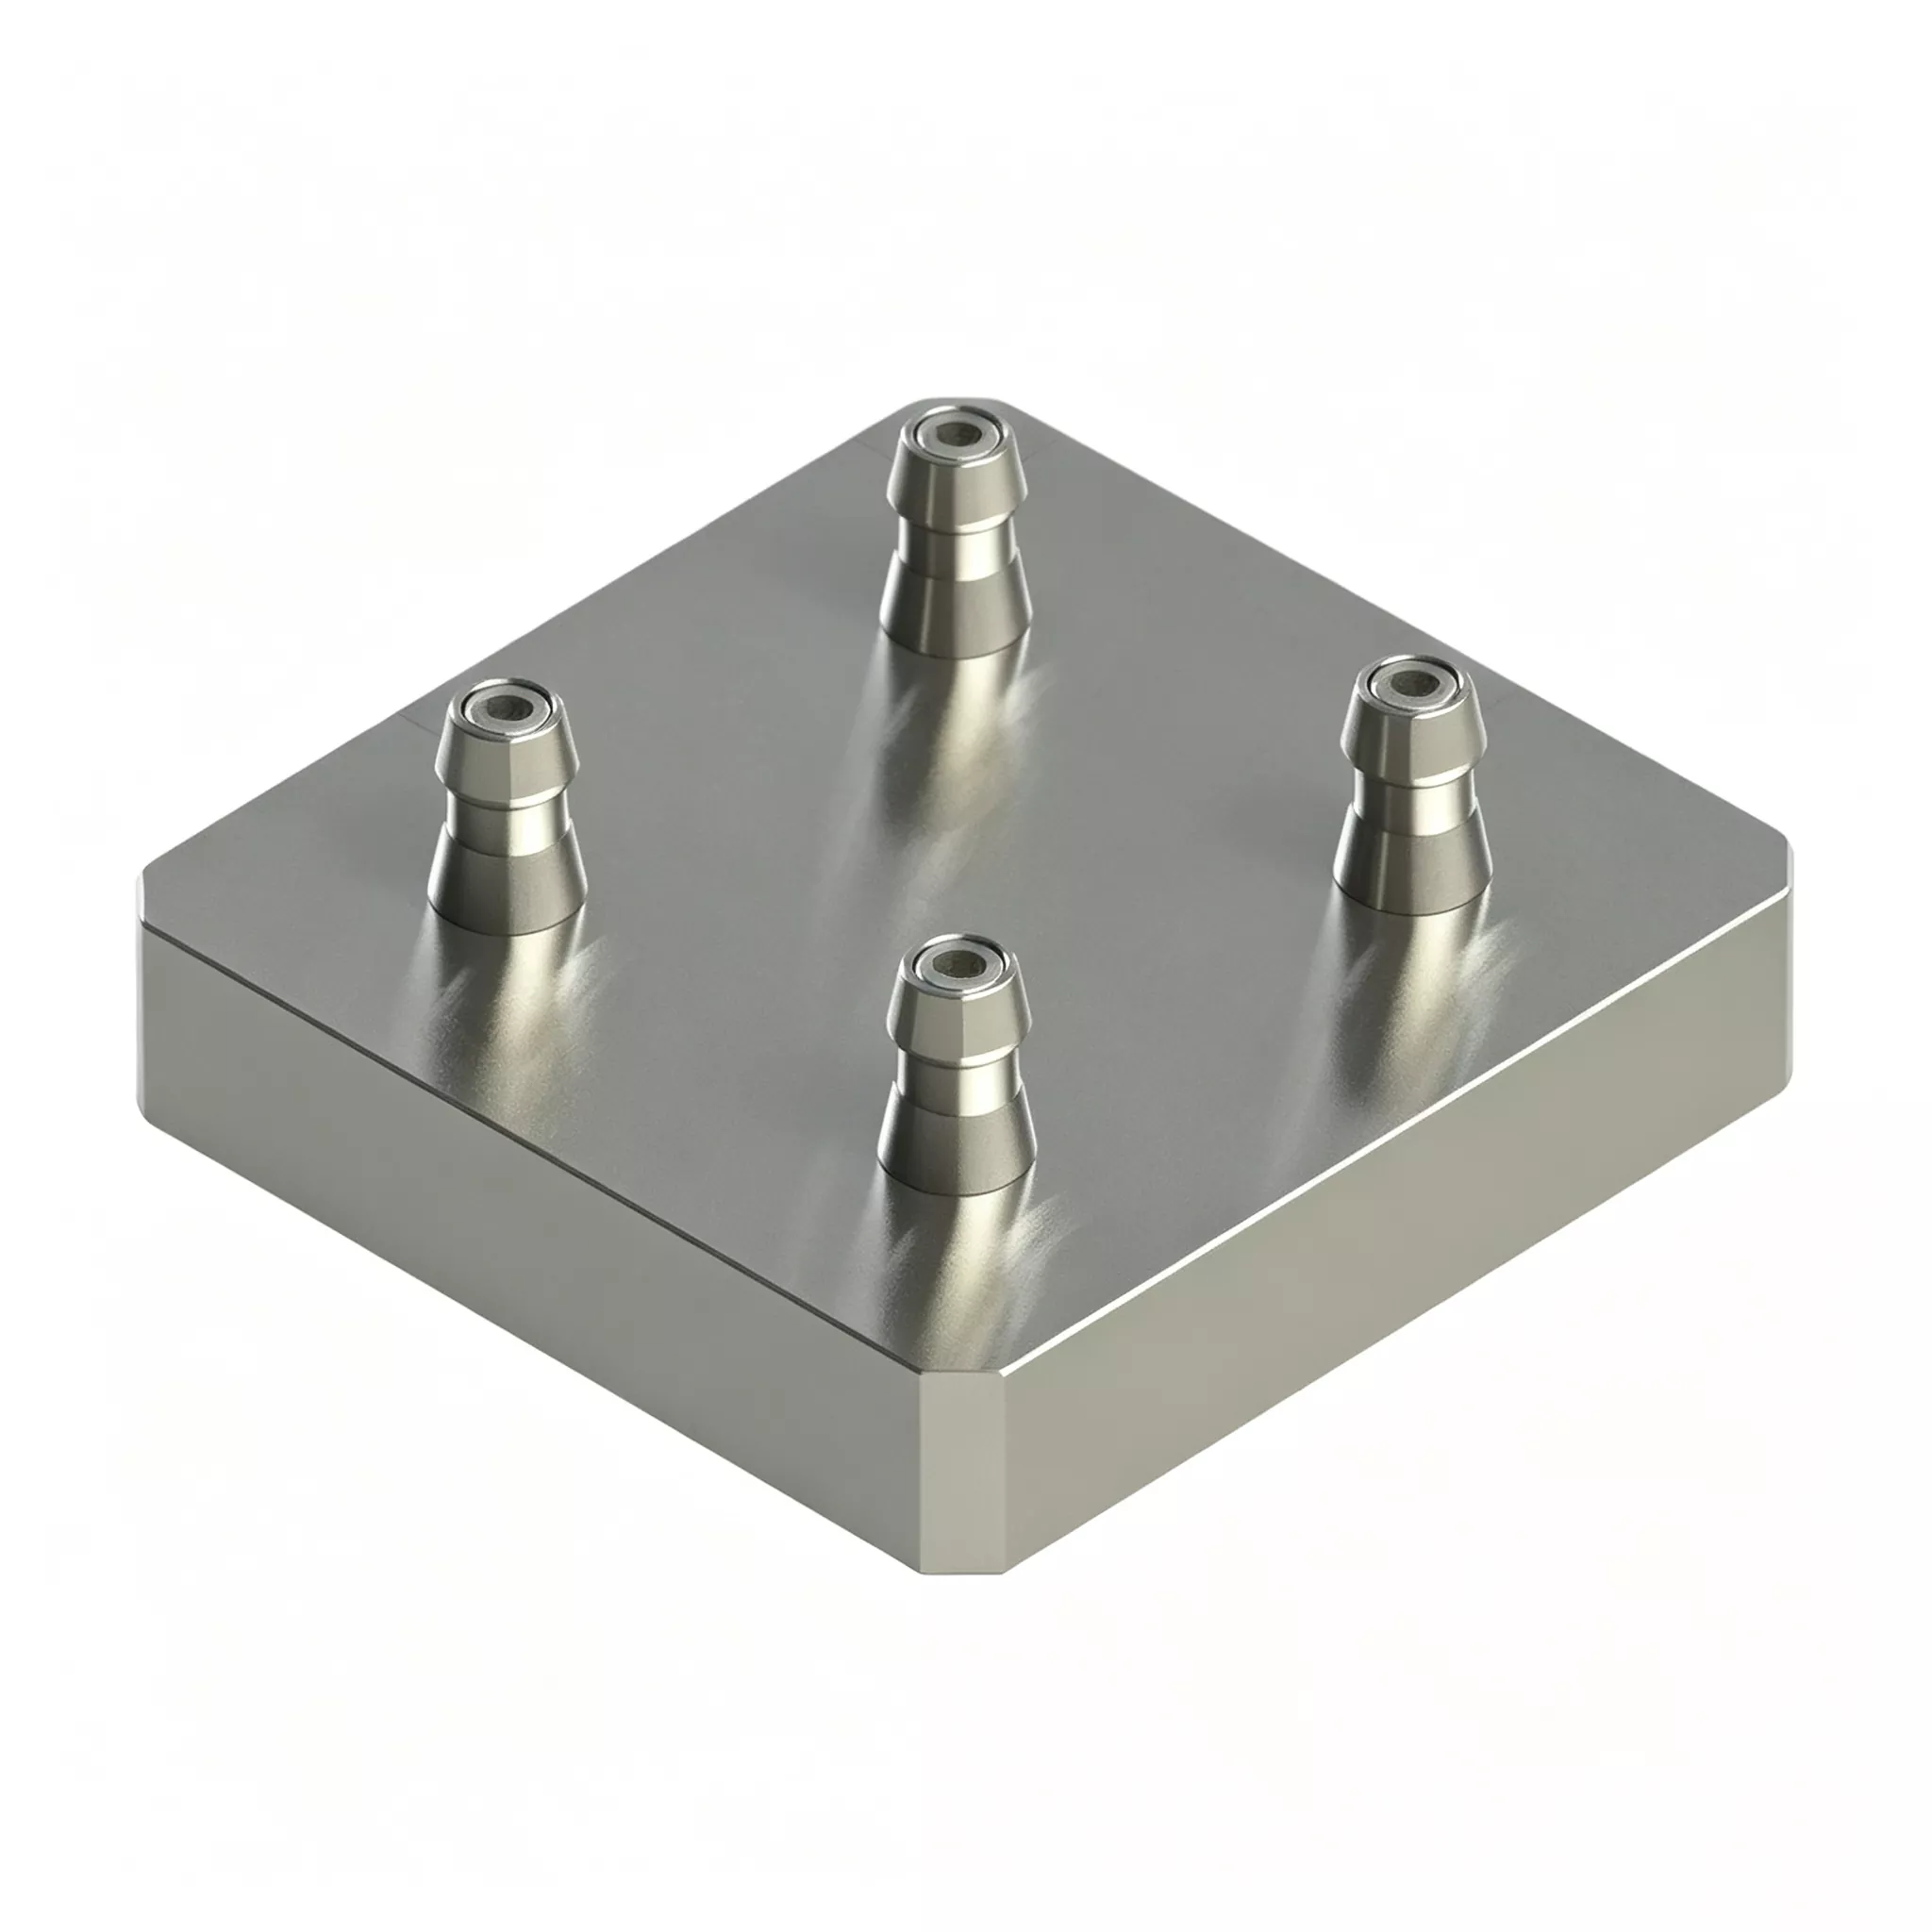
Ang Four-Center Zero Point Pallet na ito para sa CNC Fixture ay epektibong makakalutas sa mga problema ng flexible production. Ang apat na kumpletong zero-point positioning unit ay isinama sa isang compact na pangkalahatang base, at ang apat na workstation ay ganap na independyente. Maaaring sabay-sabay na i-clamp ng mga user ang apat na magkatulad na workpiece, o mag-install ng apat na magkakaibang fixture para sa pagproseso ng mixed-line. Hindi na kailangan para sa on-site na multi-tray assembly. Ang mga posisyon at taas ng lahat ng workstation ay na-calibrate bago umalis sa pabrika upang matiyak ang pagkakapare-pareho.
Pangunahing Komposisyon ng Hardware
Kasama sa JWGRIP Four-Center Zero-Point Pallet 120×120 ang mga sumusunod na assemblies:
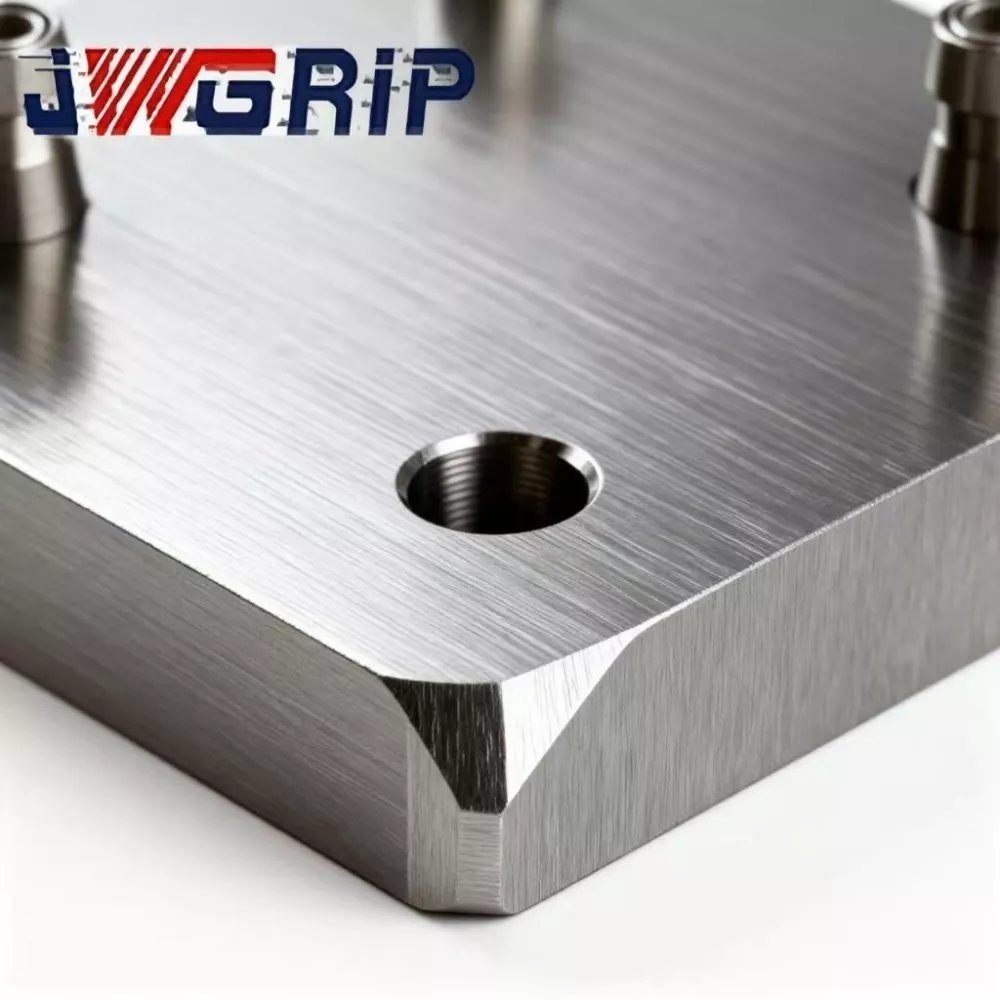
· Monolithic forged-and-tempered alloy-steel pallet base
· Apat na independiyenteng zero-point bushing locking assemblies sa layout ng matrix
· Built-in na synchronous pneumatic distribution module
· Mga indibiduwal na chip-diversion grooves para sa bawat locating station
· Compressed-air service port
· Mga proteksiyon na cover plate upang takpan ang mga idle station
Ang pangunahing pagkakaiba nito kumpara sa mga ordinaryong multi-station fixtures: apat na istasyon ang gumaganang ganap na independyente sa isa't isa.
Dalawang Praktikal na Mode ng Produksyon
Mode 1: Four-Station Mass-Production para sa Magkaparehong Workpiece
1. Pagkabit ng apat na pull-stud-equipped fixture base sa lahat ng apat na istasyon.
2. Magbigay ng 0.5-0.7 MPa na naka-compress na hangin; ang synchronous pneumatic module ay nagla-lock ng lahat ng apat na bushing assemblies nang sabay-sabay.
3. Nagbabalik ang signal ng lock-confirmation sa CNC system, at ang makina ay nagsasagawa ng mga cutting cycle.
4. Pagkatapos ng machining, bitawan ang air pressure para sa pag-unlock. Apat na natapos na mga bahagi ay inalis sa isang cycle upang taasan ang oras-oras na throughput.
Mode 2: Flexible Mixed-Line Machining para sa Iba't ibang Bahagi
1. Mag-load ng mga fixture na tumutugma sa apat na natatanging workpiece sa magkakahiwalay na istasyon.
2. Maglagay ng compressed air para i-lock ang lahat ng istasyon. Ang CNC ay nagpapatakbo ng mga dedikadong programa sa machining nang sunud-sunod para sa bawat istasyon.
3. Kapag natapos ang produksyon ng isang order, palitan lang ang fixture sa nauugnay na target na istasyon. Ang mga natitirang istasyon ay mananatiling naka-clamp nang walang ganap na pagkasira.
4. Lubos na binabawasan ang downtime sa panahon ng madalas na pagpapalit ng produkto.
Disenyo ng Engineering
· Ang alloy-steel base ay sumasailalim sa two-round stress-relief aging: unang pagtanda pagkatapos ng rough-machining, pangalawang pagtanda pagkatapos ng semi-finishing. Ang paulit-ulit na clamping stress, ambient temperature swings at tuluy-tuloy na cutting vibration ay karaniwan sa mixed-mode workshops. Ang hindi sapat na paglabas ng stress ay nagdudulot ng hindi nakikitang micro-deformation at nasisira ang katumpakan ng posisyon ng multi-station. Pina-maximize ng JWGRIP ang dual-aging na pagpapalabas ng panloob na stress para sa pangmatagalang matatag na geometry.
· Ang mga bushing sa pagpoposisyon ay gumagamit ng high-wear-resistant bearing steel. Ang mga panloob na butas ay tumatanggap ng pagsusubo at pag-honing ng super-finishing upang matiyak ang maaasahang pagganap ng independiyenteng paghahanap para sa bawat istasyon.
· Mahigpit na kinokontrol ang pagpapaubaya sa posisyon at pagkakaiba sa taas ng istasyon sa istasyon upang matugunan ang mga kinakailangan sa katatagan ng produksyon ng mixed-line.
Mga Pangunahing Kalamangan
1. I-minimize ang downtime na dulot ng madalas na pagbabago ng order
Hindi na kailangang i-disassemble ang bawat kabit sa panahon ng pagpapalit ng produkto. Tanging ang mga istasyon na nangangailangan ng mga bagong-order na fixtures ang mapapalitan; patuloy na tumatakbo ang ibang mga istasyon. Bumaba nang husto ang oras ng idle ng makina para sa mga kapaligiran ng pagkakasunud-sunod na may mataas-halo-mababang-volume.
2. Alisin ang mga error sa pag-assemble na dulot ng tao mula sa maraming discrete pallet
Ang manu-manong stacking at mounting ng hiwalay na zero-point pallets ay maaaring lumikha ng positional deviation na 7-8 μm. Kinukumpleto ng JWGRIP ang buong multi-station calibration in-house: positional tolerance ≤±0.004 mm, station-to-station height difference ≤0.0025 mm. Ito ay nakakatipid ng mga oras ng on-site fitting at tuning labor.
3. Sakop ng isang hardware ang mga gawaing mass-volume at high-mix-low-volume
Magpatakbo ng four-up identical-part machining para sa maximum na throughput sa panahon ng malalaking-batch na mga order. Lumipat sa mixed-line mode para sa mga pira-pirasong order. Hindi na kailangang bumili ng magkahiwalay na mga fixture para sa dalawang senaryo ng produksyon, na nagpapababa ng fixed-asset investment.
4. I-maximize ang kasalukuyang paggamit muli ng fixture asset gamit ang standard D20 zero-point pull-stud compatibility
Maaaring gamitin muli ang mga base ng fixture na may maliit na sukat na zero-point sa workshop pagkatapos na i-retrofitting ang standard D20 pull studs. Iwasan ang full fixture remanufacturing at panatilihin ang dating fixture investment.
5. Per-station independent chip-diversion groove design
Ang mga iron at aluminum cutting chips ay dumadaloy sa mga nakalaang grooves para sa bawat istasyon. Ang chip entrapment sa loob ng positioning-bushing gaps ay lubhang nabawasan. Sa ilalim ng madalas na fixture-swap mixed-line na kundisyon, ang dalas ng paglilinis ay bumababa at ang chip-triggered positioning-failure na panganib ay nababawasan.
Mga Tunay na Kaso
Case 1: Processor ng Medical-Device-Accessory
Ang customer na ito ay tumatanggap ng mga tipikal na high-mix-low-volume na mga order, na nagpapalipat-lipat sa pagitan ng 3-5 miniature-part na variant bawat araw ng trabaho.
· Bago mag-upgrade: ginamit ang mga single-station na zero-point pallet. Ang bawat pagbabago ay nangangailangan ng pag-alis ng kabit, paglilinis, muling pag-clamping at pag-dial-indicating, na tumatagal ng 40-60 minuto. Malaking halaga ng oras ng makina ang nasayang sa trabaho sa pag-setup.
· Pagkatapos mag-deploy ng maraming JWGRIP na four-center zero-point pallet at gamitin ang mixed-line machining mode: hindi na kailangan ang full fixture teardown. Tanging ang mga fixture ng target na istasyon ang mapapalitan. Ang average na change-over time ay bumaba sa 8-15 minuto.
· Ipinakikita ng mga istatistika ng kalahating taon na produksyon ang paggamit ng machine tool na tumaas ng 24%. Ang pabrika ay maaaring tumanggap ng higit pang mga pira-pirasong order ng customer nang hindi bumibili ng mga karagdagang CNC machine.
Case 2: 3C-Component Subcontractor sa Pearl River Delta
Pinangangasiwaan ng workshop na ito ang parehong mga high-volume mass order at small-batch sample job sa parehong mga CNC machine.
· Sa panahon ng mass-order: apat na istasyon ang nagpoproseso ng magkaparehong bahagi para sa mataas na throughput.
· Kapag dumating ang mga small-batch na sample na gawain: sakupin ang isa o dalawang istasyon para sa sample na produksyon habang ang ibang mga istasyon ay patuloy na tumatakbo sa mass-production.
· Hindi na nakakaabala ang pagpoproseso ng sample sa ritmo ng mass-production, at ang lead-time ng paghahatid ng sample ay makabuluhang pinaikli.
Kumpletuhin ang Production Workflow
① Alloy-steel blank forging at tempering
② Rough-machining
③ Unang pagtanda sa pag-iwas sa stress
④ Semi-finishing
⑤ Pangalawang nakakatanggal ng stress sa pagtanda
⑥ 5-axis grinder: gilingin ang lahat ng bushing-mounting hole sa ilalim ng isang beses na clamping setup
⑦ Bushing press-fitting
⑧ Air-circuit seal assembly
⑨ Air-tightness pressure-holding test
⑩ Full-station CMM dimensional inspection
⑪ Paggamot sa proteksyon laban sa kalawang
⑫ I-export-ready shock-proof packing
Checklist ng Inspeksyon
1. Independiyenteng pagsusuri sa katumpakan ng repeat-positioning para sa bawat istasyon
2. Pagsukat ng CMM para sa four-station positional tolerance, height-difference at parallelism
3. 5 minutong pagsubok sa air-holding air-tightness; maximum na pinapayagang pagbaba ng presyon ≤0.02 MPa
4. Cyclic synchronous locking-unlocking functional test sa apat na istasyon
Gabay sa Pagpili
· Suriin ang istraktura ng iyong order: Para sa nangingibabaw na single-variant na mass-production, magpatakbo ng four-station identical-part machining. Kung ang mga high-mix-low-volume na order ay may malaking bahagi, maingat na suriin ang fixture-to-fixture na pisikal na interference na panganib sa apat na istasyon upang maiwasan ang banggaan.
· Kumpirmahin ang mga detalye ng iyong on-site na zero-point pull studs. Ang karaniwang bersyon ay tumutugma sa D20 pull studs. Maaaring bumuo ng mga custom na bushing assemblies para sa mga alternatibong laki ng pull-stud.
· Para sa automated-production-line integration: ginagarantiyahan ang stable na air-source pressure ng workshop sa loob ng 0.5-0.7 MPa at magreserba ng IO signal point para sa PLC control system.
· Kalkulahin ang kabuuang taas ng stacking ng workpiece at kabit. Gayahin ang tool-motion path para maiwasan ang pagbangga ng tool-to-pallet habang pinuputol. Isumite ang mga drawing ng workpiece sa JWGRIP technical team para sa interference assessment kung mayroon kang mga kawalan ng katiyakan.
Praktikal na Operasyon
1. I-mount ang papag sa machine-tool worktable, mahigpit na higpitan ang mga bolts ayon sa mga kinakailangan sa torque-value sa JWGRIP user manual. Ang over-torque fastening ay ipinagbabawal, dahil ang base-body deformation ay sisira sa multi-station relative accuracy.
2. Mag-install ng oil-water filter sa compressed-air inlet front-end. Ang kahalumigmigan at mga dumi na pumapasok sa mga bushings ay magti-trigger ng kalawang, abrasion at pagkasira ng katumpakan.
3. Mag-spray ng dry-lubricant aerosol sa loob ng zero-point bushings pagkatapos ng bawat pinagsama-samang 100 oras ng trabaho. Mahigpit na ipinagbabawal ang liquid engine oil, dahil ang langis ay umaakit ng mga metal na chips at humahantong sa mga pagkabigo sa bushing-jamming.
4. Blow-clean locating hole at chip-diversion grooves ng bawat istasyon na may compressed-air pagkatapos ng fixture swap o sa bawat shift-change. Huwag kailanman mag-iwan ng mga metal na chips sa paghahanap ng mga ibabaw ng datum.
5. Pagkabit ng mga plate na may proteksiyon na takip sa mga idle station para harangan ang mga bakal at cutting fluid mula sa mga pumapasok na bushing assemblies.
6. Iwasan ang epekto ng mabigat na bagay sa mga mukha ng pallet datum. Ang deformation ng base na sanhi ng banggaan ay karaniwang hindi maaaring ayusin on-site at permanenteng sumisira sa multi-station positional performance.
After-Sales Support
1. Warranty: Sinasaklaw ng 12-buwang full-unit warranty ang mga depekto sa pagmamanupaktura hindi kasama ang maling operasyon ng tao. Tinatangkilik ng mga kwalipikadong claim ang libreng serbisyo sa pagkukumpuni o pagpapalit ng ekstrang bahagi.
2. Mga teknikal na mapagkukunan: May mga online na dokumento sa pagpapatakbo at video tutorial. Available ang bayad na remote na teknikal na suporta para sa mga proyekto ng bulk-volume order.
3. Serbisyo ng custom na pagbabago: Ang pagsasaayos ng panlabas na dimensyon, pagpapalit ng pull-stud-spec, muling pagsasaayos ng station-layout ay sinusuportahan.
4. Sample na pagsusuri: Maaaring isaayos ang sample ng pagsusuri; ang mamimili ay nagsasagawa ng sample na gastos sa kargamento.
FAQ
Q1: Makakagambala ba ang mixed-line machining ng iba't ibang bahagi ng workpiece sa apat na istasyon sa katumpakan ng isa't isa?
A: Apat na bushing unit ay pisikal na ganap na independyente; Ang mga pagkilos sa pag-lock ay hindi nakakasagabal sa isa't isa. Nananatiling stable ang katumpakan ng paghahanap hangga't iniiwasan ng mga fixture ang pisikal na banggaan. Ang regular na compressed-air na paglilinis para sa bawat istasyon ay inirerekomenda pa rin upang maiwasan ang mga chips na tumalsik sa ibabaw ng datum ng ibang mga istasyon.
Q2: Kailangan ba ang Four-Center Zero Point Pallet para sa CNC Fixture kung madalang mangyari ang mga small-batch change-over?
A: Ang kalamangan nito sa change-over-efficiency ay namumukod-tangi lamang sa ilalim ng madalas na variant-switching bawat linggo. Kung ang produksyon ay halos solong-variant na mass-oriented, ang single-station o dual-station na zero-point pallet ay naghahatid ng mas mahusay na cost-performance.
Q3: Magagamit ba muli sa papag na ito ang aking mga umiiral nang legacy fixture base?
A: Ang mga base ng fixture na nilagyan ng karaniwang D20 zero-point pull stud ay maaaring gumana nang direkta. Kinakailangan ang custom-made bushing assemblies para sa iba pang mga detalye ng pull-stud.
Q4: Maaari bang i-deploy ang JWGRIP Four-Center Zero-Point Pallet 120×120 sa 5-axis CNC machine?
A: Ito ay katugma sa 5-axis na kagamitan. Kalkulahin ang kabuuang taas ng workpiece kasama ang kabit upang suriin ang panganib sa pagbangga ng spindle-tilting. Maaaring isumite ang mga drawing ng workpiece para sa teknikal na pagtatasa ng JWGRIP sa yugto ng pagpili.
Tala ng Sanggunian sa Pagkuha
Isinasaalang-alang ng maraming pabrika ang pagbili ng malalaking dami ng custom na espesyal na layunin na mga fixture para sa flexible-line na pag-upgrade. Nagdudulot ito ng mataas na capital expenditure at ang panganib na maging idle ang mga fixture kapag nagbago ang mga order.
Ang pangunahing halaga ng JWGRIP Four-Center Zero Point Pallet para sa CNC Fixture ay nakasalalay sa pagsuporta sa parehong mass-volume production at high-mix mixed-line manufacturing sa loob ng isang yunit ng hardware. Pina-maximize nito ang muling paggamit ng mga kasalukuyang fixture base ng mga customer, kinokontrol ang mga gastos sa production-retrofit at pinapawi ang mga pain point ng change-over-efficiency na dulot ng mga pira-pirasong order. Ito ay angkop na angkop para sa mga proyektong may kakayahang umangkop sa pag-upgrade para sa mga tagagawa ng medium-and-small-size na component-processing.
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita