Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
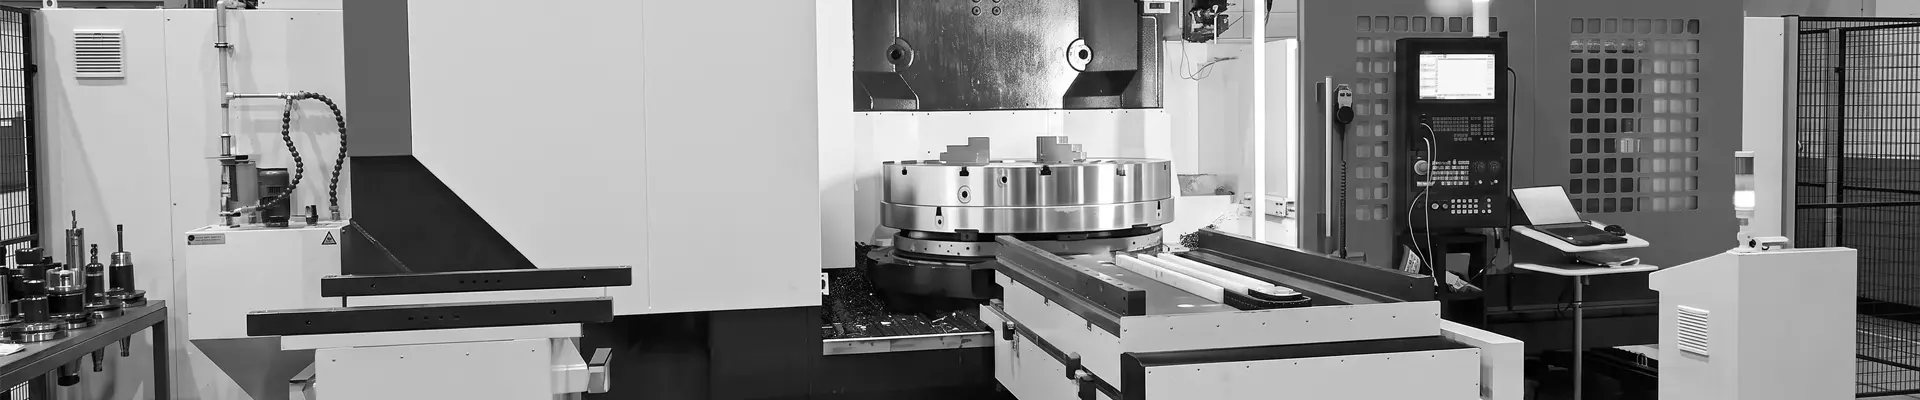

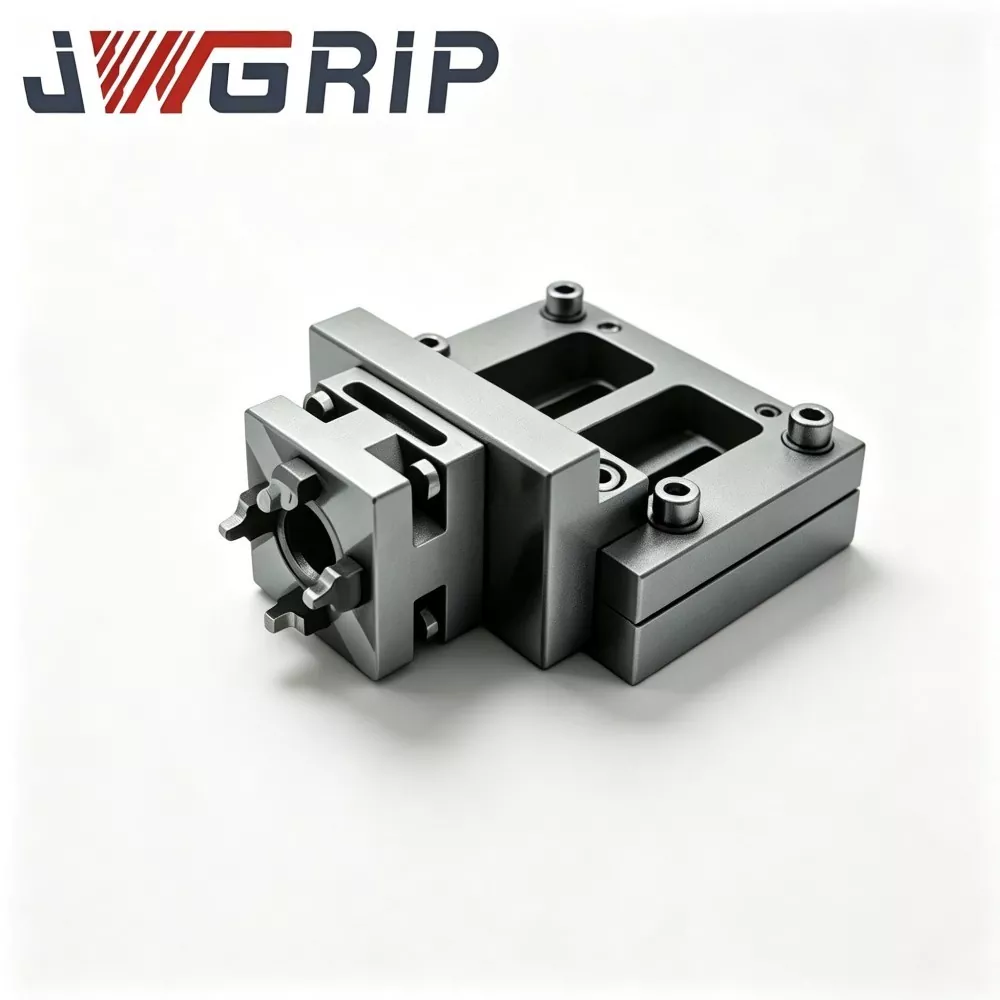
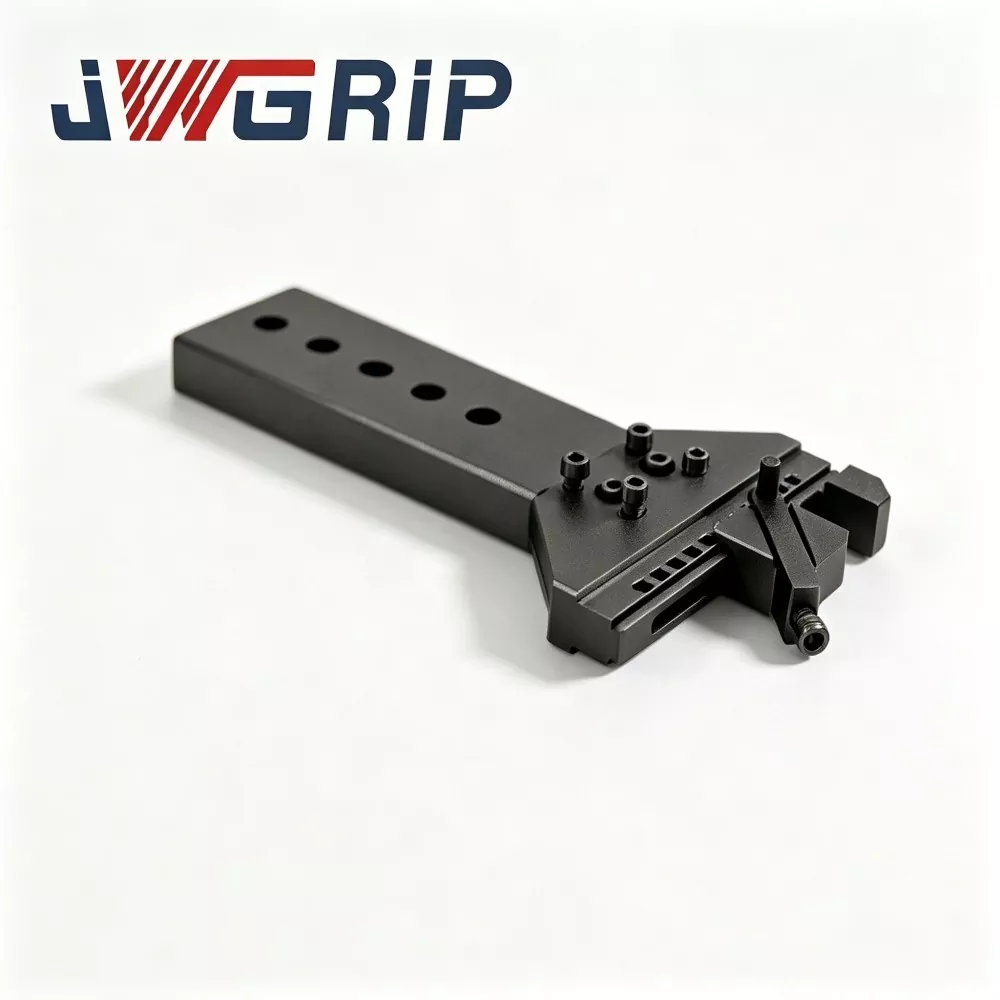

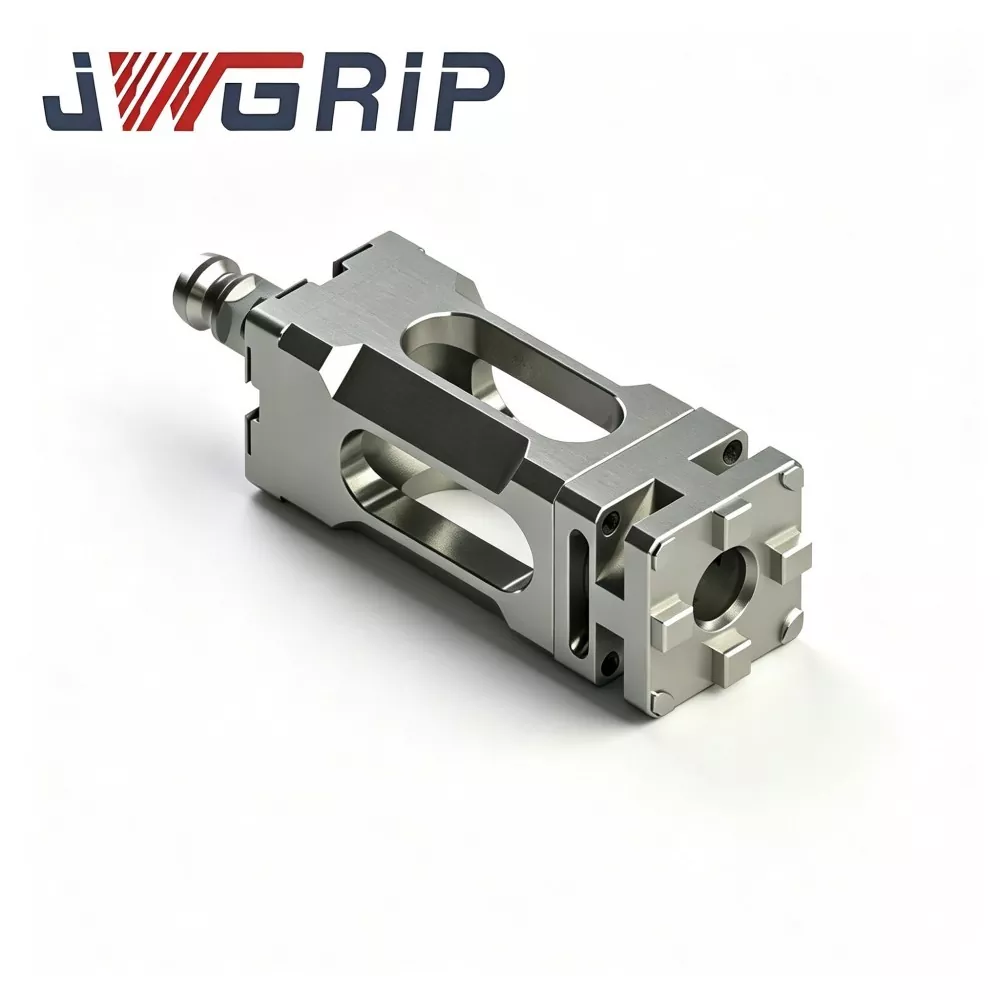

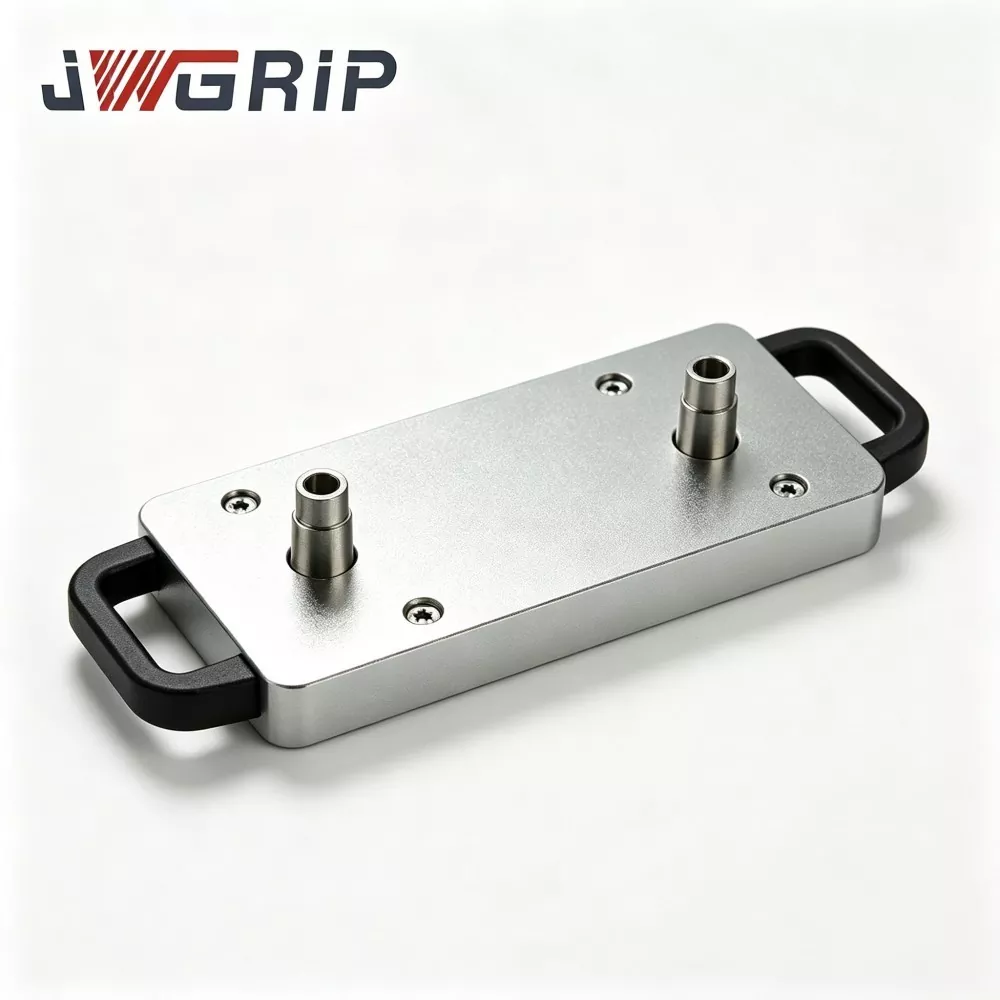
Automated Zero Point Pallet na may Power Chuck
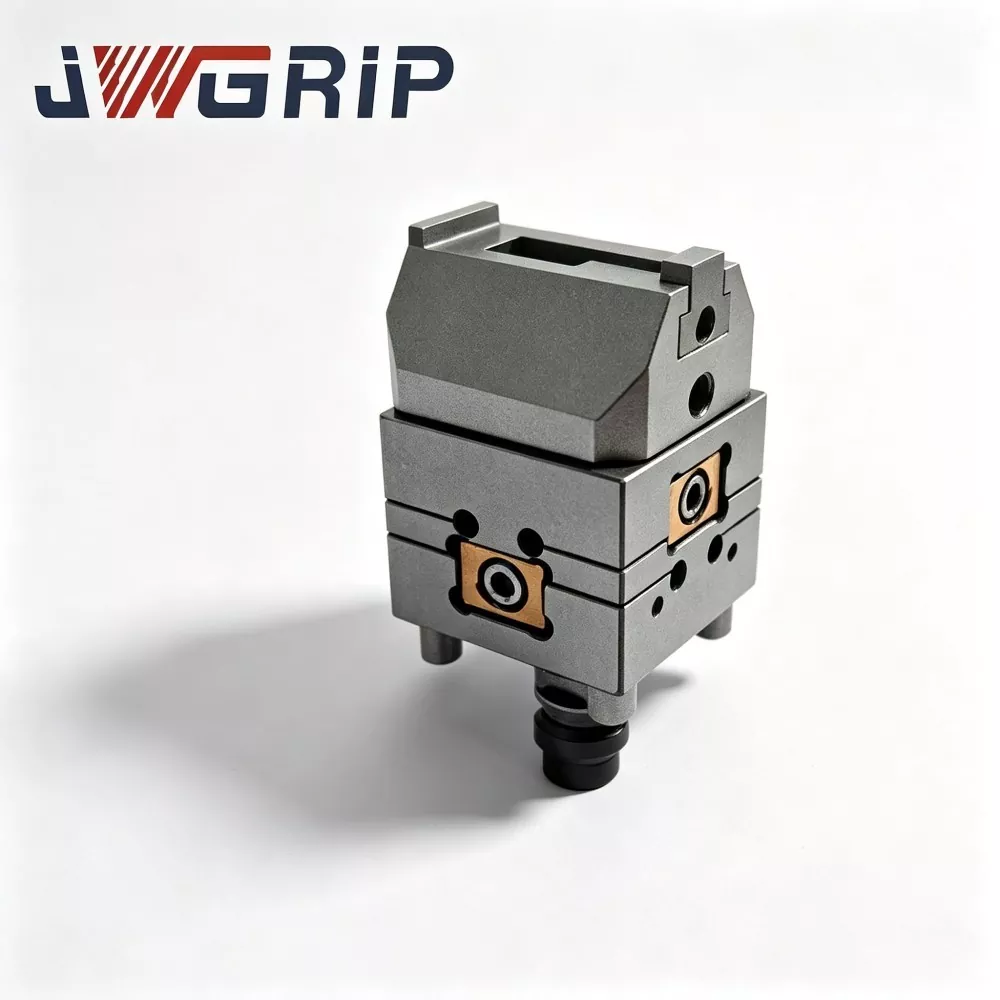
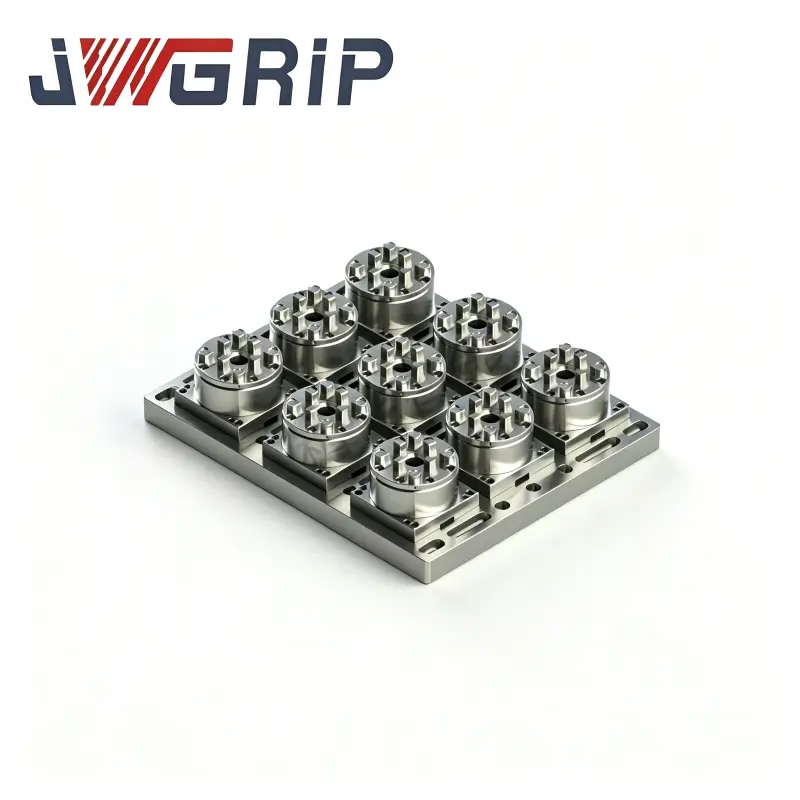
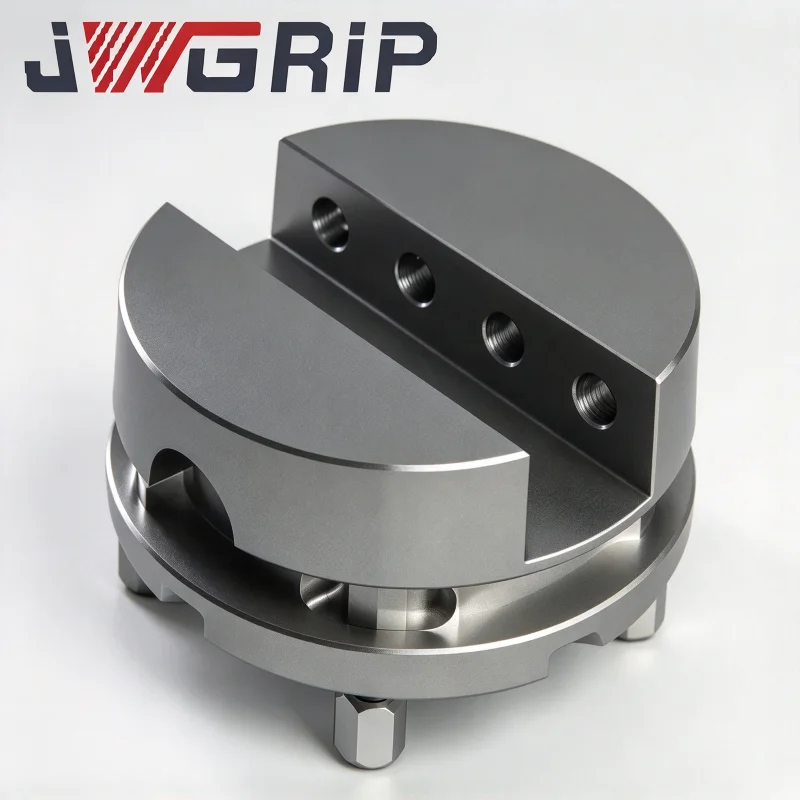
Ang JWGRIP ay ang tagagawa at supplier ng Professional Automated Zero Point Pallet na may Power Chuck sa China. Ito ay isang pinagsamang zero-point positioning fixture na partikular na idinisenyo para sa flexible unmanned CNC production lines. Isinasama nito ang zero-point positioning reference component at ang power pneumatic chuck locking unit sa iisang device, na inaalis ang pangangailangang bumili ng karagdagang multi-layer adapter plate o hiwalay na chuck attachment. Maaari itong direktang i-install at ayusin sa machine tool worktable at konektado sa mga pang-industriyang robot grippers.
Ang Automated Zero Point Pallet na may Power Chuck ay maaaring makamit ang awtomatikong pagpoposisyon, awtomatikong pag-clamping, at awtomatikong pag-release pagkatapos ma-clamp ang workpiece. Ito ay malawakang ginagamit sa pagproseso ng automotive aluminum alloy die-cast parts, malakihang produksyon ng mga metal structural component para sa 3C consumer electronics, at awtomatikong graphite electrode processing units sa mga pagawaan ng amag.
Komposisyon ng Produkto at Daloy ng Trabaho
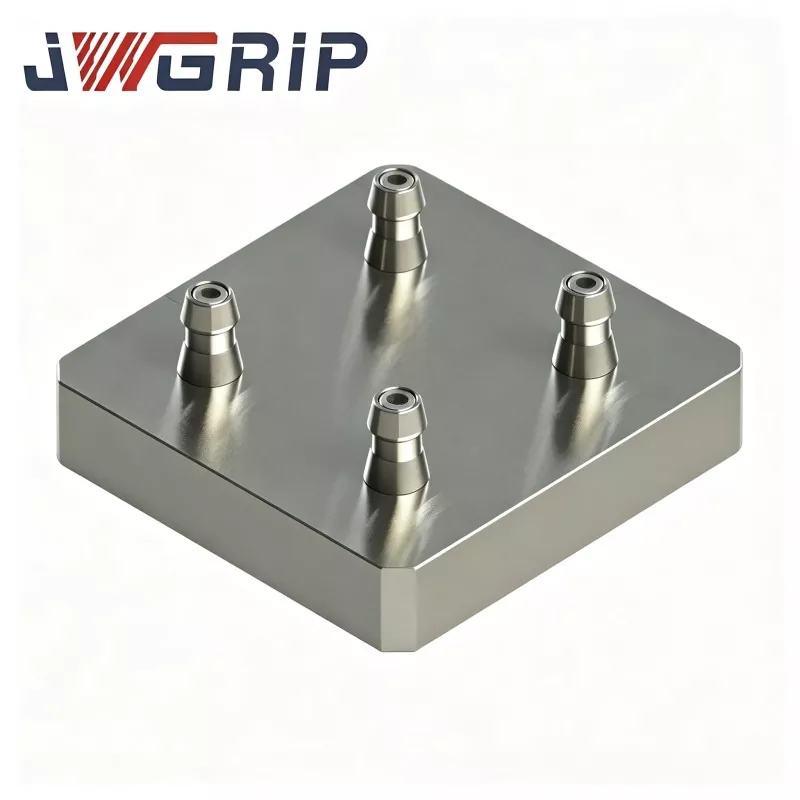
Ang Automated Zero Point Pallet na may Power Chuck ay kabilang sa serye ng Zero Point Pallet. Pangunahing binubuo ito ng apat na pangunahing bahagi: ang pallet base body, ang high-precision na zero-point positioning sleeve assembly, ang pneumatic drive module, at ang synchronous power chuck fixture.
Ang kumpletong daloy ng trabaho ay ang mga sumusunod: Kinukuha ng pang-industriyang robot ang base ng kabit ng load workpiece at inilalagay ito sa reference plane ng papag. Kinukumpleto ng zero-point positioning sleeve ang paunang pagpoposisyon. Kapag tumpak na natukoy ng built-in na sensor ang posisyon, nagpapadala ito ng signal sa PLC control system.
Sinisimulan ng PLC ang pneumatic circuit, at ang built-in na pneumatic unit ay nagtutulak sa power chuck fixture upang sabay-sabay na lumipat papasok, na nakakamit ng unipormeng radial clamping ng base ng fixture.
Matapos makumpleto ang pag-clamping, isang signal ng kumpirmasyon ng kuryente ang ipapadala sa CNC machine tool, at magsisimula ang cycle ng pagpoproseso ng pagputol.
Kapag natapos ang programa sa pagpoproseso, ang tool ng makina ay nagpapadala ng signal ng pagkumpleto, at ang pneumatic circuit ay naglalabas ng presyon. Ang chuck fixture ay sabay-sabay na bumubukas, at inilabas ng robot ang nakumpletong workpiece kasama ang fixture, naghahanda para sa susunod na cycle ng paglo-load.
Ang buong proseso ay hindi nangangailangan ng manual tightening ng bolts o manual indication at alignment.


Mga Bentahe ng Proseso
Ang base plate na blangko ay gawa sa forged alloy steel at sumasailalim sa dalawang kumpletong proseso ng paggamot sa init na nakakatanggal ng stress upang maalis ang panloob na natitirang stress na nabuo sa proseso ng CNC machining.
Maraming mga kakumpitensya na may mababang halaga ang aalisin ang mahalagang hakbang na ito. Kung ang panloob na natitirang stress sa batayang materyal ay makabuluhan, ang paulit-ulit na pagpapatakbo ng pag-clamping sa workshop at mga pagbabago sa temperatura dahil sa mga day-night cycle ay maaaring magdulot ng mga microscopic deformation na hindi nakikita ng mata sa reference benchmark plane.
Ito ay hahantong sa patuloy na paglihis ng laki sa mga machined workpiece at magreresulta sa malaking halaga ng pagkawala ng basura.
Ang bawat piraso ng hilaw na materyal sa aming pabrika ay mahigpit na nakumpleto ang kumpletong proseso ng pagsusubo. Ang pamantayang ito ay hinango mula sa mahigit sampung taon ng praktikal na karanasan sa inhinyero at nagsisilbi sa maraming CNC automated fixture projects. Ang positioning bushing ay gawa sa mataas na wear-resistant bearing steel, sumasailalim sa quenching at tempering treatment, at sinamahan ng internal hole fine grinding at ultra-fine processing upang mabawasan ang agwat sa pagitan ng mga positioning surface at matiyak ang matatag na performance ng pagpoposisyon kahit na pagkatapos ng hindi mabilang na mga cycle ng pagpapalit.
Mga Pangunahing Kalamangan
1. Pinagsamang One-Piece Structural Design
Ang pinagsama-samang one-piece na disenyo ay nakakatipid ng mounting space sa machine tool worktable at nag-aalis ng mga naipon na error sa assembly na dulot ng mga multi-layer adapter plate. Ang mga tradisyonal na split-type na solusyon ay nangangailangan ng pag-stack ng mga zero-point pallet, adapter base plate, at mga independent chuck, kung saan ang pag-stack ng 2-3 plate ay maaaring makabuo ng dagdag na 3-5μm ng accumulated positioning deviation. Iniiwasan ng aming monolitikong pinagsamang disenyo ang mga pinagmumulan ng error na ito, binabawasan ang bilang ng mga biniling accessory, at pinapababa ang mga gastos sa pamamahala ng mga ekstrang bahagi para sa mga end customer.
2. Ulitin ang Katumpakan sa Pagpoposisyon
Ang papag ay naghahatid ng matatag na repeat positioning accuracy na ±2μm. Inner bores ng positioning bushings ay pinoproseso sa pamamagitan ng honing super-finishing. Ang bawat papag ay sumasailalim sa 100% full-item accuracy inspection bago ihatid, at ang bawat unit ay ipinapadala ng isang hard-copy na orihinal na ulat ng inspeksyon na maaaring ibigay para sa pag-verify sa kahilingan ng mga mamimili sa ibang bansa.
3. Native Automation Integration
Ang mga standardized na pneumatic port at NPN electrical signal output interface ay nakalaan, na ginagawang tugma ang papag sa maraming pangunahing pang-industriya na robot na tatak sa merkado. Ito ay tunay na sumusuporta sa walang nag-aalaga na night-shift na produksyon. Ayon sa totoong data ng retrofit mula sa isang end-user ng domestic na mga piyesa ng sasakyan, bumaba ang oras ng pag-ikot ng fixture changeover mula sa orihinal na manual 12–15 minuto hanggang sa loob ng 45 segundo pagkatapos i-deploy ang aming mga pallet, nang walang operator na kailangang manatili sa lugar sa mga night shift.
4. Mataas na Clamping Force Output
Ang built-in na power pneumatic chuck unit ay nagsu-supply ng maximum clamping force na hanggang 45kN, na kayang tiisin ang cutting impact na dulot ng heavy-feed machining ng mold steel at cast-aluminum workpieces, na epektibong binabawasan ang panganib ng paglilipat at pagluwag ng fixture sa mga operasyon ng pagputol.
5. Maginhawang Pagpapanatili at Nakokontrol na Gastos ng Spare Part
Ang mga chuck jaw assemblies ay maaaring i-disassemble at palitan nang isa-isa nang hindi inaalis ang buong papag mula sa machine tool worktable. Kapag ang mga panga ay dumanas ng abrasion o pinsala, ang mga customer ay kailangan lamang bumili ng kaukulang mga ekstrang bahagi sa halip na palitan ang buong hanay ng papag, na epektibong binabawasan ang pangmatagalang pamumuhunan sa pagpapanatili ng kagamitan.


Mga Tunay na Kaso ng Customer
Ang Automated Zero Point Pallet na may Power Chuck ay kadalasang inilalapat sa tatlong kategorya ng mga linya ng produksyon: unmanned-CNC production lines para sa mga bahagi ng sasakyan, mass-production na linya para sa 3C metal structural parts, at flexible automated graphite-electrode machining cells sa loob ng mga pabrika ng amag.
Case1:Isang malakihang domestic auto-parts manufacturer ang nag-retrofit ng dalawang flexible CNC automated production lines na may kabuuang 16 na set ng Automated Zero Point Pallet na may Power Chuck para sa aluminum die-casting machining. Bago ang pag-retrofit, kailangan ng mga operator ng manu-manong indikasyon at pag-align para sa bawat pagpapalit ng fixture, na tumatagal ng humigit-kumulang 13 minuto bawat batch. Pagkatapos ng pag-deploy ng aming mga zero-point na automated na pallets, kinukumpleto ng robot ang lahat ng gawaing paglo-load-unloading, pagpoposisyon at pag-clamping. Ang solong change-over cycle ay umiikli sa 42-50seconds. Naisasakatuparan ang unattended night-shift. Ayon sa tatlong buwang tuluy-tuloy na istatistika ng produksyon, ang buwanang kapasidad ng produksyon sa antas ng workshop ay tumaas ng 22 porsyento. Ang dimensional consistency sa mga workpiece batch ay malinaw na bumubuti at ang reject-scrap rate ay makabuluhang bumababa.
Case2:Ang isang malakihang negosyong gumagawa ng amag na matatagpuan sa Pearl River Delta ay nag-i-install ng maraming set ng automated pallet na ito sa loob ng graphite-electrode automated-machining cells. Ang lahat ng mga base ng elektrod ay gumagamit ng pinag-isang karaniwang sukat. Hindi na inuulit ng mga operator ang manu-manong indikasyon para sa bawat gawain ng electrode-machining. Ang dimensional consistency ng mga natapos na electrodes ay nagpapabuti nang malaki at ang paulit-ulit na labor intensity para sa mga tauhan ng mold-shop ay bumababa. Mga iminungkahing posisyon ng larawan: on-site na mga larawan na kinunan sa loob ng aming sariling processing workshop, real-shot na mga larawan ng customer-site automation workstation, exploded-view na detalye ng mga larawan ng pallet body, mga larawang nakunan sa panahon ng factory-outlet accuracy-QC inspection.
Proseso ng Paggawa
Ang lahat ng automated pallets ay dumaan sa full-flow production kabilang ang forging, CNC machining, heat-treatment, grinding at assembly sa loob ng aming in-house na CNC-fixture workshop. Walang kumpletong-unit OEM outsourcing ang pinagtibay.
Kumpletuhin ang daloy ng trabaho sa produksyon:
alloy-steel blank forging → rough machining → unang stress-relief aging → semi-finishing → pangalawang stress-relief aging → super-precision grinding → bushing press-fitting → general assembly → multi-item accuracy-&-performance inspection → air-tightness pressure test → anti-rust protection → export-grade packing.
Quality Control at Mga Sertipikasyon
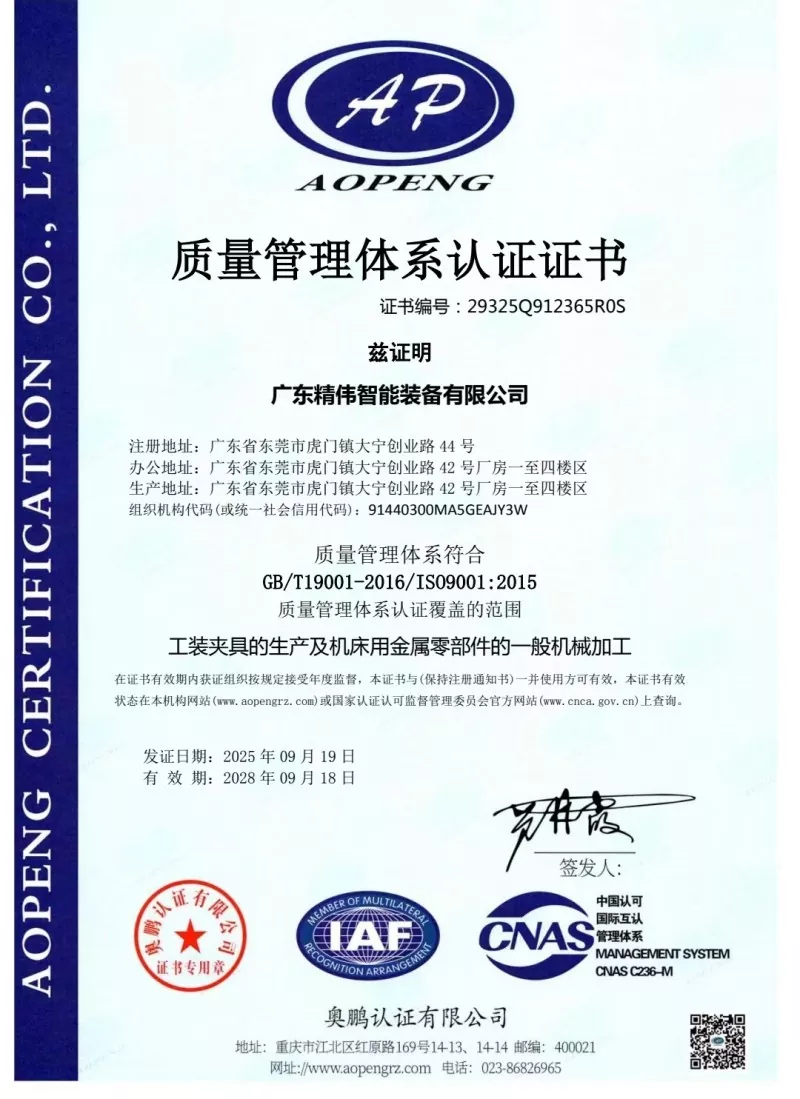
Mandatory na mga item sa inspeksyon bago ang paghahatid para sa bawat unit: repeat-positioning-accuracy test, aktwal na pagsukat ng chuck-clamping-force, air-tightness pressure-holding test (max. allowable pressure drop ≤0.02MPa sa loob ng 5 minutong tagal ng hawak), electrical-signal-logic integrity test. Ang bawat unit ay inihahatid na may natatanging factory-inspection data sheet. Ang aming pabrika ay mayroong ISO9001 quality-management-system certification. Available ang mga sertipiko ng materyal para sa mga pangunahing bahagi ng metal. Ang third-party na inspeksyon sa laboratoryo na itinalaga ng mga customer ay katanggap-tanggap.
Gabay sa Pagpili
Una, kumpirmahin ang aktwal na panlabas na dimensyon ng carrier ng fixture ng customer-site upang tumugma sa detalye ng clamping-range ng papag.
Pangalawa, suriin ang kondisyon ng air-source ng workshop. Ang compressed-air pressure ay dapat na stably manatili sa loob ng 0.5-0.7MPa. Kung ang presyon ng pinagmumulan ng hangin ay nagbabago nang husto, ang triple assembly ng filter na nagre-regulate ng presyon ay lubos na inirerekomenda.
Pangatlo, para sa pagkuha ng automation-proyekto, linawin ang protocol ng komunikasyon ng IO sa pagitan ng robot at PLC control system. Nagbibigay kami ng kumpletong electrical-interface-documentation nang walang bayad.
Pang-apat, magbigay ng maximum na bigat ng workpiece kung pinoproseso ang mabibigat na workpiece. Ang aming teknikal na kawani ay magsasagawa ng pagtatasa at hahatol kung kinakailangan ang reinforced customized-version pallet.
Mga Tala sa Pag-install, Pag-komisyon at Pagpapatakbo
Habang inilalagay ang papag sa machine-tool worktable, i-fasten ang mga bolts nang mahigpit na sumusunod sa mga halaga ng torque na tinukoy sa manual. Ang marahas na over-torque tightening ay ipinagbabawal upang maiwasan ang pallet-body deformation. Ang oil-water filter ay dapat na naka-install sa front-end ng compressed-air inlet upang maiwasan ang moisture at metal debris na makapasok sa chuck at magdulot ng internal-component rusting o jaw jamming. Bawat 80-100 pinagsama-samang oras ng pagtatrabaho, mag-spray ng dry-lubricant spray sa mga sliding friction surface sa loob ng chuck.
Ang likidong langis ng makina ay ipinagbabawal, dahil ang likidong langis ay umaakit ng napakalaking aluminum at iron chips at nagdudulot ng mga pagkabigo sa pag-jaw-jamming. Sa panahon ng produksyon, iwasan ang mabigat na akumulasyon ng chip sa papag na reference datum plane. Dapat hipan at linisin ng mga operator ang mga locating hole at datum plane na may compressed-air sa bawat pagbabago ng shift. Huwag patakbuhin ang unit na lumalampas sa maximum na clamping-force na nakalista sa sheet ng detalye. Ang overload na operasyon ay nagdudulot ng permanenteng plastic deformation ng chuck jaws at permanenteng sumisira sa katumpakan ng pagpoposisyon ng papag.
Pag-iimpake, Oras ng Pangunahin at Serbisyong Pagkatapos-benta
Ang mga export-grade shock-proof solid-wood packing case na may makapal na foam inner buffer protection ay pinagtibay upang pangalagaan ang katumpakan na ibabaw ng datum laban sa pagkasira ng banggaan sa panahon ng malayuang transportasyon sa karagatan. Karaniwang lead-time: 12-18 araw ng trabaho. Ang ilang mga karaniwang item ay pinananatiling in-stock para sa mas maikling paghahatid.
Sinasaklaw ng 12-buwan na full-unit warranty ang mga depekto sa pagmamanupaktura na hindi dulot ng maling operasyon ng tao; libreng repair o spare-part replacement ay ibinigay. Available ang remote online na teknikal na patnubay para sa pag-install at pagkomisyon. Ang bayad na on-site-commissioning service ay maaaring ialok para sa mga bulk-order na proyekto.
Sinusuportahan ang customized modification service, kabilang ang pagsasaayos ng clamping-range, pagbabago ng layout ng pneumatic-circuit at pagbabago ng signal-output-form. Available ang libreng sample para sa pagsusulit sa pagsusuri ng customer; Ang gastos sa kargamento para sa mga sample ay dapat isagawa ng mga mamimili.
FAQ
Q1: Maaari bang magkatugma ang Automated Zero Point Pallet na may Power Chuck sa mga zero-point fixture mula sa iba pang mga third-party na brand?
A: Ang dimensyon ng datum ng karaniwang bersyon ay tumutugma sa aming katutubong zero-point system. Kung kinakailangan ang compatibility sa ibang-brand na zero-point fixtures para sa iyong proyekto, ipaalam ang teknikal na kinakailangan bago maglagay ng order, maaaring maisakatuparan ang customized na datum-dimension machining.
T2: Makakaapekto ba ang hindi matatag na presyon ng pinagmumulan ng hangin sa kaligtasan at pagiging maaasahan ng pag-clamping?
A: Magdadala ito ng direktang epekto. Ang hindi sapat na air-source pressure ay nagpapababa ng aktwal na puwersa ng pag-clamping ng chuck at lumilikha ng panganib sa pagluwag ng workpiece sa panahon ng pagputol. Ang pressure-regulating filter assembly ay mariing iminumungkahi na patatagin ang pressure sa loob ng 0.5-0.7MPa.
Q3: Ano ang mga pangunahing dahilan para sa nasira na katumpakan ng repeat-positioning pagkatapos ng mahabang panahon na operasyon?
A: Tatlong madalas na sanhi ng ugat: una, ang mga chip contaminants na naipon sa reference locating surface; pangalawa, normal na pagsusuot ng panloob na mga bahagi ng sliding; pangatlo, papag-katawan pagpapapangit sanhi ng panlabas na mabigat na epekto. Unahin ang paglilinis at pagpapanatili. Maaaring palitan ng hiwalay na mga ekstrang bahagi ang mga sira na bahagi sa halip na mag-renew ng full-pallet.
Q4: Maaari bang ilapat ang papag na ito sa 5-axis CNC machine tools?
A: Ito ay katugma sa 5-axis machine. Ang kabuuang naka-assemble na taas ng fixture ay dapat kalkulahin upang maiwasan ang banggaan sa panahon ng 5-axis spindle tilting. Magbigay ng modelo ng machine-tool sa yugto ng pagpili at susuriin namin ang panganib ng interference para sa iyo.
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Mga Rekomendasyon sa Balita