Pilipino
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик

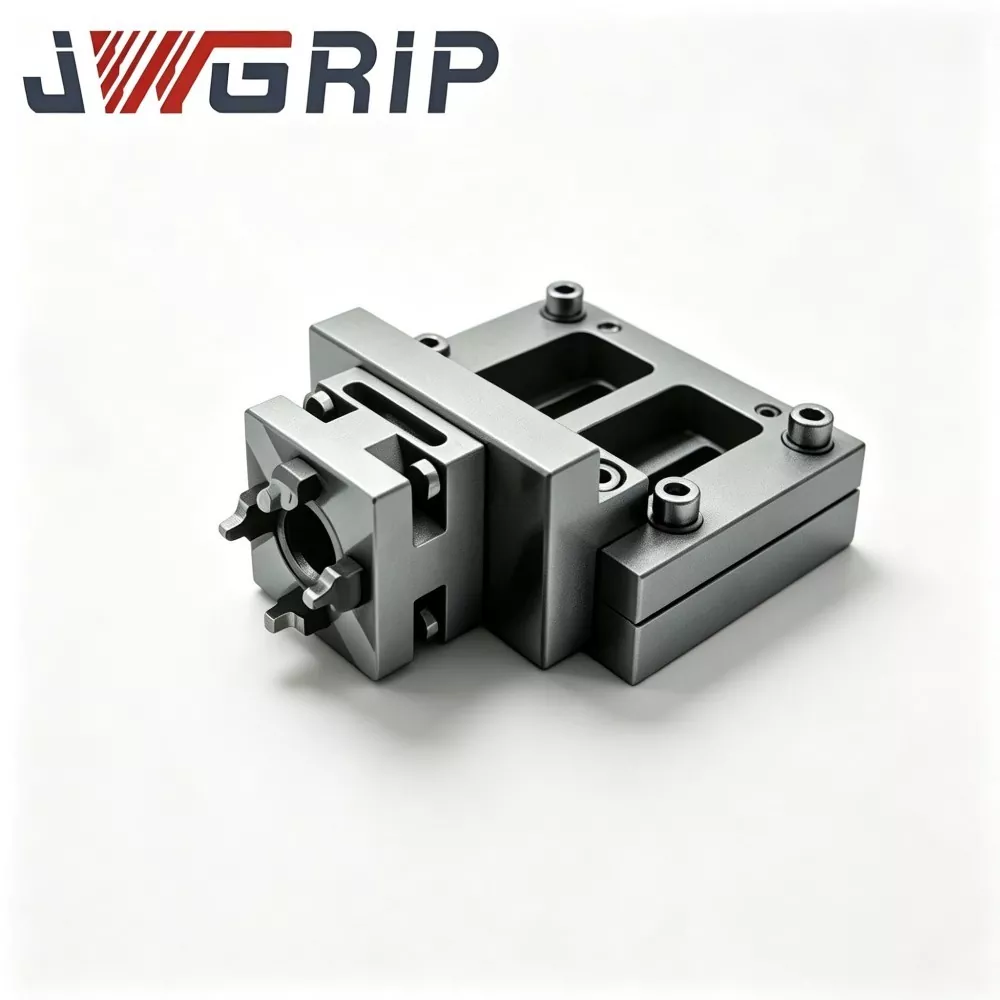

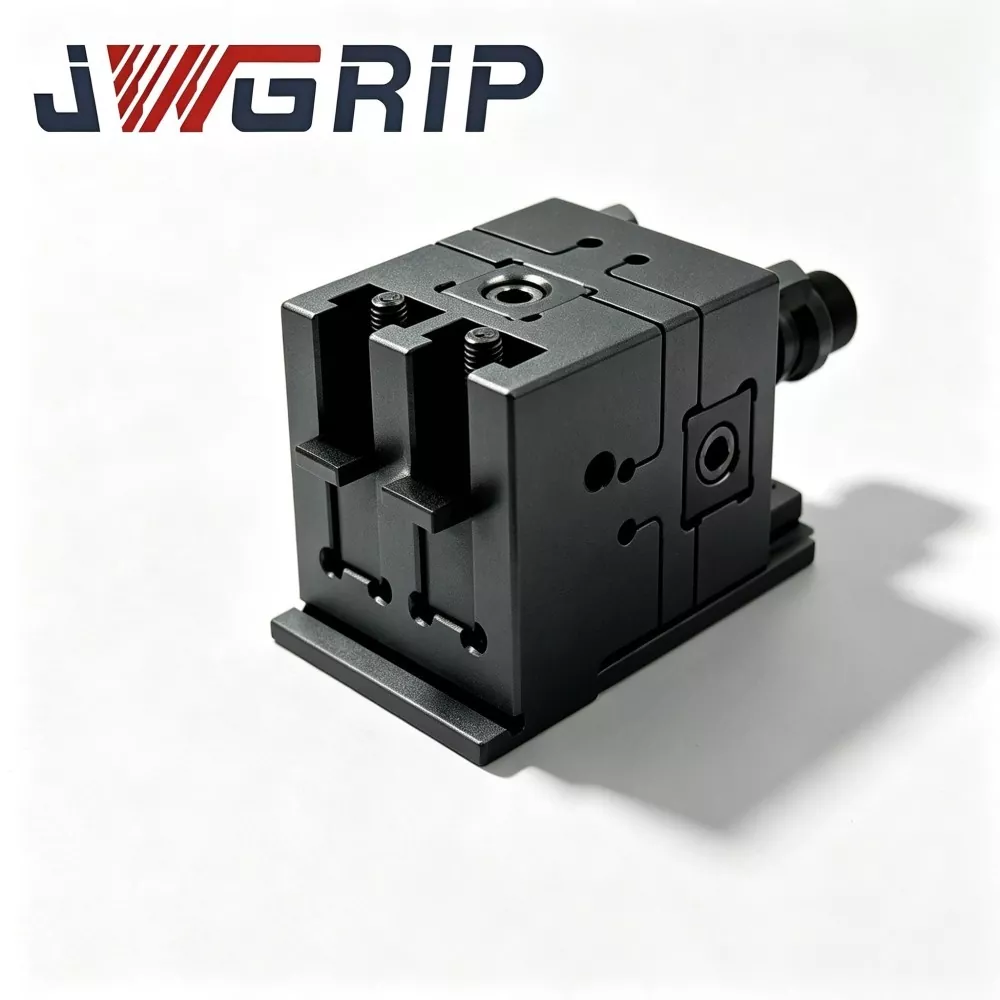
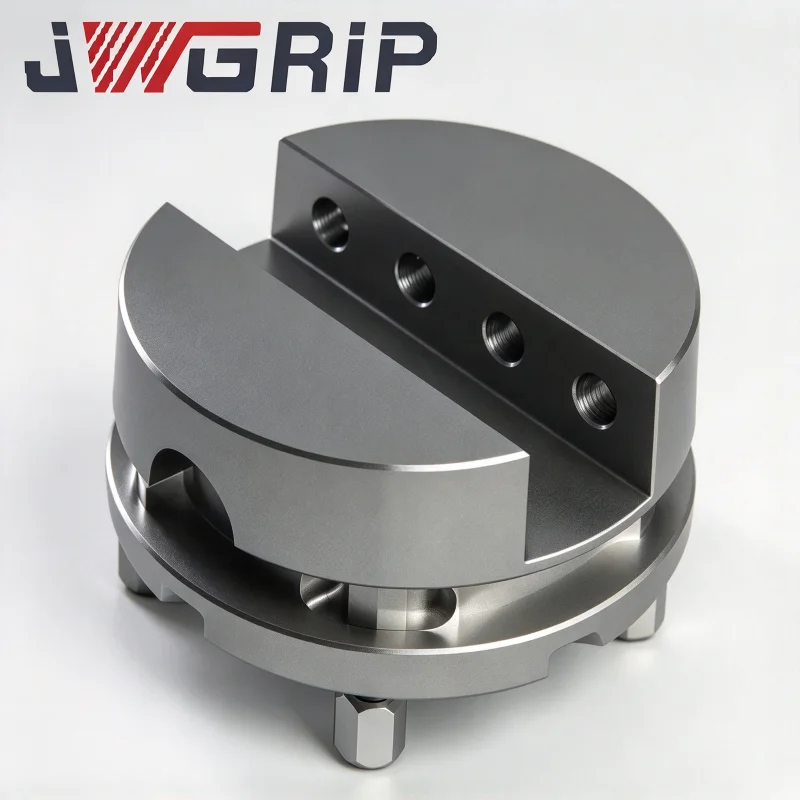
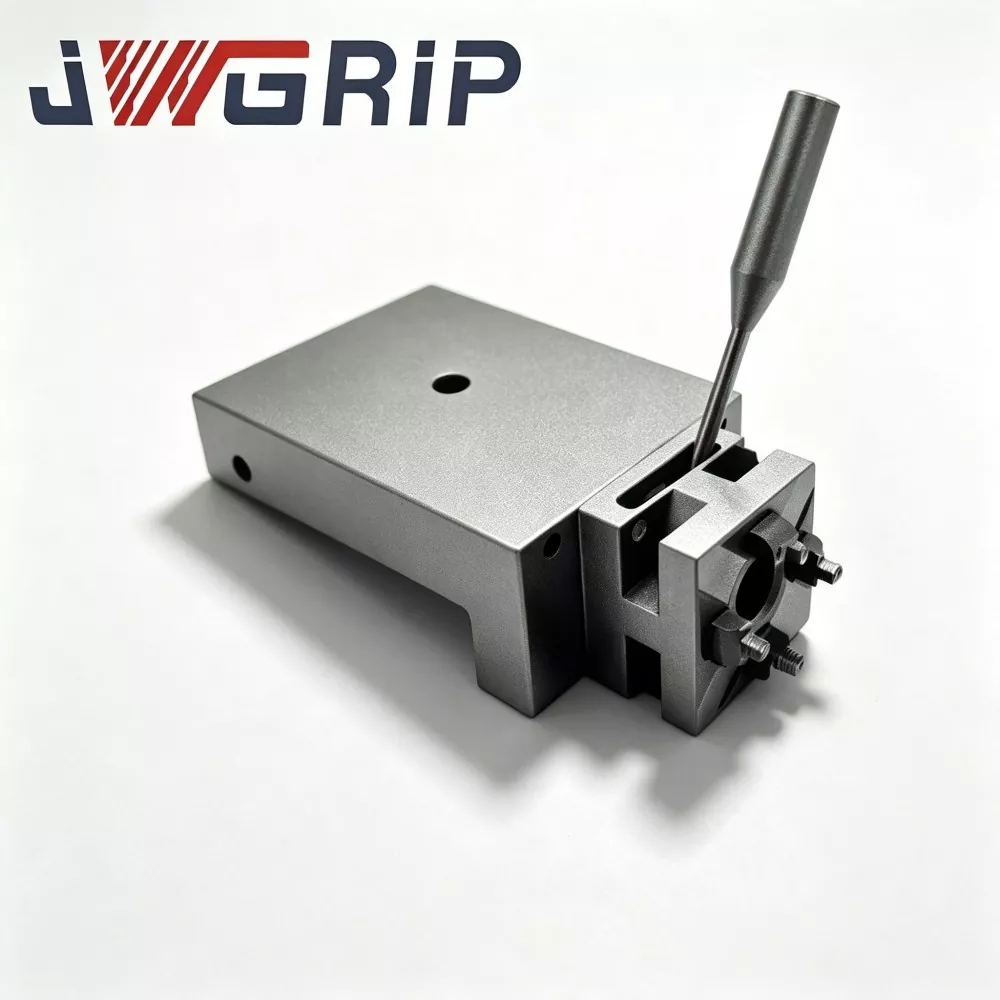
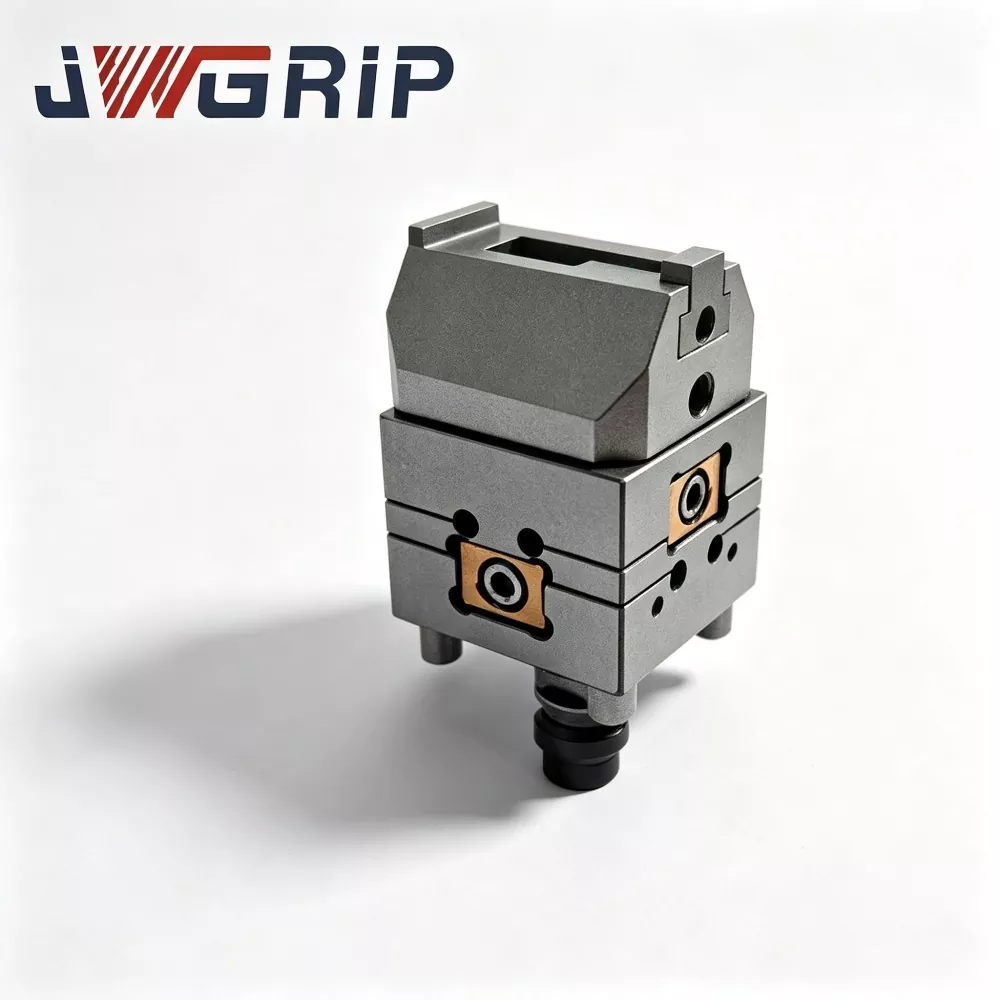
0-100mm Rotatable Wire EDM Vise
Ang JWGRIP ay ang tagagawa at supplier ng Professional 0-100mm Rotatable Wire EDM Vise sa China. Ito ay high-precision workholding hardware purpose-engineered para sa multi-angle, taper-profile at spatial-inclined-cavity submerged wire-cut na gawain. Ginawa ng thermally stabilized na pre-hardened alloy steel, gumagamit ito ng high-resolution na rotary indexing platform at multi-point rigid position-locking mechanism, na sumusuporta sa tuluy-tuloy na angular adjustment sa loob ng 0-100mm clamping range. Ito ay matatag na nakakandado ng mga arbitrary na rotary na posisyon na may mataas na structural rigidity at nagpapanatili ng mahusay na angular repeatability sa ilalim ng pangmatagalang dielectric fluid splashing at mahalumigmig na mga kondisyon sa ilalim ng tubig.
Tinutugunan ng 0-100mm Rotatable Wire EDM Vise ang mga disbentaha ng tradisyonal na wire-EDM vises na sumusuporta lamang sa mga fixed clamping angle. Ang mga tradisyunal na fixture ay nangangailangan ng nakakapagod na manual alignment at paulit-ulit na dial testing para sa tapered o inclined workpieces at madaling makagawa ng mga error na dulot ng tao na humahantong sa hindi matatag na taper precision at hindi pare-pareho ang kalidad ng batch.
Nilagyan ng high-precision rotary indexing at rigid locking structure, ang thermally stabilized steel-body vise ay lumalaban sa deformation at corrosion sa malupit na kapaligiran ng workshop at nagpapanatili ng pangmatagalang stable indexing accuracy. Pinapabuti nito ang flexibility ng machining at kahusayan sa produksyon at malawakang inilalapat sa mga laboratoryo sa pag-develop ng proseso ng amag at mga departamento ng paggawa ng precision tool para sa kumplikadong spatial-angle na nakalubog na wire-EDM processing.
Mga punto ng sakit sa totoong mundo
Maraming mga laboratoryo sa pag-unlad ng mold-process at precision tool-making department ang madalas na nagpoproseso ng mga kumplikadong work-piece na may spatial inclined surface, taper contours at non-orthogonal cavity features. Ang pagkamit ng stable repeatable angular datum sa loob ng mga nakalubog na wire-EDM tank ay nananatiling isang matagal nang nakakalito na teknikal na problema.
· Ang karamihan sa mga nakasanayang work-holding hardware ay nag-aalok lamang ng orthogonal X/Y-axis positioning. Kapag ang mga hilig na feature ay nangangailangan ng machining, ang mga operator ay kadalasang gumagamit ng manu-manong angle-plate fixtures. Ang mga ordinaryong manwal na anggulo-plate ay umaasa sa panlabas na pagbabasa ng protractor para sa pagtatakda. Pagkatapos ng clamping-force loading o maraming mga thermal cycle ng tangke, nangyayari ang banayad na angular drift. Ang maliit na angular deviation ay hindi nakikita ng mga hubad na mata ngunit pinalalakas sa taper at inclined-wall surface at nagreresulta sa di-conforming part geometry. Para sa mga prototype na debugging na trabaho, ang paulit-ulit na disassembly at dial-indicating ay kumokonsumo ng maraming runtime ng machine at nagpapabagal sa pag-usad ng validation ng proseso.
· Ang ilang mga rotary vises na available sa merkado ay nire-retrofit mula sa general-purpose milling-machine rotary component. Kulang ang mga ito sa anti-pollution optimization na nakatuon para sa wire-EDM dielectric-fluid at fine sludge. Pagkatapos ng panandaliang pagpapatakbo ng submerged-tank, nahawahan ang rotary clearance, bumababa ang resolution ng pag-index at lumalala ang higpit ng lock.
Oryentasyon ng R&D
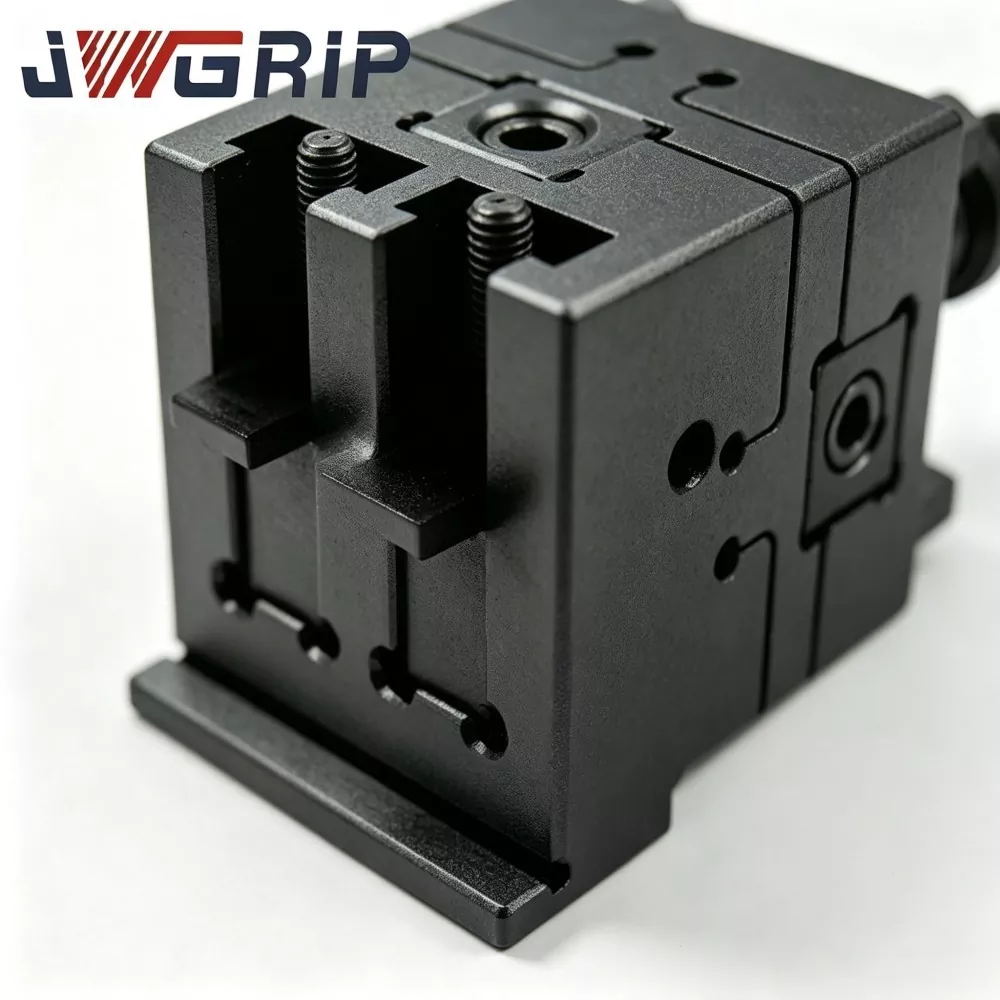
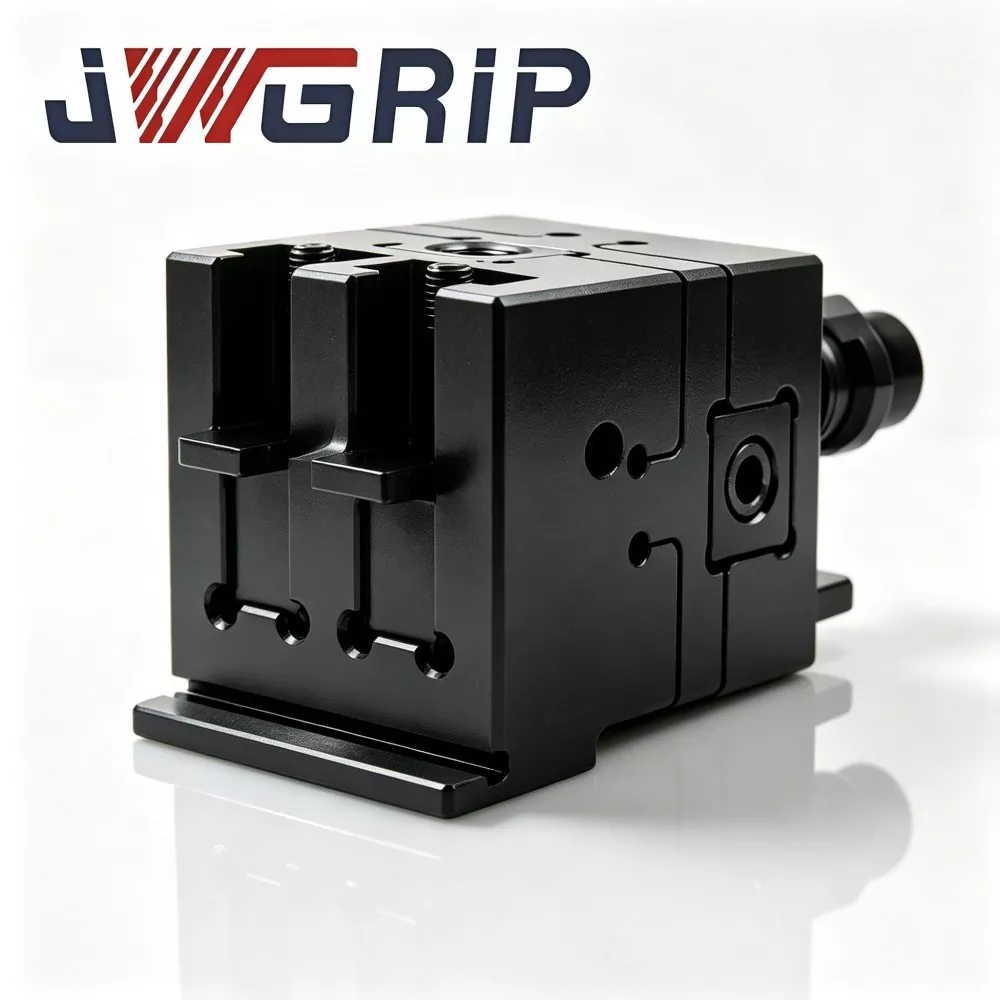
Ang JWGRIP 0-100mm Rotatable Wire EDM Vise ay sadyang binuo para malutas ang mga bottleneck sa pagtatakda ng anggulo at paulit-ulit na reproduction para sa mga senaryo ng pagbuo ng proseso ng wire-EDM. Kaiba sa milling-retrofitted rotary assemblies, ang buong set ng rotary-indexing at locking mechanism nito ay na-optimize para sa submerged-tank operating environment.
1. Dahil sa maraming data ng prototype-process na naipon ng JWGRIP bilang contract manufacturer para sa mga custom na fixture project, kumpletuhin ng maraming prototype revision ang pinagsamang rotary-locking aging test sa ilalim ng simulate na dielectric-fluid splash na mga kundisyon bago ilabas ang mass-production.
2. Inilalagay ng mga operator ang vise na ito sa wire-EDM machine worktable. Kapag natapos na ang angle indexing, ang multi-point locking structure ay mahigpit na nagpapatibay ng rotary platform, at ang mga user ay maaaring magpatuloy sa inclined-feature wire-cut machining.
3. Higit pa sa karaniwang configuration, makakapaghatid ang JWGRIP ng mga custom na pagsasaayos sa istruktura para sa mga espesyal na kinakailangan sa fixture-cell ng proseso-development.
Mga Teknikal na Bottleneck
Inaayos namin ang apat na madalas na teknikal na bottleneck sa wire-EDM angular-feature machining at inilalarawan kung paano nagpapatupad ang JWGRIP 0-100mm Rotatable Wire EDM Vise ng mga naka-target na pagpapahusay:
1. Hindi magandang angular na repeatability ng mga ordinaryong manual angle-plate Ang mga manual na angle-plate ay nakadepende sa post-setup na manual dial-indicating. Ang lock-in na stress at ang thermal fluctuation ng tangke ay madaling nag-trigger ng angular drift. Napagtatanto ng JWGRIP high-rigidity multi-point-locking rotary platform ang mechanical indexing positioning, binabawasan ang pag-asa sa manual na pagkakalibrate at pinapabuti ang angular-datum repeatability para sa mga prototype na batch.
2. Pagkabigo na sanhi ng kontaminasyon ng rotary-mechanism sa ilalim ng mga kondisyon ng submerged-tank Ang mga rotary unit ng pangkalahatang layunin ay walang labyrinth na anti-contamination barrier. Ang wire-cut sludge ay sumalakay sa rotary clearance at nagdudulot ng indexing jitter at weakened-locking rigidity. Ang rotatable vise na ito ay nagdaragdag ng circumferential labyrinth-type sludge-proof barrier sa paligid ng rotary-indexing clearance at nagpapabagal sa pagpasok ng pollutant sa panloob na mga pares ng rotary.
3. Hindi sapat na epektibong hanay ng pag-clamping ng maraming rotary vises Ang ilang mga rotary wire-EDM vises ay nagbibigay lamang ng makitid na pagbukas ng panga at hindi kayang tumanggap ng mga blangko ng katamtamang laki ng prototype. Ang modelong ito ay gumagamit ng 0-100 mm na epektibong jaw clamping span at umaangkop sa iba't ibang blangko na dimensyon para sa proseso ng pag-debug.
4. Ang pinagsama-samang pagkawala ng oras na dulot ng paulit-ulit na angular na muling indikasyon Ang madalas na pag-disassembly at dial-indicating para sa mga sample ng prototype na maraming anggulo ay sumasakop sa wastong oras ng makina. Ang index-and-lock integrated structure nito ay pumuputol sa mga paulit-ulit na teardown-and-indicating na mga hakbang sa proseso-development angle-switching.
Prinsipyo sa Paggawa
Ang JWGRIP 0-100mm Rotatable Wire EDM Vise ay binubuo ng tatlong pangunahing functional assemblies:
fixed base-body, rotary indexing platform at multi-point circumferential locking module.
① Naka-mount ang nakapirming base-body sa wire-EDM worktable at nagpapanatili ng matatag na spatial-datum na kaugnayan sa machine table.
② Ang Rotary indexing platform ay may mga movable-jaw at fixed-jaw assemblies. Ang mga operator ay umiikot sa platform upang itakda ang target na anggulo ng machining; scale marks plus reference reading edge nag-aalok ng visual na angle auxiliary reference.
③ Pagkatapos makumpleto ang pagsasaayos ng anggulo, ang circumferential multi-point locking module ay kumikilos nang sabay-sabay, na naglalagay ng pare-parehong pre-load sa paligid ng rotary-platform circumference upang hadlangan ang rotary-platform degrees-of-freedom.
④ Labyrinth barrier sa pagitan ng base-body at rotary-platform na humaharang sa karamihan ng wire-cut sludge at dielectric-fluid splashes mula sa pagpasok sa inner rotary-pair clearance.
Functional Boundary at Pangunahing Saklaw ng Application
Mahalagang functional boundary statement: Ang JWGRIP 0-100mm Rotatable Wire EDM Vise ay nagbibigay ng mechanical angular indexing at locking datum. Hindi nito maalis ang angular deviation na dulot ng workpiece-blank deformation o jaw-surface wear. Pagkatapos ng mekanikal na pag-lock, ang pag-verify ng anggulo na nakabatay sa probe at fine compensation ay sapilitan pa rin bago ang pormal na pagproseso ng wire-cut.
Pangunahing aplikasyon: proseso ng prototype na pag-debug at small-batch na produksyon ng mga hilig na pagsingit ng amag, taper-type na mga suntok, spatial-angle gauge-components sa mga nakalubog na wire-EDM tank.
Teknikal na Katangian
1.0-100 mm Wide-range Jaw-clamping Span Ipinapakita ng pagsubok sa paghahambing ng application ang:
Sinasaklaw ng JWGRIP 0-100mm Rotatable Wire EDM Vise ang mas maraming prototype-blank na mga detalye ng laki kumpara sa makitid na pagbubukas ng mga rotary vises, na nagbibigay-kasiyahan sa multi-specimen na mixed-debugging na mga pangangailangan sa loob ng mga laboratoryo sa pag-develop ng proseso.
2. Circumferential Labyrinth Anti-contamination Barrier para sa Rotary-pair
Sa ilalim ng magkatulad na kundisyon ng pagsubok sa splash-pollution, binabawasan ng istraktura ng labyrinth-barrier ang posibilidad ng pagsalakay ng putik-particle sa rotary clearance nang humigit-kumulang. 30 %, nagpapabagal sa pagkasira ng rotary-pair at pagkasira ng pagganap ng pag-index sa ilalim ng mga kondisyon ng nakalubog na tangke.
3. Multi-point Synchronous Circumferential Locking Mechanism
Pinapabuti ng multi-point distributed locking pre-load ang rotary-platform rigidity pagkatapos i-lock at pinapababa ang panganib ng local-angular micro-tilt na dulot ng single-point locking stress-concentration.
4. Therally-stabilized Pre-hardened Alloy-steel Main-structure
Ang main-base at rotary-platform ay dumaan sa multi-stage thermal-stabilization aging. Sa loob ng 14-32 ℃ saklaw ng temperatura ng workshop, pagkakaiba-iba ng structural datum-plane flatness ≤0.0029 mm, pinapagaan ang impluwensya ng thermal-deformation sa angular na datum.
5. Mga Pinatigas na Pang-clamping ng Panga at Whole-unit na Anti-rust Passivation
Ang mga gumaganang ibabaw ng panga ay tumatanggap ng lokal na paggamot sa pagpapatigas sa ibabaw; Ang full-vise passivation na anti-corrosion finish ay umaangkop sa dielectric-fluid-splashing tank-working environment.
6. Flexible na Custom-built na Realization
Bilang contract manufacturer, sinusuportahan ng JWGRIP ang custom-built modification para sa rotary-indexing resolution, jaw-clamping stroke at bottom-mounting-interface ayon sa espesyal na fixture-cell process-development na kinakailangan.
7. Buong unit na Serial-number Traceability
Ang bawat natapos na JWGRIP 0-100mm Rotatable Wire EDM Vise ay may dalang natatanging serial number na nakaukit ng laser. Ang mga kumpletong talaan ng inspeksyon na sumasaklaw sa angular repeatability, locking-rigidity at datum-flatness ay naka-archive para sa mga layunin ng laboratory-asset-management.
Mga Pamantayan sa Operasyon
1. Bago i-mount ang JWGRIP 0-100mm Rotatable Wire EDM Vise sa wire-EDM worktable, ganap na linisin ang machine-table datum-plane at vise-base bottom-datum; alisin ang wire-cut sludge at chip residues. Ang mga dayuhang particle na nakulong sa pagitan ng mating-surfaces ay nagdudulot ng vise-base tilt at pinapahina ang kasunod na angular-datum na pagiging maaasahan.
2. Higpitan ang base-mounting bolts kasunod ng inirerekomendang torque-value. Ang labis na metalikang kuwintas ay nagpapalitaw ng base-body micro-warping; hindi sapat na torque ay lumilikha ng potensyal na vise-shift na panganib sa ilalim ng clamping reaction-force.
3. Bitawan ang multi-point locking unit; i-rotate ang platform sa target-angle na posisyon at i-on ang multi-point circumferential locking module. Matapos makumpleto ang pag-lock, magsagawa ng probe-based na angle-verification bago i-clamp ang mga workpiece. Ang visual scale reading ay pantulong na sanggunian at hindi maaaring palitan ang probe-measurement.
4. I-clamp ang mga work-piece sa loob ng jaw operating range; iwasan ang overhang ng workpiece na lampas sa pinapayagang haba ng panga. Huwag maglapat ng labis na jaw-clamping torque, na bubuo ng hindi nakikitang micro-distortion ng platform.
5. Bago ang pormal na prototype-part wire-cut, magpatakbo ng angular-repeatability test sa pamamagitan ng maraming unlock-rotate-re-lock cycle.
6. Pagkatapos makumpleto ang paggawa ng tangke: bitawan ang mekanismo ng pagla-lock, linisin ang labyrinth-barrier groove gamit ang dry compressed-air, malinis na jaw-surfaces, ganap na tuyo ang lahat ng mating-surfaces bago itago sa loob ng tool-case.
FAQ
Q1: Ang JWGRIP 0-100mm Rotatable Wire EDM Vise ba ay ganap na nag-aalis ng mga probe-angle-verification procedures?
A: Nagbibigay ito ng paulit-ulit na mechanical angular indexing at locking datum. Ang visual scale reading ay nagsisilbi lamang bilang pantulong na sanggunian. Hindi maaaring laktawan ang probe-based na angle fine-verification at compensation para sa pormal na prototype-part wire-cut processing, para ma-offset ang jaw-wear, mounting-deviation at maliit na rotary-pair clearance error.
Q2: Pinapayagan ba ang pag-clamping para sa mabibigat na work-piece na may malaking overhang na lampas sa mabisang haba ng panga?
A: Ang sobrang overhang ng workpiece ay nagdudulot ng dagdag na moment-load sa rotary-platform at nagti-trigger ng invisible na micro-distortion, na nagpapababa ng angular accuracy. Ang pangunahing clamping zone ng workpiece ay dapat manatili sa loob ng 0-100 mm jaw effective clamping span. Ang mga pantulong na panlabas na sumusuportang istruktura ay dapat i-configure para sa mga espesyal na overhang-part na gawain.
Q3: Ang aking proyekto ay nangangailangan ng hindi karaniwang rotary resolution o espesyal na bottom-mounting-interface, maaari ka bang maghatid ng custom-built na solusyon?
A: Oo. Mangyaring magsumite ng kumpletong mga teknikal na drawing na may malinaw na mga kinakailangan para sa rotary-indexing resolution, jaw-clamping span, mounting-interface na dimensyon at tolerance specs. Tatapusin ng aming engineering-department ang pagtatasa ng manufacturability at maglalabas ng pormal na feedback sa panipi sa loob ng 12 araw ng trabaho.
Q4: Aling mga kondisyon ng pagkabigo ang nasa ilalim ng saklaw ng warranty ng produkto?
A: Ang JWGRIP 0-100mm Rotatable Wire EDM Vise ay mataas ang katumpakan
submerged-tank rotary work-holding fixture. Sinasaklaw ng warranty ang mga depekto sa pinanggalingan ng pagmamanupaktura sa oras ng paghahatid gaya ng out-of-spec na angular-repeat-accuracy at di-conformity ng datum-flatness. Ang mga pinsala mula sa mabigat na epekto ng banggaan, over-range na clamping torque, sludge-erosion nang walang maintenance at normal na cyclic-usage-wear ay hindi kasama sa mga tuntunin ng warranty.
Kaugnay na Kategorya
Magpadala ng Inquiry
Impormasyon sa Pakikipag-ugnayan
-
Address
44, Daning Entrepreneurship Road, Humen Town, Dongguan City, Guangdong Province, China
-
Tel
-
Email
Maligayang pagdating upang magpadala ng pagtatanong sa JWGRIP. Ang aming propesyonal na teknikal at sales team ay magbibigay ng libreng pagpili ng fixture, customized na disenyo ng solusyon at tumpak na quotation.
Kaugnay na Mga Produkto
Mga Rekomendasyon sa Balita